无锡永坚金属 · 制冷配件制造
储液器 / 油液分离器机器人焊接工作站交付无锡永坚金属
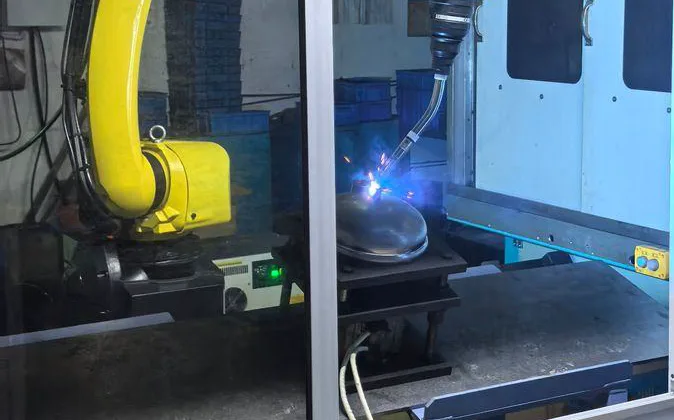
从工件分析、工装设计到厂内预调试、现场联动调试与操作培训的全流程交付:FANUC 机器人配合回转变位机,完成储液器、油液分离器的纵缝、封头环缝、接管角焊与支脚焊接。
加工任务
储液器和油液分离器是压力容器,焊缝最终都要过气密这一关。薄壁环缝手工焊容易烧穿,接管相贯焊缝容易出现气孔和未熔合;规格多、批量碎,每次换型都要重新找正试焊;不同焊工焊出的焊缝宽窄、余高不一,后道打磨量降不下来。
系统方案
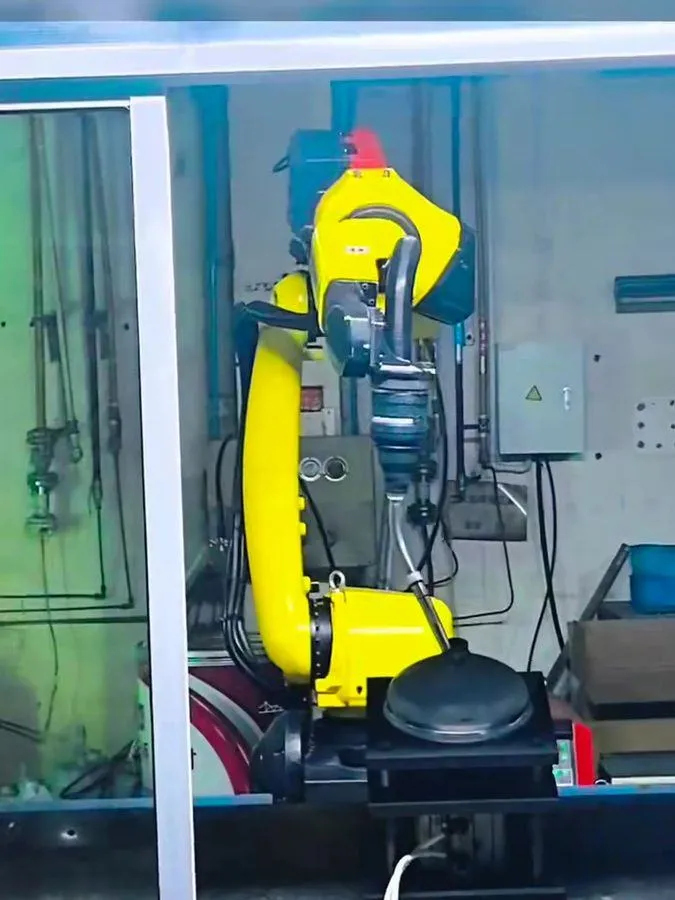
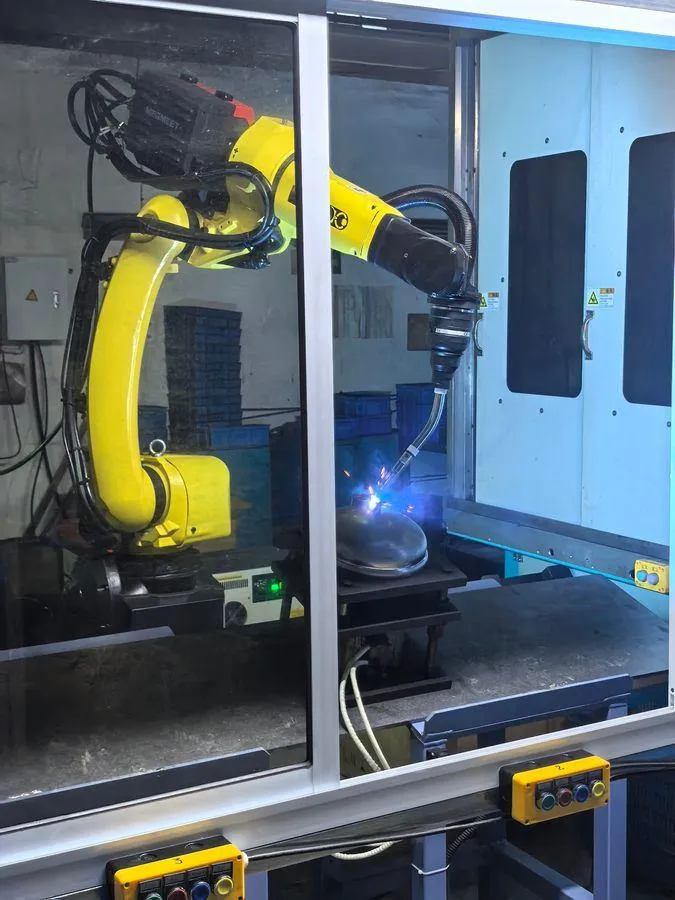
工作站围绕"环缝连续走完、接管轨迹可复现、薄壁热输入可控"三件事配置:一台 FANUC M-10iD 机器人加一台与机器人外部轴联动的回转变位机,配麦格米特 Artsen Plus 气保焊电源和德国 TBI 焊枪,整站封闭在带观察窗与安全门的防护房内。
- 机器人 + 回转变位机
- 1 套
- 储液器 / 油液分离器 / 气液分离器
- 3 类
- 变位机回转,环缝一次走完
- 360°
- 纵缝 / 封头环缝 / 接管角焊 / 支脚
- 4 类
- 防护房隔离弧光与飞溅
- 全封闭
客户背景
薄壁压力容器, 焊缝要过气密这一关
无锡市永坚金属制品有限公司生产制冷与空调配件,主要工件是储液器、油液分离器和气液分离器:薄壁筒体加两端封头,再加多道接管。项目要解决的是环缝与接管焊缝的气密性、成形一致性,以及多规格换型效率。
- 工件:储液器、油液分离器、气液分离器
- 结构:薄壁筒体 + 两端封头 + 多道接管
- 焊接方式:MIG/MAG 气保焊
- 项目状态:已交付,安装调试完成并投入生产
项目档案
这个项目交付了什么
- 客户名称
- 无锡市永坚金属制品有限公司
- 所属行业
- 制冷 / 空调配件制造
- 交付内容
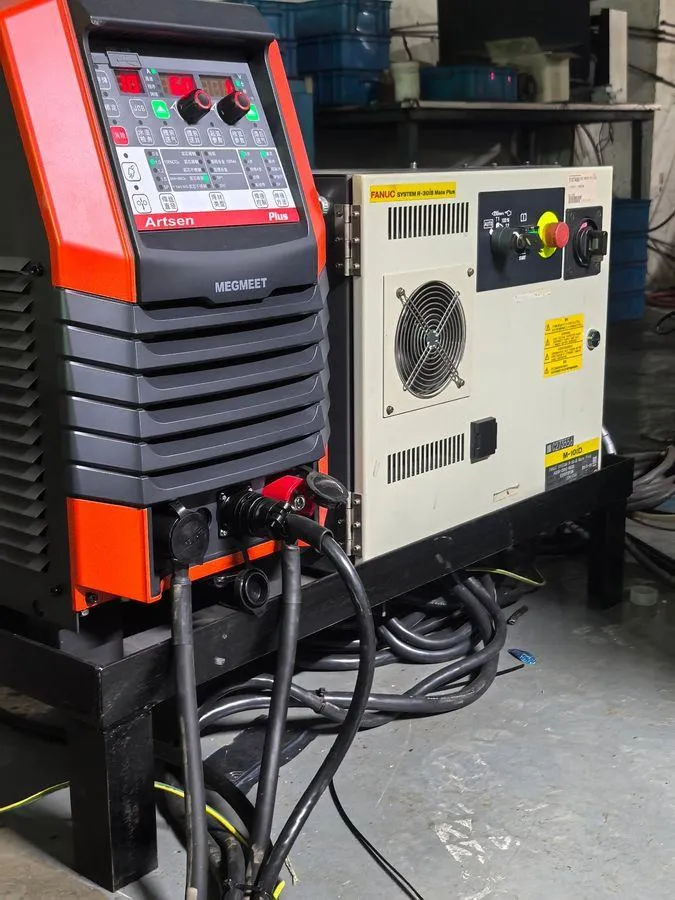
- FANUC M-10iD 机器人、R-30iB Mate Plus 控制柜、回转变位机、气保焊电源、TBI 焊枪、全封闭防护房
- 服务方式
- 工件分析 → 工装设计 → 厂内预调试 → 现场调试 → 培训验收
交付前
客户遇到的四个问题
薄壁筒体、椭圆封头、多道接管,全都焊在同一个压力容器上。
薄壁环缝,手工焊容易烧穿
筒体壁厚薄,筒体与封头的环缝周长长、热量集中,电流稍大就烧穿塌陷,稍小又熔不透,全靠焊工手上的分寸。
接管相贯焊缝,气密性靠运气
接管与封头、筒体的结合是空间曲线,手工焊要一边转枪一边调整角度,容易出现气孔和未熔合,气密试验一漏就得割开重焊。
规格多、批量碎,换型成本高
不同直径、不同长度的储液器轮着做,每换一个规格都要重新找正、重新试焊,辅助时间常常比焊接时间还长。
成形一致性差,后道打磨量大
同一个班次不同人焊出来的焊缝宽窄、余高都不一样,酸洗、喷漆之前的打磨量一直降不下来。
方案配置
一台机器人, 一台回转变位机
工件随变位机连续回转,机器人始终保持平焊姿态,整个工作站封闭在防护房内。
FANUC
机器人系统
FANUC M-10iD 机器人本体;R-30iB Mate Plus 控制柜及控制电缆;弧焊软件包(焊缝寻位、电弧跟踪);彩色示教器。
常州海宝
变位与工装
回转变位机,与机器人外部轴联动;按筒体直径与封头形式配套的快速换型夹具,保证回转中心与焊缝同心。
MEGMEET
焊接系统
麦格米特 Artsen Plus 气保焊电源;送丝机构;保护气检测开关、减压阀与流量计;气管与控制电缆。
德国 TBI
焊枪套件
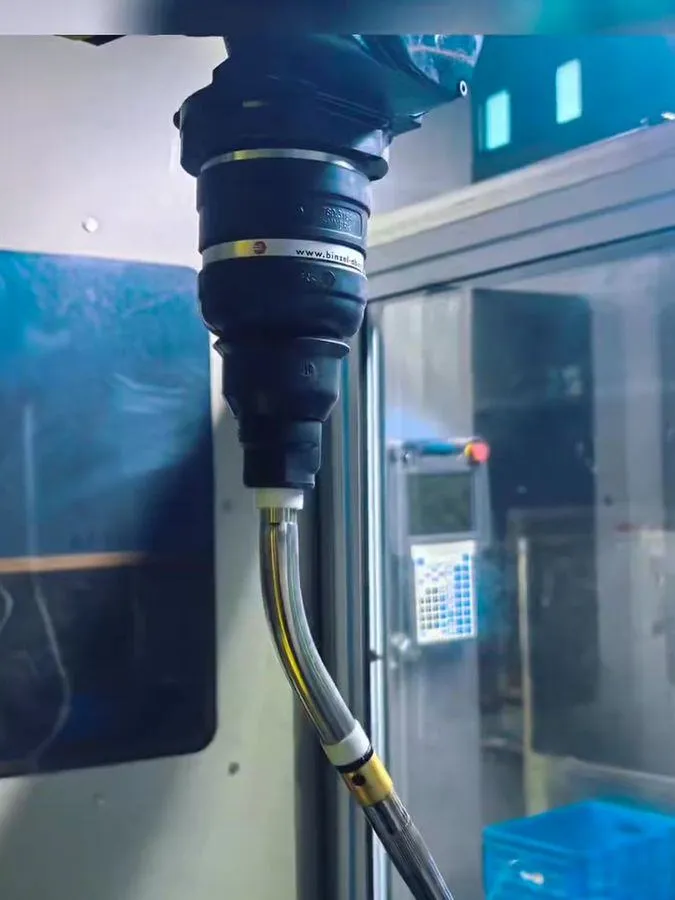
TBI 机器人焊枪,中空手腕走线;枪缆与碰撞保护。
常州海宝
安全与集成
全封闭防护房(铝型材框架 + 透明观察窗);安全门、急停与报警灯;包装运输、安装调试及培训验收。
交付过程
设备到厂只是开始
真正决定好不好用的是调试与培训。
01
工件与工艺分析
按筒体直径、壁厚、封头形式与接管位置梳理焊缝清单,确定焊接顺序、变位方式与工艺参数窗口。
02
工装与夹具设计
按规格做快速换型夹具,保证回转中心与焊缝同心,把装夹找正的时间压下来。
03
厂内制造与预调试
工作站先在常州海宝厂内完成装配、联动调试与试焊,确认焊缝成形与设备性能后再发运。
04
现场安装与联动调试
机器人与变位机协同标定,焊缝寻位与电弧跟踪参数整定,按技术协议指标逐项验证。
05
操作培训与验收移交
示教编程、程序调用、夹具更换与日常维护培训,按技术协议逐项验收后移交。
投产后
投产后的实际表现
设备好不好,看的是三个月后还在不在稳定出件。
环缝一圈一条焊缝,接头少
变位机连续回转,机器人保持平焊姿态走完整个圆周,没有手工焊那种多次起弧收弧的接头,气密试验的一次通过率明显提高。
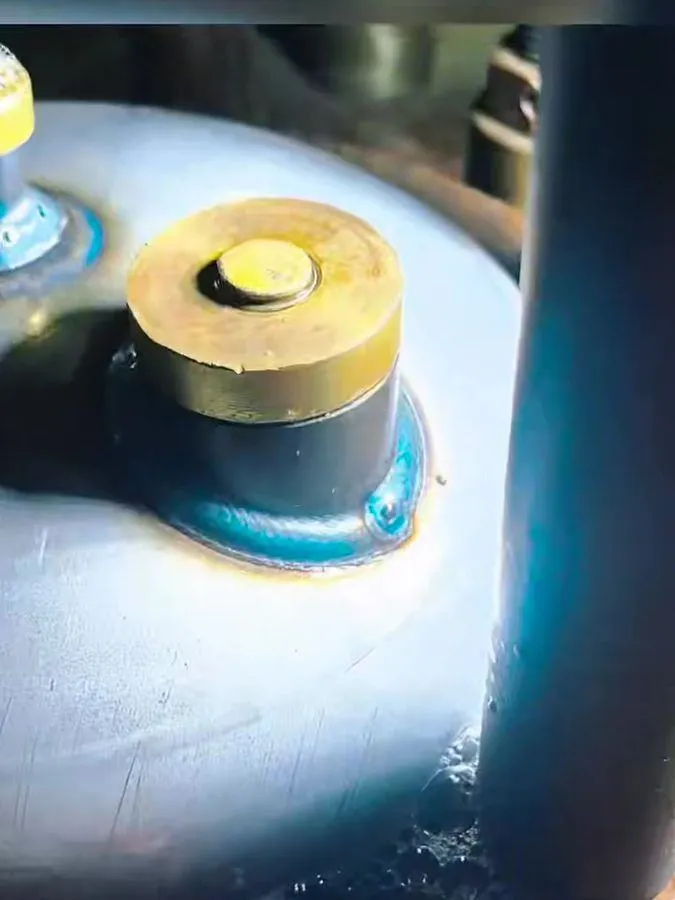
接管角焊缝成形一致
相贯线的空间轨迹由程序保证,每个接管的焊缝宽度与余高都一样,不再依赖焊工的手法。
薄壁件不易烧穿
焊接参数与回转速度联动,热输入稳定可控,薄壁筒体的塌陷与焊接变形明显减少。
换型靠程序,不靠对刀
不同规格调用对应程序与夹具档位,换型从"重新找正、重新试焊"变成"换夹具 + 调程序"。
现场实拍
筒体、封头、接管, 全部由机器人焊接
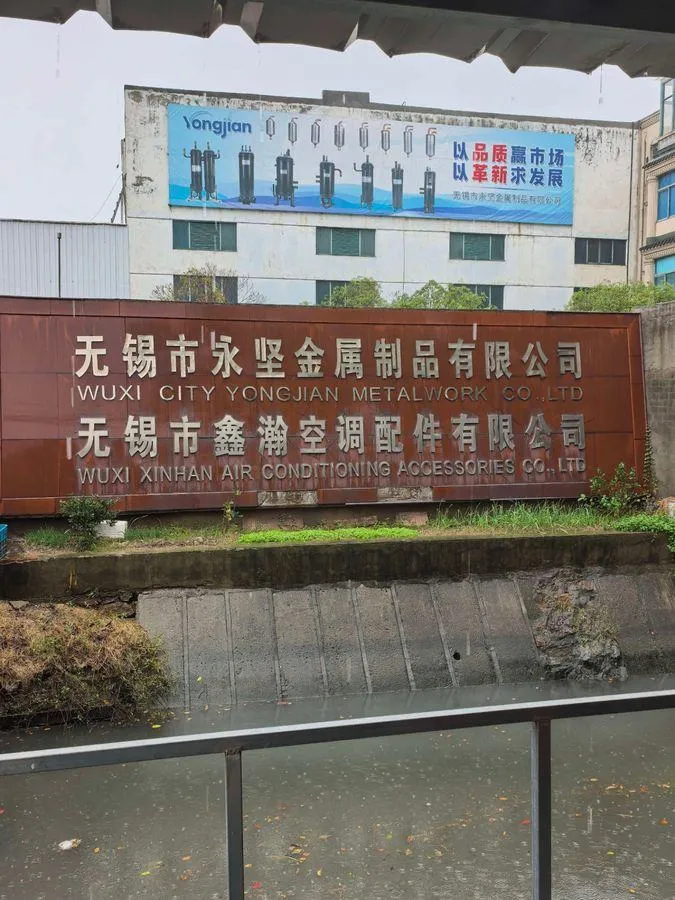
照片取自无锡永坚金属的实际生产现场,储液器与油液分离器的筒体、封头、接管焊缝均由机器人完成。
客户反馈
客户怎么说
这类薄壁筒体最怕的就是烧穿和气密不过。设备调试完以后,环缝一圈走下来很均匀,接管那几个角焊缝也稳定,气密试验省心不少。换规格的时候调个程序、换套夹具,比以前手工对刀快多了。
想看你所在行业的类似案例?把筒体直径、壁厚、材质、封头形式、接管位置、批量与交付周期发给我们,即可给出变位机选型、工位布局与焊接工艺的初步方案。
本页设备型号依据现场设备铭牌与实拍照片整理;工件尺寸、壁厚与节拍需按具体图纸核算,最终配置以合同与技术协议为准。
您的下一个项目, 从这里开始。
告诉我们您的材料、工件及生产需求,一起找到适合的起点。
沟通您的项目