無錫永堅金屬 · 冷凍配件製造
儲液器 / 油液分離器機器人焊接工作站交付無錫永堅金屬
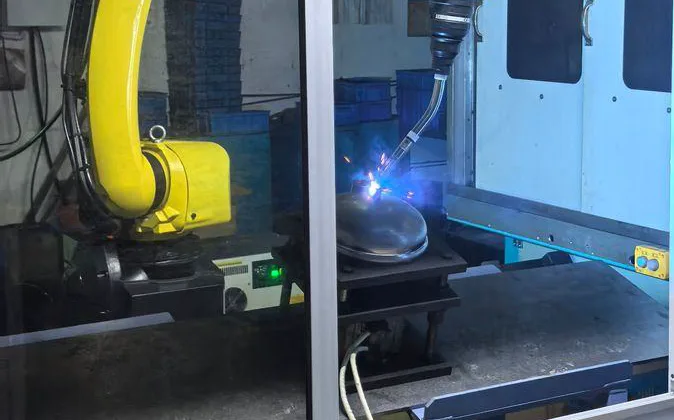
從工件分析、工裝設計到廠內預調試、現場聯動調試與操作培訓的全流程交付:FANUC 機器人搭配迴轉變位機,完成儲液器、油液分離器的縱縫、封頭環縫、接管角焊與支腳焊接。
加工任務
儲液器和油液分離器是壓力容器,焊縫最終都要通過氣密測試。薄壁環縫手工焊容易燒穿,接管相貫焊縫容易出現氣孔和未熔合;規格多、批量碎,每次換型都要重新找正試焊;不同焊工焊出的焊縫寬窄、餘高不一,後道打磨量降不下來。
系統方案
工作站圍繞「環縫連續走完、接管軌跡可重現、薄壁熱輸入可控」三件事配置:一台 FANUC M-10iD 機器人加一台與機器人外部軸聯動的迴轉變位機,搭配麥格米特 Artsen Plus 氣保焊電源與德國 TBI 焊槍,整站封閉在帶觀察窗與安全門的防護房內。
- 機器人 + 迴轉變位機
- 1 套
- 儲液器 / 油液分離器 / 氣液分離器
- 3 類
- 變位機迴轉,環縫一次走完
- 360°
- 縱縫 / 封頭環縫 / 接管角焊 / 支腳
- 4 類
- 防護房隔離弧光與飛濺
- 全封閉
客戶背景
薄壁壓力容器, 焊縫要通過氣密測試
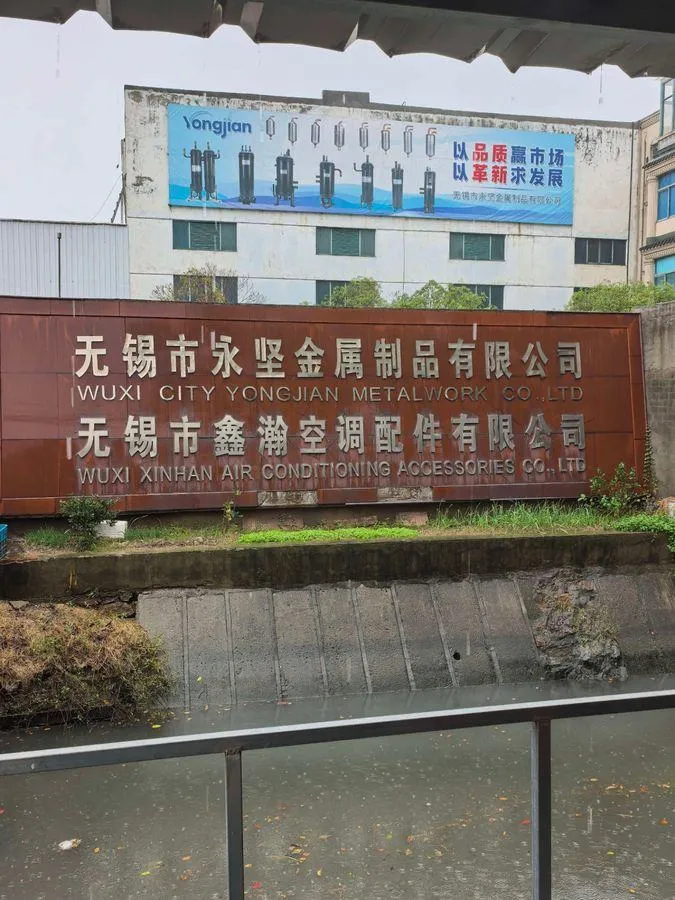
無錫市永堅金屬製品有限公司生產冷凍與空調配件,主要工件是儲液器、油液分離器和氣液分離器:薄壁筒體加兩端封頭,再加多道接管。專案要解決的是環縫與接管焊縫的氣密性、成形一致性,以及多規格換型效率。
- 工件:儲液器、油液分離器、氣液分離器
- 結構:薄壁筒體 + 兩端封頭 + 多道接管
- 焊接方式:MIG/MAG 氣保焊
- 專案狀態:已交付,安裝調試完成並投入生產
專案檔案
這個專案交付了什麼
- 客戶名稱
- 無錫市永堅金屬製品有限公司
- 所屬行業
- 冷凍 / 空調配件製造
- 交付內容
- FANUC M-10iD 機器人、R-30iB Mate Plus 控制櫃、迴轉變位機、氣保焊電源、TBI 焊槍、全封閉防護房
- 服務方式
- 工件分析 → 工裝設計 → 廠內預調試 → 現場調試 → 培訓驗收
交付前
客戶遇到的四個問題
薄壁筒體、橢圓封頭、多道接管,全都焊在同一個壓力容器上。
薄壁環縫,手工焊容易燒穿
筒體壁厚薄,筒體與封頭的環縫周長長、熱量集中,電流稍大就燒穿塌陷,稍小又熔不透,全靠焊工手上的分寸。
接管相貫焊縫,氣密性靠運氣
接管與封頭、筒體的結合是空間曲線,手工焊要一邊轉槍一邊調整角度,容易出現氣孔和未熔合,氣密測試一漏就得割開重焊。
規格多、批量碎,換型成本高
不同直徑、不同長度的儲液器輪著做,每換一個規格都要重新找正、重新試焊,輔助時間常常比焊接時間還長。
成形一致性差,後道打磨量大
同一個班次不同人焊出來的焊縫寬窄、餘高都不一樣,酸洗、噴漆之前的打磨量一直降不下來。
方案配置
一台機器人, 一台迴轉變位機
工件隨變位機連續迴轉,機器人始終保持平焊姿態,整個工作站封閉在防護房內。
FANUC
機器人系統
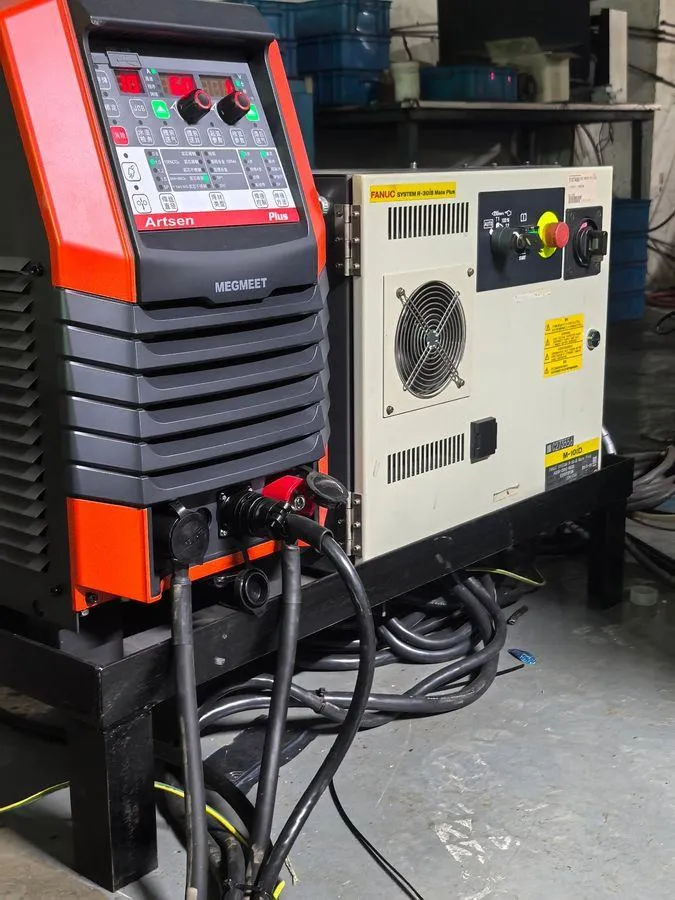
FANUC M-10iD 機器人本體;R-30iB Mate Plus 控制櫃及控制電纜;弧焊軟體包(焊縫尋位、電弧追蹤);彩色示教器。
常州海寶
變位與工裝
迴轉變位機,與機器人外部軸聯動;依筒體直徑與封頭形式配套的快速換型夾具,確保迴轉中心與焊縫同心。
MEGMEET
焊接系統
麥格米特 Artsen Plus 氣保焊電源;送絲機構;保護氣檢測開關、減壓閥與流量計;氣管與控制電纜。
德國 TBI
焊槍套件
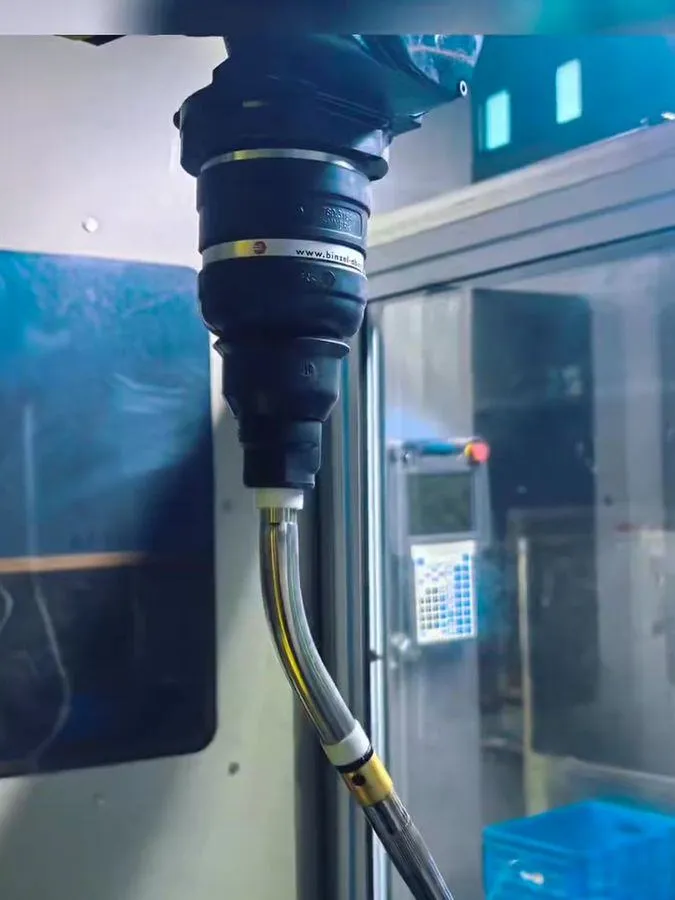
TBI 機器人焊槍,中空手腕走線;槍纜與碰撞保護。
常州海寶
安全與整合
全封閉防護房(鋁型材框架 + 透明觀察窗);安全門、急停與警示燈;包裝運輸、安裝調試及培訓驗收。
交付過程
設備到廠只是開始
真正決定好不好用的是調試與培訓。
01
工件與工藝分析
依筒體直徑、壁厚、封頭形式與接管位置整理焊縫清單,確定焊接順序、變位方式與工藝參數範圍。
02
工裝與夾具設計
依規格製作快速換型夾具,確保迴轉中心與焊縫同心,把裝夾找正的時間壓下來。
03
廠內製造與預調試
工作站先在常州海寶廠內完成裝配、聯動調試與試焊,確認焊縫成形與設備性能後再發運。
04
現場安裝與聯動調試
機器人與變位機協同標定,焊縫尋位與電弧追蹤參數整定,依技術協議指標逐項驗證。
05
操作培訓與驗收移交
示教編程、程式調用、夾具更換與日常維護培訓,依技術協議逐項驗收後移交。
投產後
投產後的實際表現
設備好不好,看的是三個月後還在不在穩定出件。
環縫一圈一條焊縫,接頭少
變位機連續迴轉,機器人保持平焊姿態走完整個圓周,沒有手工焊那種多次起弧收弧的接頭,氣密測試的一次通過率明顯提高。
接管角焊縫成形一致
相貫線的空間軌跡由程式保證,每個接管的焊縫寬度與餘高都一樣,不再依賴焊工的手法。
薄壁件不易燒穿
焊接參數與迴轉速度聯動,熱輸入穩定可控,薄壁筒體的塌陷與焊接變形明顯減少。
換型靠程式,不靠對刀
不同規格調用對應程式與夾具檔位,換型從「重新找正、重新試焊」變成「換夾具 + 調程式」。
現場實拍
筒體、封頭、接管, 全部由機器人焊接
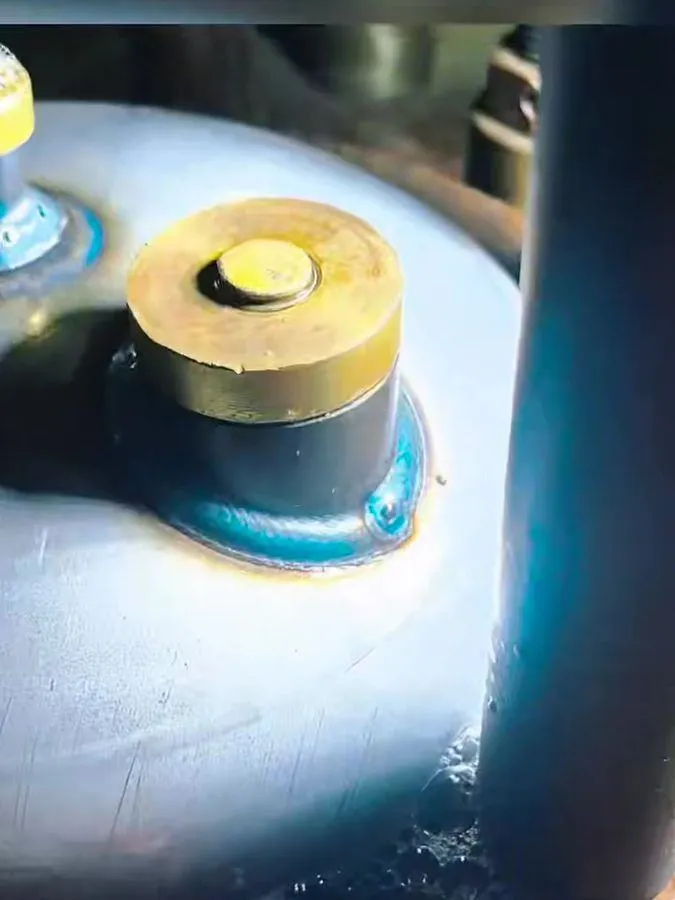
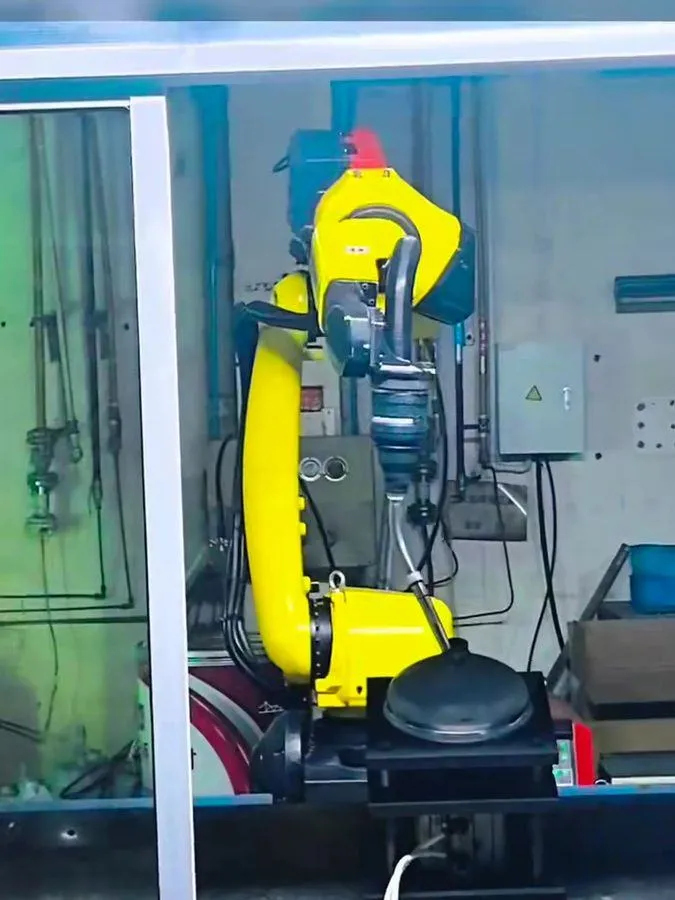
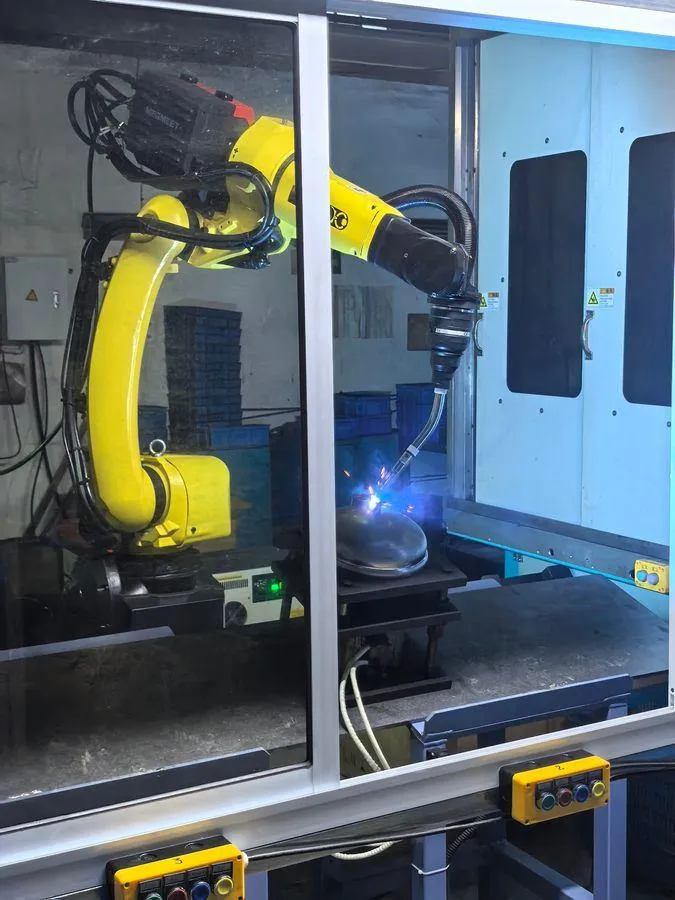
照片取自無錫永堅金屬的實際生產現場,儲液器與油液分離器的筒體、封頭、接管焊縫均由機器人完成。
客戶回饋
客戶怎麼說
這類薄壁筒體最怕的就是燒穿和氣密不過。設備調試完以後,環縫一圈走下來很均勻,接管那幾個角焊縫也穩定,氣密測試省心不少。換規格的時候調個程式、換套夾具,比以前手工對刀快多了。
想看您所在行業的類似案例?把筒體直徑、壁厚、材質、封頭形式、接管位置、批量與交付週期發給我們,即可給出變位機選型、工位佈局與焊接工藝的初步方案。
本頁設備型號依據現場設備銘牌與實拍照片整理;工件尺寸、壁厚與節拍需依具體圖紙核算,最終配置以合約與技術協議為準。
您的下一個專案, 從這裡開始。
告訴我們您的材料、工件與生產需求,一起找到合適的起點。
洽談您的專案