安徽赛德齐瑞(琥崧科技集团)· 压力容器装备
自动卷半圆管设备交付安徽赛德齐瑞
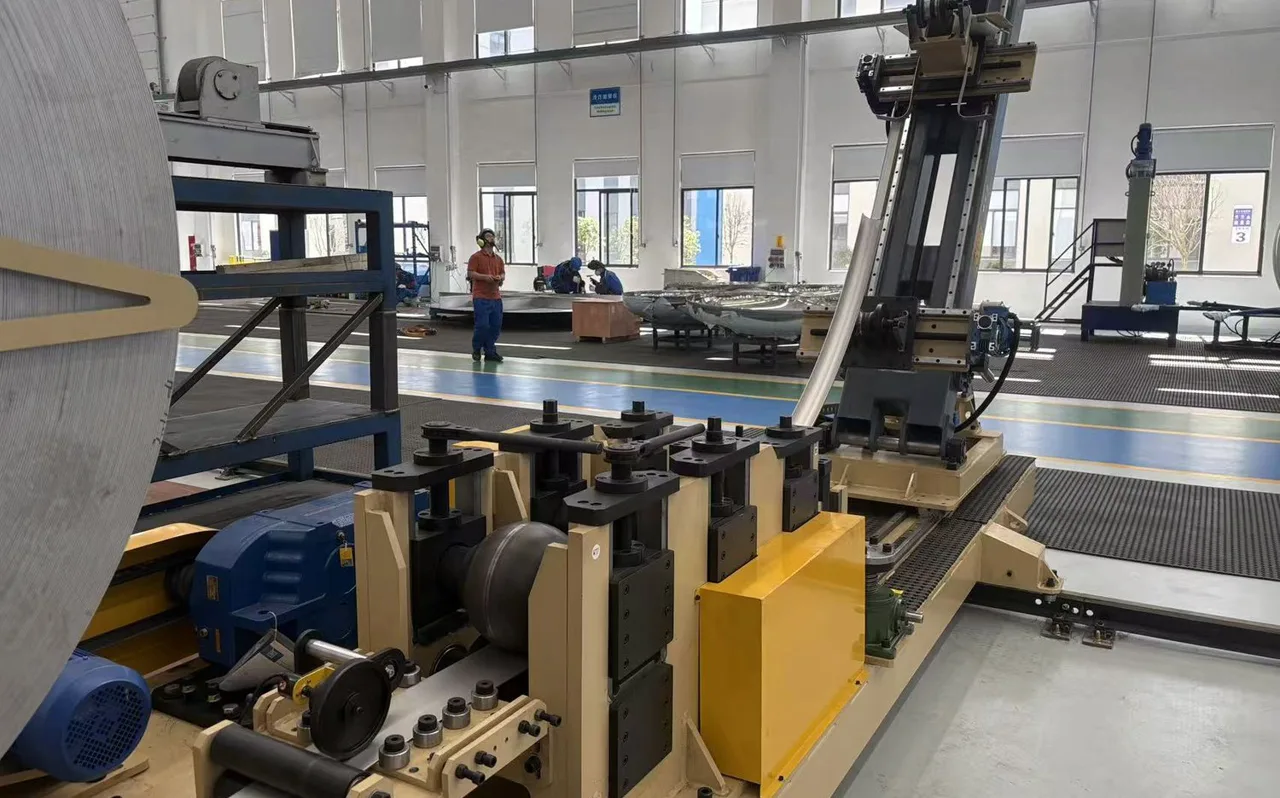
为压力容器筒体半管夹套定制的自动卷半圆管设备:钢带开卷、矫平、多辊预成型、半圆成形与螺旋缠绕集成在一条基准线上。整机已交付,带料试车一次通过,投产后运行稳定。
加工任务
压力容器筒体的半管夹套长期依赖"先卷管、再逐段贴合、最后满焊"的分段作业。流道截面小、焊缝长、贴合要求高,分段卷制容易在对接处出现错边与间隙,节距一致性、贴合间隙与人工强度都难以稳定,返修成本高。
系统方案
常州海宝把工序前移:带料在机上连续成形为半圆截面,再沿筒体切线螺旋缠绕贴合。开卷、预成型、半圆成形、缠绕四段共用同一机座基准面,送料与筒体回转由 PLC 联动控制节距,把依赖手感的活变成可复现的参数。
- 整机成套交付,含安装调试与培训
- 1 套
- 适用筒体直径(mm)
- φ600–4000
- 碳钢 / 不锈钢 / 双相钢
- 3 类
- 服务响应:远程诊断 + 现场支援
- 24h
案例概览
把半圆管夹套的成形难题, 留在设备端
半管夹套是半圆截面管沿筒体外壁螺旋缠绕并焊接形成的换热夹套,用于反应釜、换热器的加热或冷却。安徽赛德齐瑞是琥崧科技集团旗下的压力容器与化工装备制造企业,负责筒体半管夹套的批量生产,需要的是能连续稳定出件的成套装备,而不是单机。
- 整机成套交付,带料试车一次通过
- 半圆管连续成形,接头数量减少
- 螺旋缠绕节距均匀、贴合紧密
- 投产后成形稳定,客户反馈良好
项目档案
这个项目交付了什么
- 设备需方
- 安徽赛德齐瑞(琥崧科技集团)
- 应用场景
- 反应釜、换热器、储罐等压力容器筒体的半管夹套
- 加工对象
- φ600–φ4000 mm 筒体,半圆管外径 φ25–φ120 mm
- 设备构成
- 开卷放料 / 多辊预成型 / 斜置成形主机 / 螺旋缠绕 / 变频回转支撑 / PLC 电控
- 交付内容
- 整机 + 电控系统 + 安装调试 + 带料试车 + 操作培训
- 交付结果
- 一次验收通过,投产后成形稳定,客户反馈良好
核心机构
放得稳、送得准、贴得紧
三大机构串联,每一段都围绕同一件事设计:让带料在进入筒体表面之前,就已经是尺寸稳定的半圆截面。
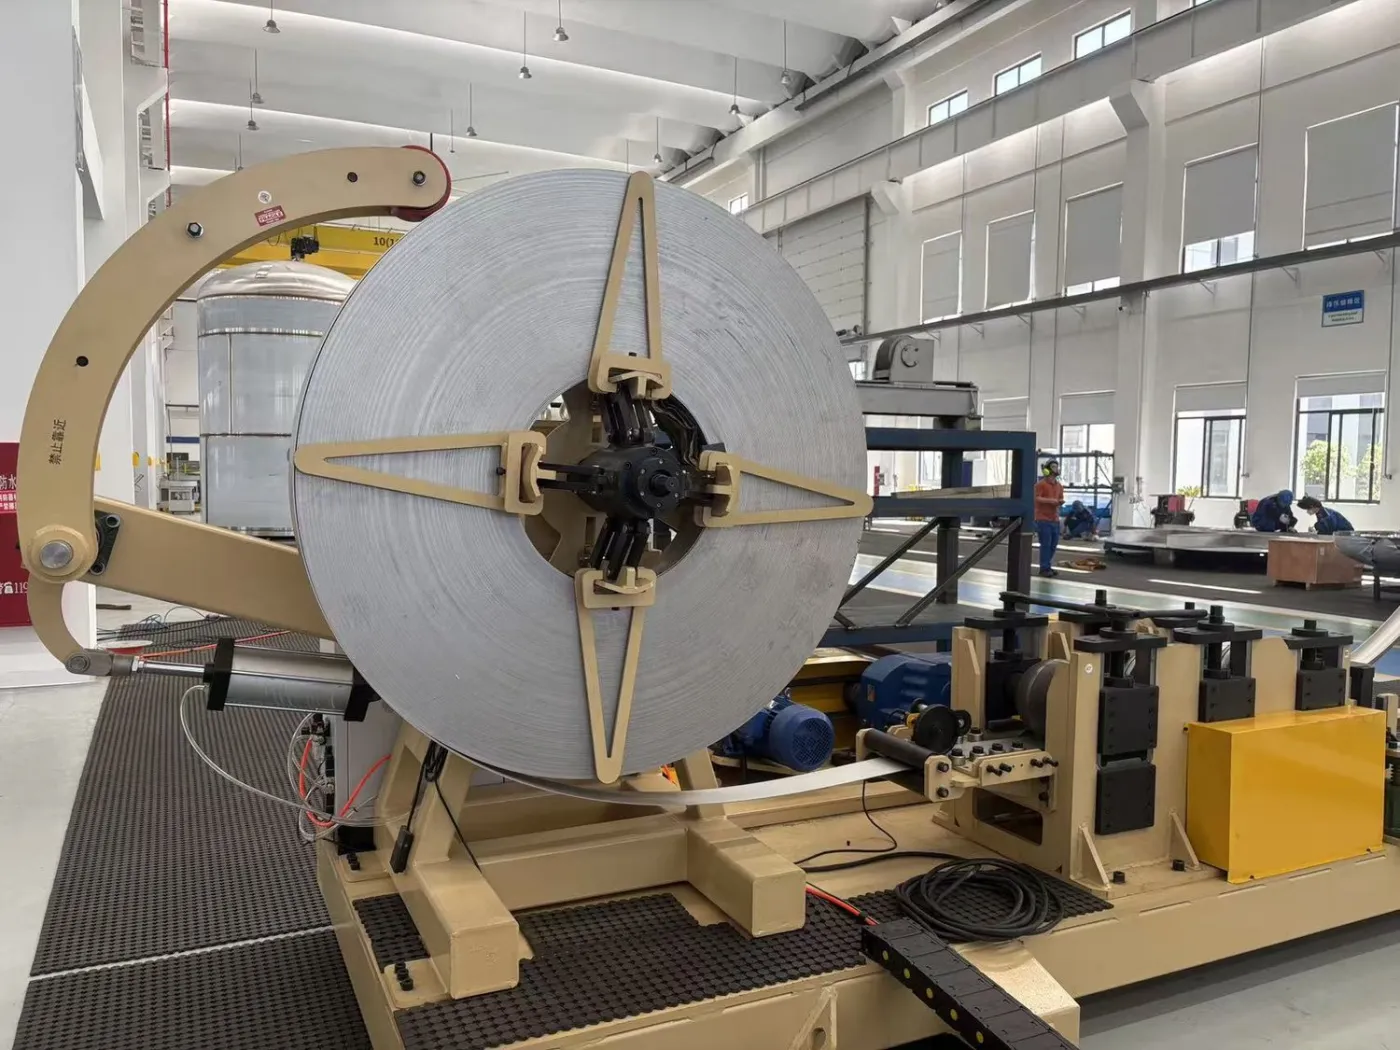
开卷与送料
整卷上料、四爪涨紧、摆臂压带,配合变频主传动,把放卷张力与送料速度稳定在同一节奏上。
- 四爪同步涨紧,适配不同卷径
- 压带摆臂随动,抑制带料抖动
- 送料速度与回转联动,可无级调节
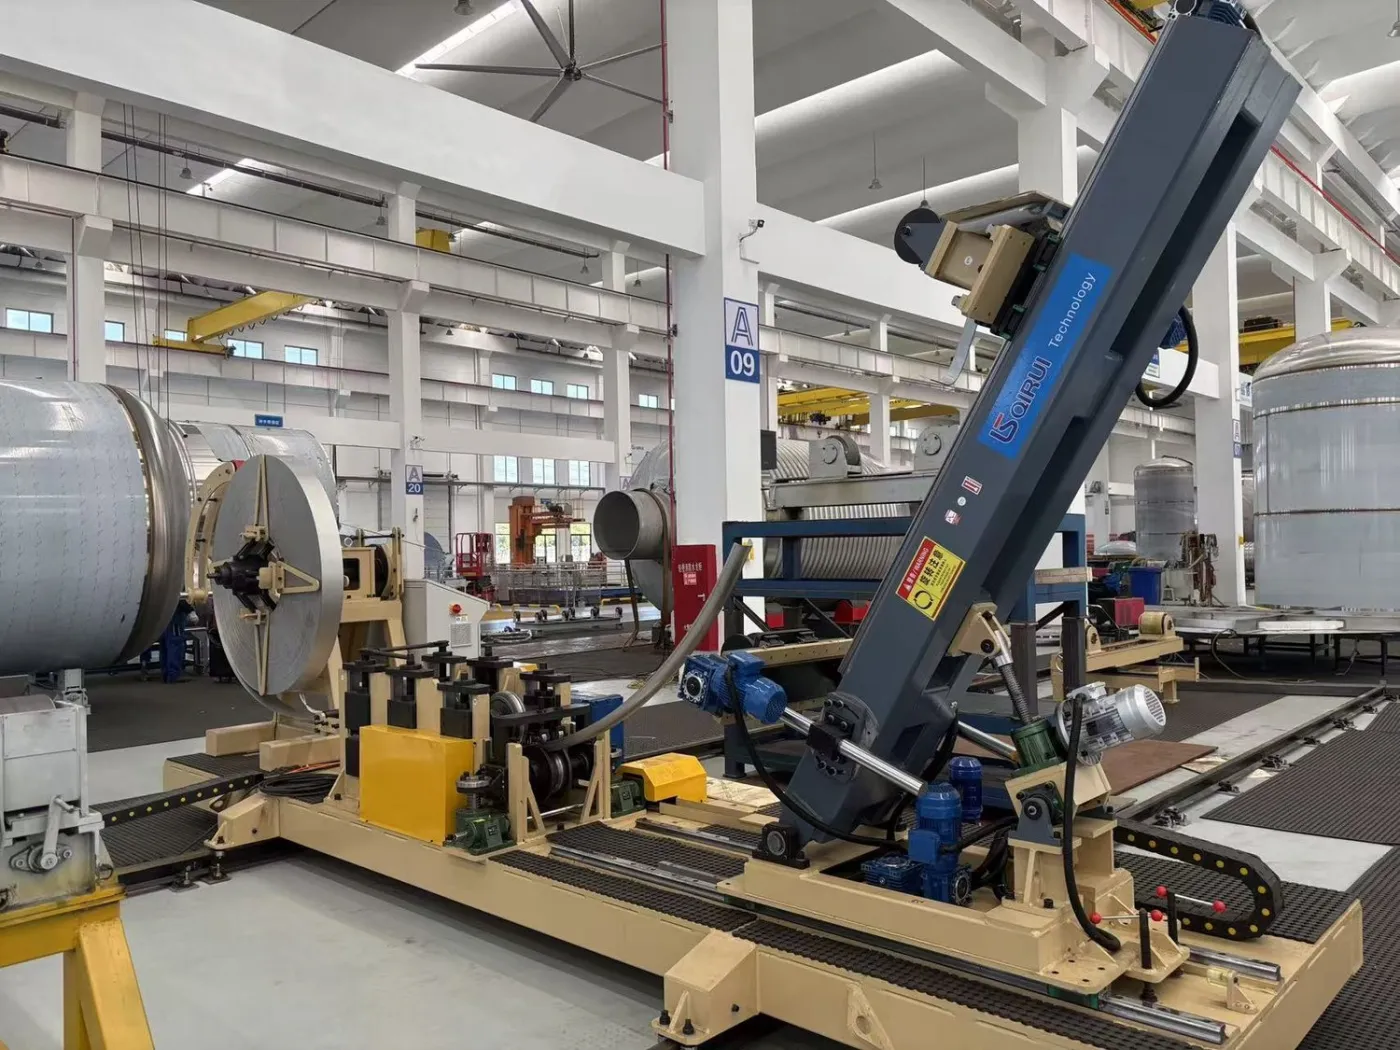
斜置成形主机
带料进入斜置立柱上的成形压轮头,多轮渐进收弧成半圆截面,再由升降与导轨配合贴向筒体。
- 多轮渐进成形,截面过渡平顺
- 摆转 + 升降,适配不同筒径
- 导轨进给与回转联动,节距可复现
全线联动
三大机构共用一条机座基准线与一套电控。换筒径时只需调整成形头高度与回转支撑,不必重新找正整线。
- 开卷 → 预成型 → 成形 → 缠绕,无二次转运
- 单点参数设定,整线联动执行
- 拖链走线集中,日常点检路径短
整机构成
一条基准线走完 开卷、成形、缠绕
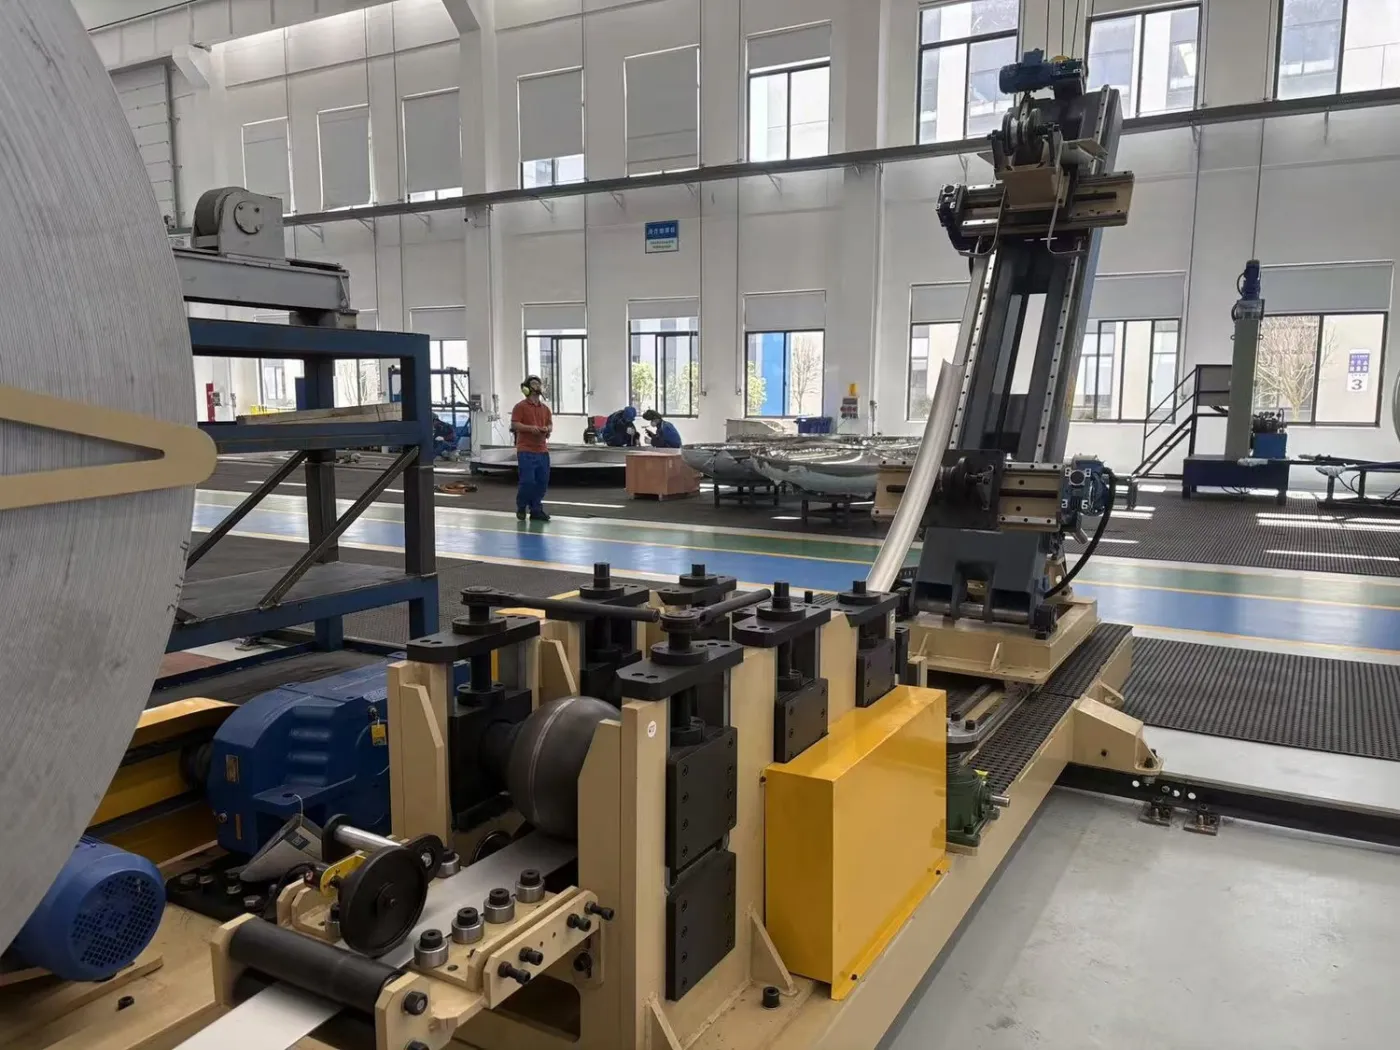
整体机座加直线导轨,四段工序共用同一基准面,成形头沿导轨进给,缠绕节距由送料与筒体回转联动控制。
斜置成形立柱
摆转与升降双调节,把带料压成半圆截面,并以稳定角度沿切线送入筒体表面。
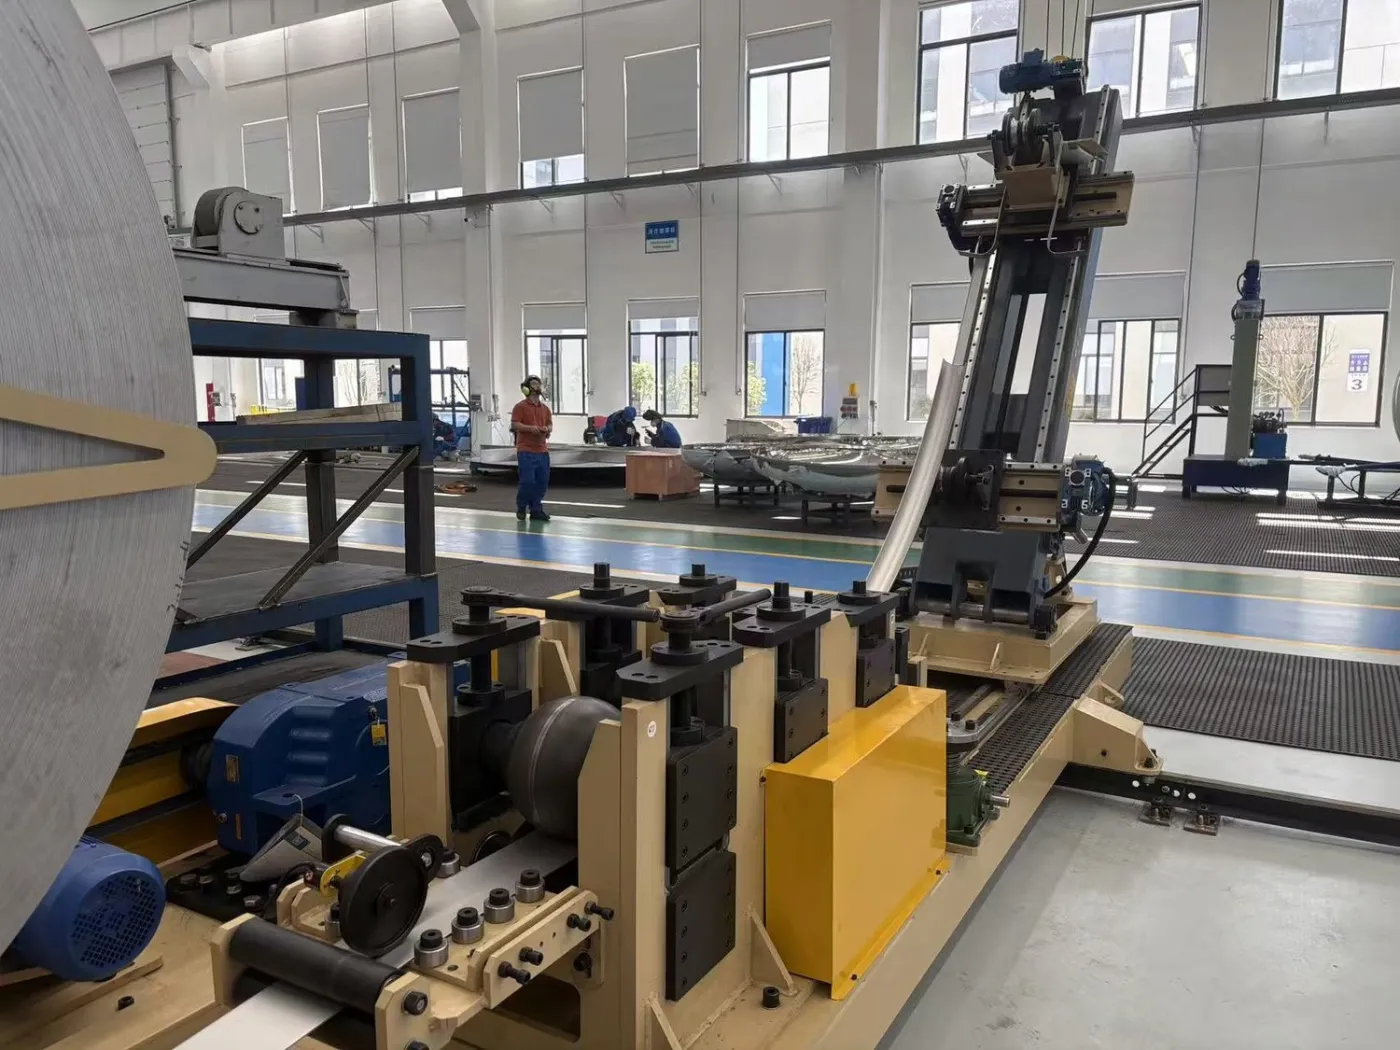
多辊传动与防护罩
多组辊轮夹送带料,变频电机驱动;防护罩覆盖传动部位,可快速开启便于换辊。
整体机座 + 直线导轨
全机同一基准面,抗变形机架保证长行程进给精度,是缠绕节距一致的结构基础。
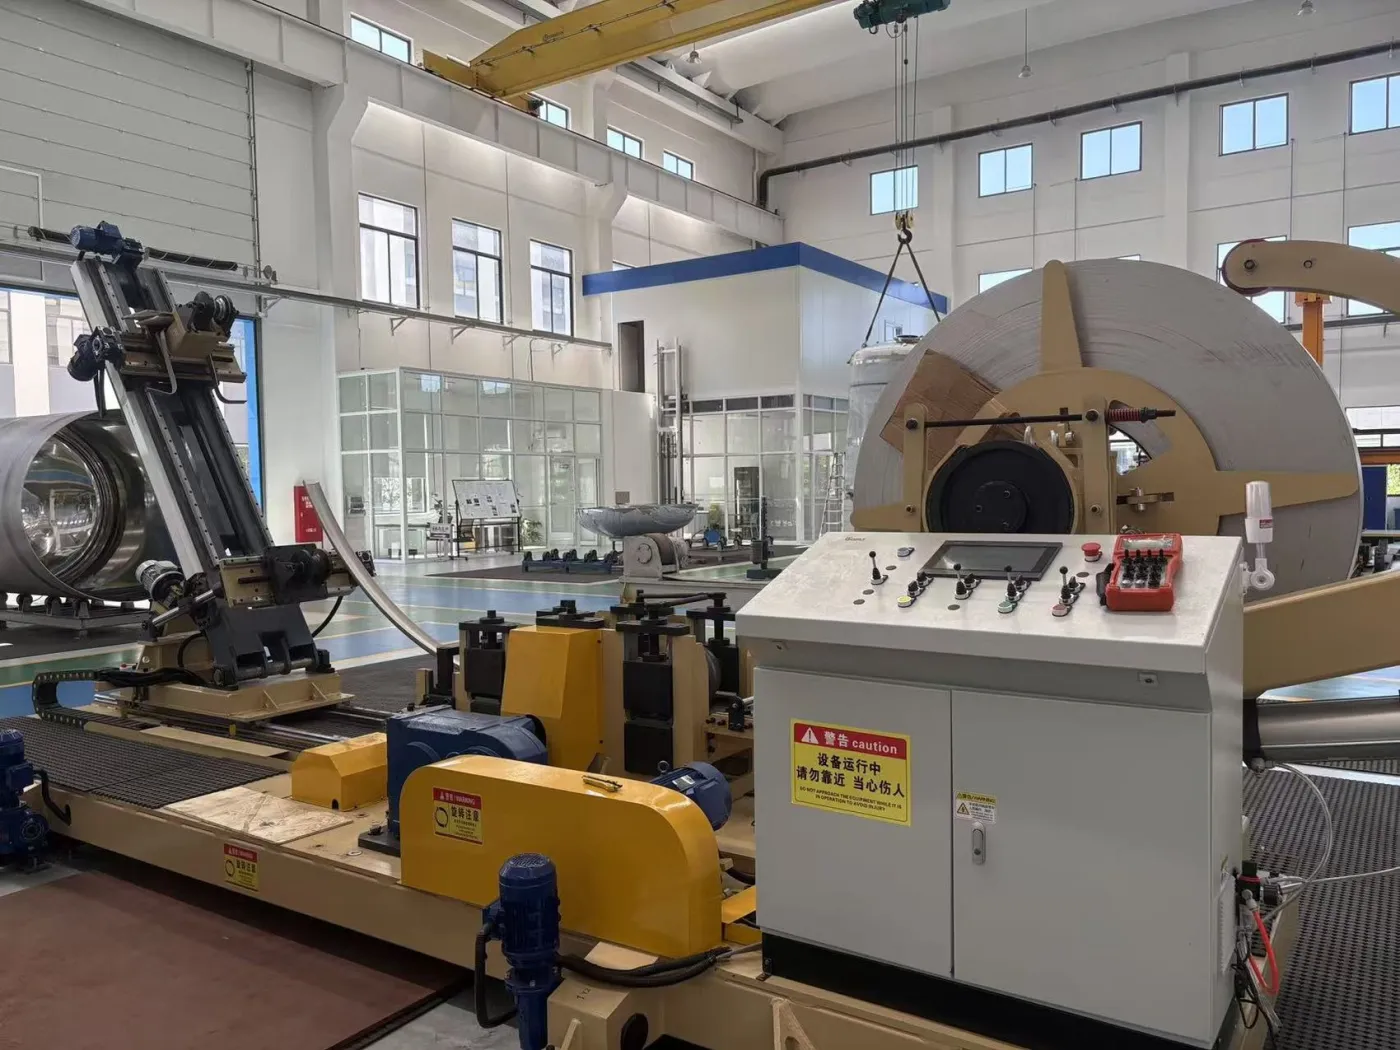
触摸屏人机界面
集中设定节距、速度与送料参数,实时显示运行状态与故障提示。
电控柜
PLC 主控、变频调速与安全联锁集中布置,柜体走线分区,可靠接地。
电控系统
把"手感"变成 可复现的参数
操作台集触摸屏、实体按钮与手持操作盒于一体:调试期手动点动对位,量产时切换自动循环,换班不影响一致性。
PLC 主控
逻辑集中,动作顺序可编程,便于后续扩展工位。
变频调速
送料与回转无级调速,起停平稳,减少带料冲击。
节距联动
进给量与筒体转角按比例联动,节距设定即所得。
安全联锁
急停、防护罩与运行状态联锁,异常即停。
故障诊断
屏幕直接提示故障点位,缩短排查时间。
手 / 自动双模式
调试用手动点动,量产切自动循环,换班不跑偏。
成品特征
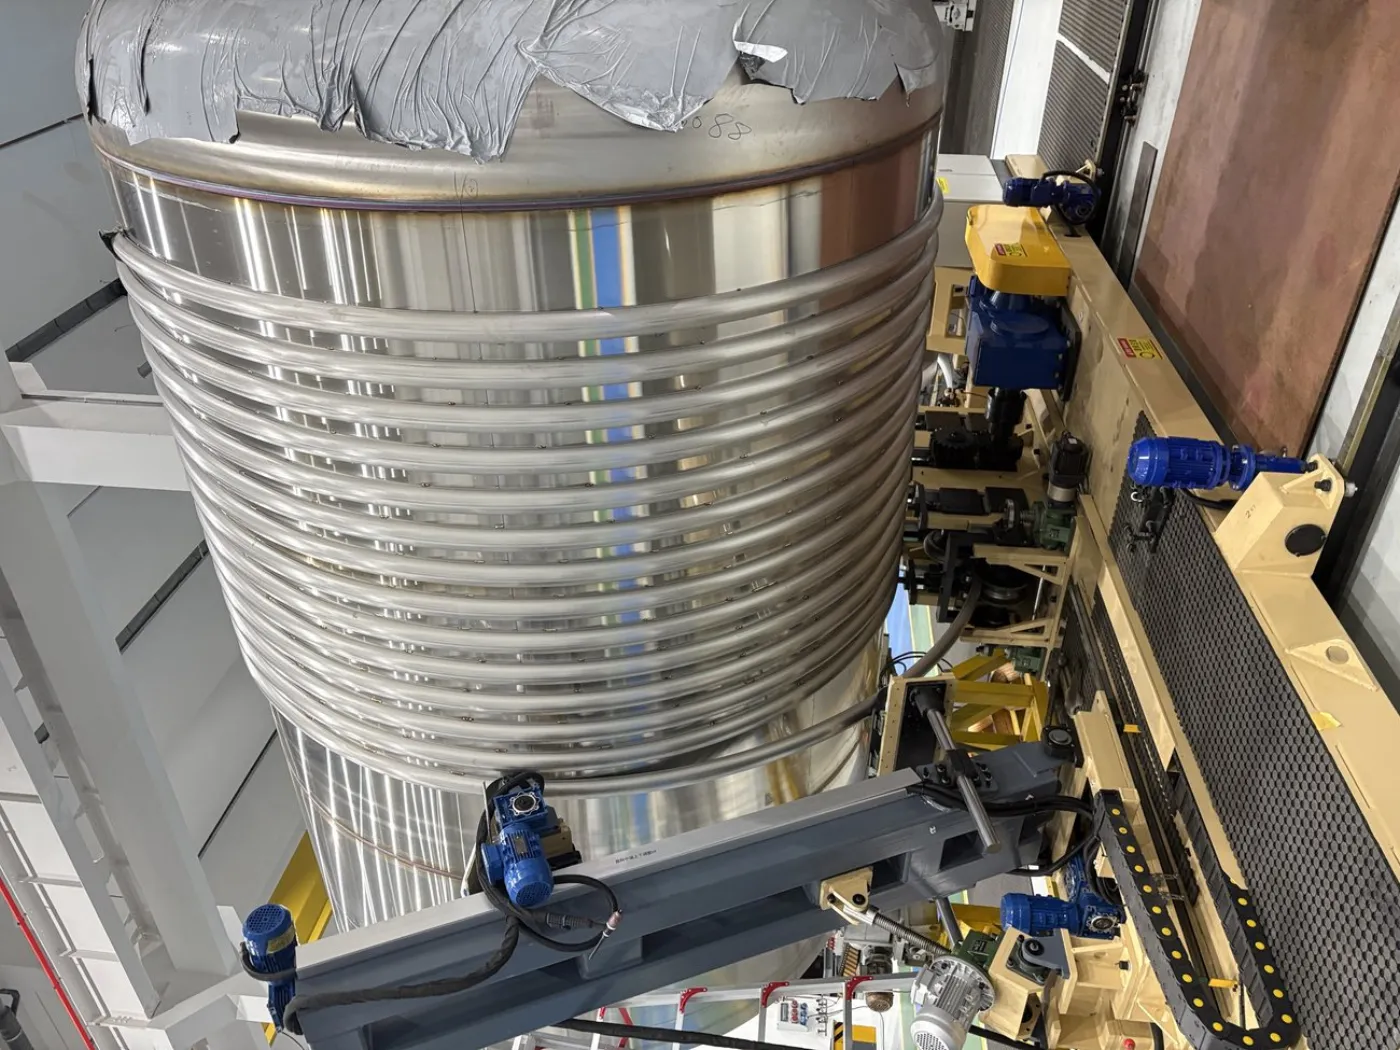
压力容器筒体上的 螺旋半管夹套
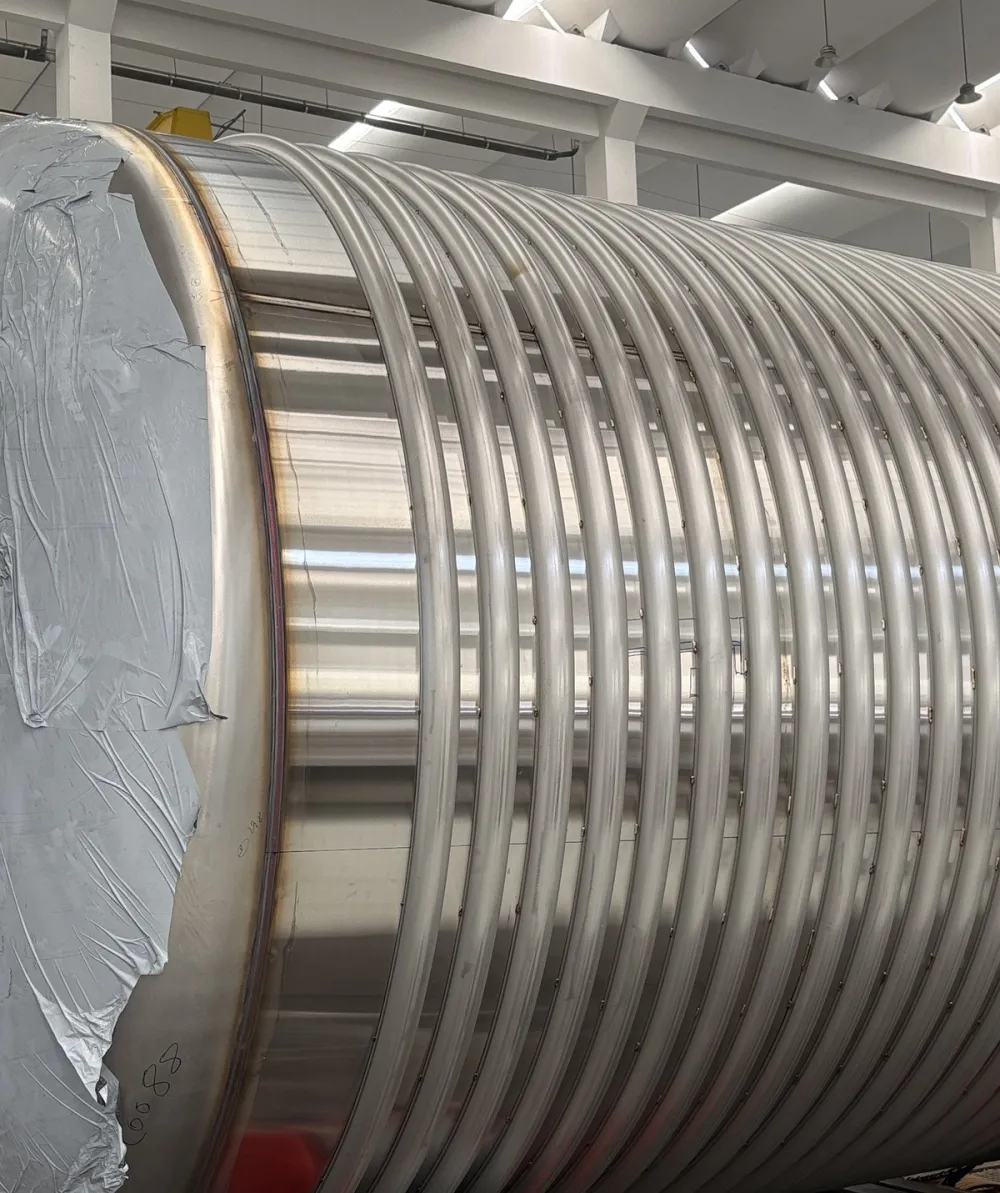
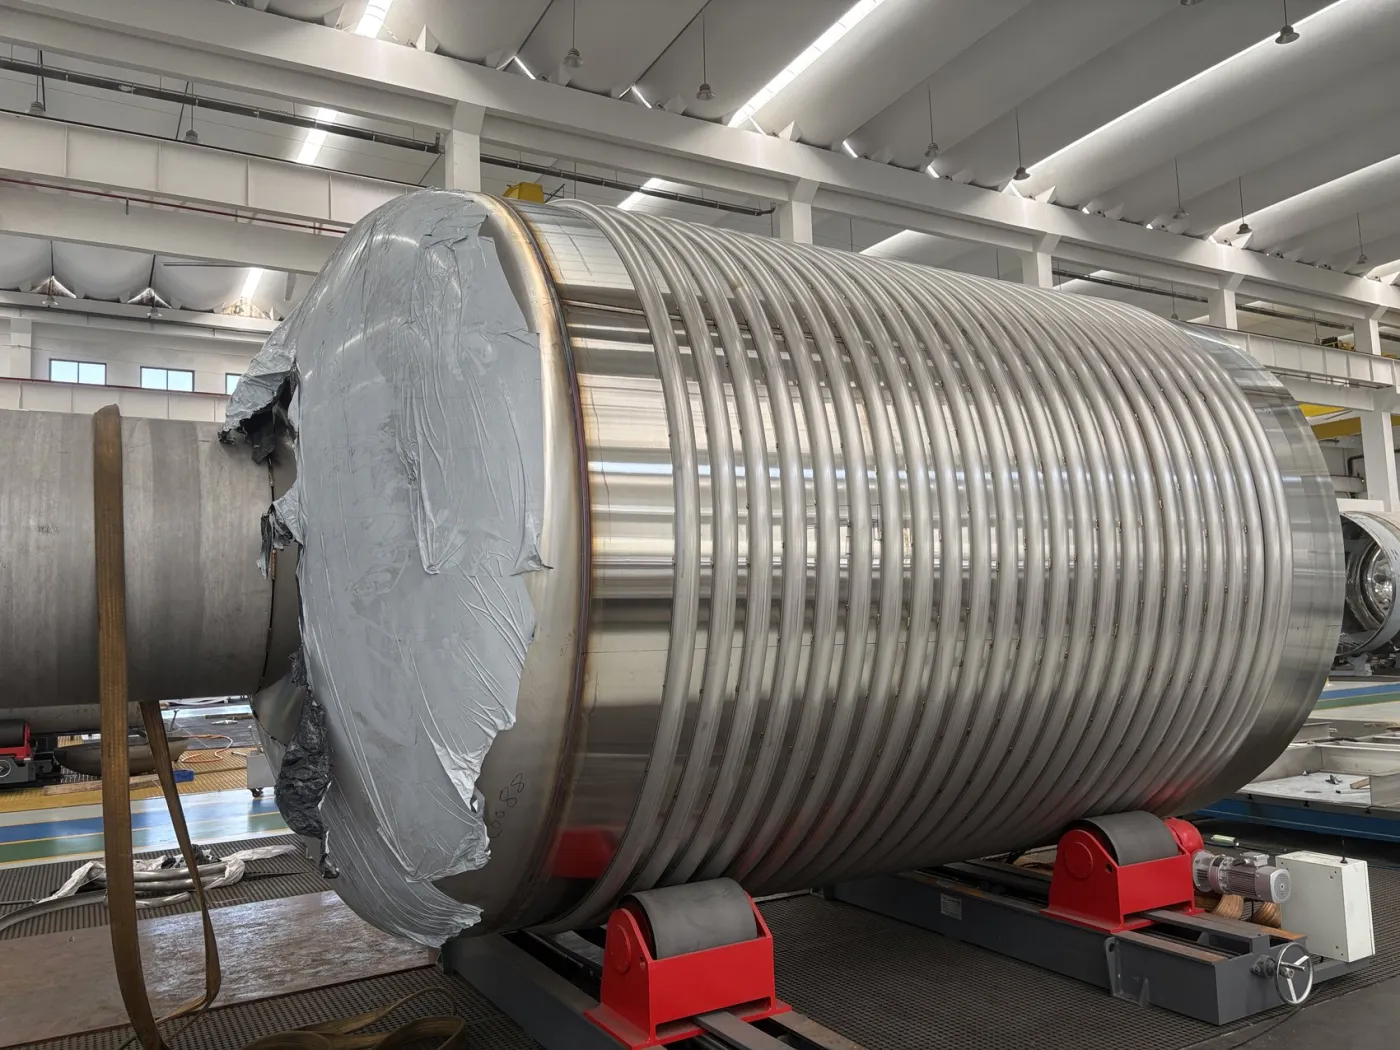
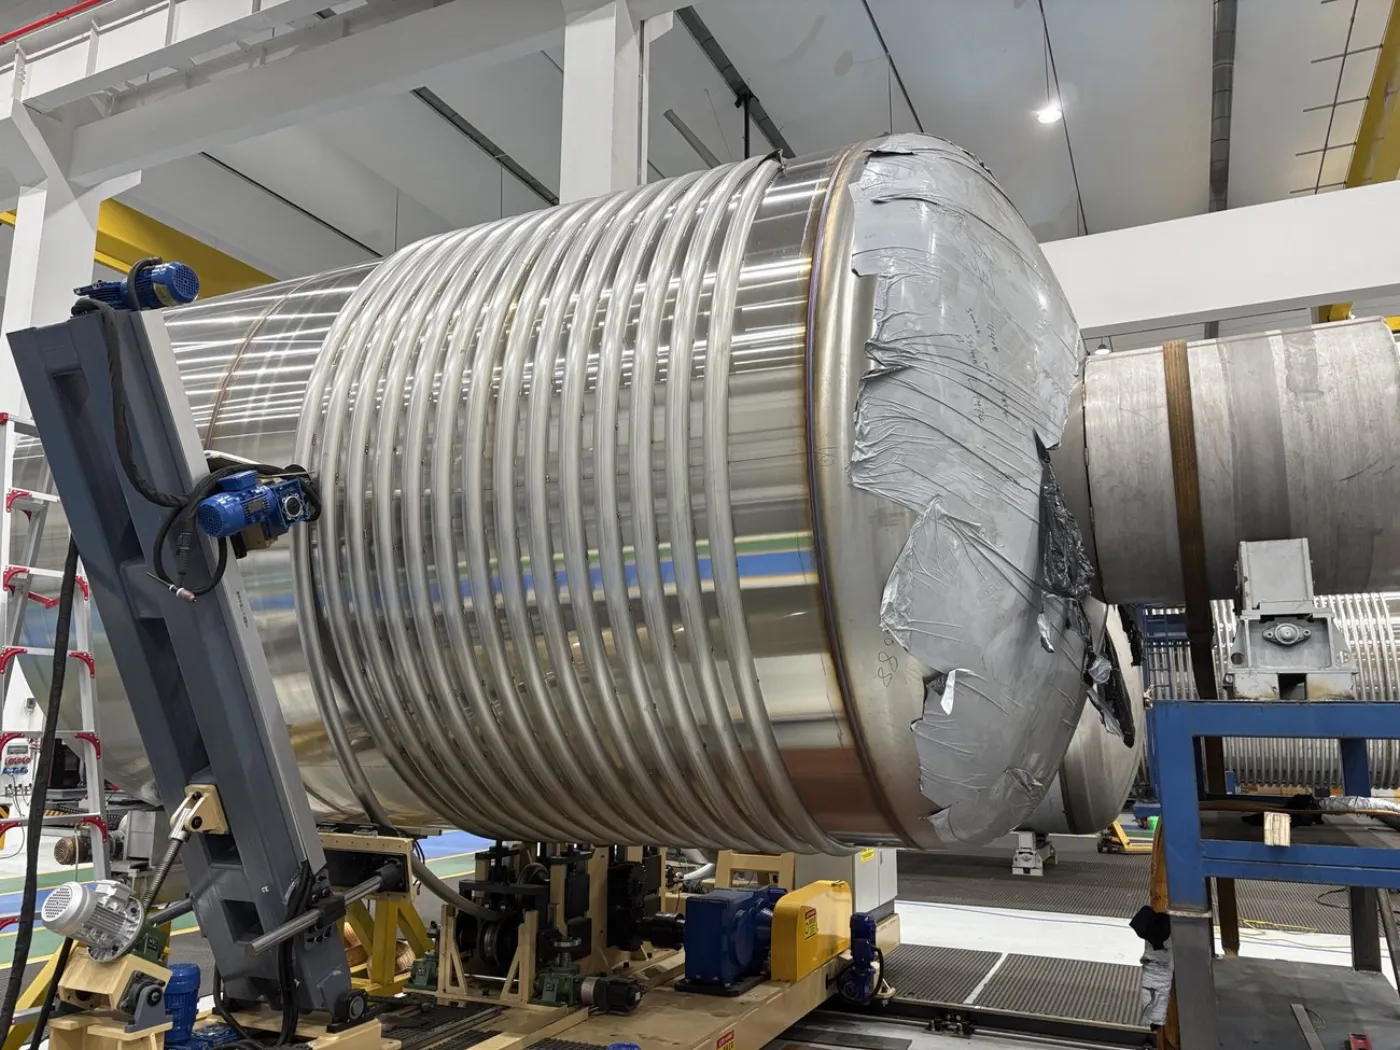
半圆管沿筒体外壁连续螺旋缠绕,节距均匀、贴合紧密,端部与封头过渡自然。换热面积、流道截面与焊接质量都建立在这一层的成形精度上。
为什么半管夹套难做
流道截面小、焊缝长、贴合要求高,传统分段卷制容易在对接处出现错边与间隙,返修成本高。
连续成形的价值
整卷带料一次成形、连续缠绕,接头数量减少,节距与贴合由设备保证,不依赖操作手经验。
对下游工序的收益
成形到位后,焊接工序的修配与打磨量明显下降,这是赛德齐瑞焊接班组反馈最直接的一点。
工艺流程
六步走完一圈: 从钢带到半管夹套
六个工序压进一条线,工件不落地、工序间不转运,节拍由参数而非人力决定。
01
上卷涨紧
整卷钢带上机,四爪同步涨紧,摆臂压紧带料。
02
开卷矫平
放卷并初步矫平,消除卷曲应力,带料平稳送出。
03
多辊预成型
夹送辊逐步起弧,把平板带料预弯成弧形。
04
半圆成形
斜置成形头多轮渐进收弧,得到稳定半圆截面。
05
螺旋缠绕
成形段沿筒体切线贴合,筒体回转 + 轴向进给成螺旋。
06
定位与焊接
按工艺点焊固定,转入满焊与无损检测工序。
技术参数
典型工艺范围
以下为该类机组的典型配置范围,实际参数按工件材质、筒体规格与车间条件确定,以技术协议为准。
φ600 – φ4000 mm
适用筒体直径
超出范围可定制机架与支撑。
≤ 6000 mm
适用筒体长度
视工件与厂房吊装条件。
φ25 – φ120 mm
半圆管外径
按换热面积与工艺选型。
1.5 – 4.0 mm
带材厚度
碳钢 / 不锈钢 / 双相钢。
按半圆管展开宽度定尺
带材宽度
上机前完成分条。
伺服 / 变频联动可调
缠绕节距
按图纸设定,重复精度稳定。
变频滚轮架支撑
筒体回转
适配不同直径与长度工件。
PLC + 触摸屏 + 手持操作盒
控制方式
手动 / 自动双模式。
急停、防护罩、运行警示、联锁
安全配置
符合车间安全管理要求。
380V / 50Hz
电源
可按现场供电条件定制。
截面圆度稳定、贴合紧密
成形质量
以带料试件验收。
为什么是海宝
把非标装备做成 可交付的工程
从工件工艺反推设备结构,而不是把标准机改一改就发货。
整机自主配套
机架、传动、成形头与电控统一设计,接口不扯皮,责任边界清晰。
先试后签
关键工艺先做带料试件验证,成形效果看得见再定方案。
交付即培训
安装调试同步做操作与点检培训,交付当天就能独立开机。
响应够快
远程诊断优先,必要时工程师到场,备件与易损件长期供应。
常见问题
关于自动卷半圆管设备
自动卷半圆管设备是做什么的?
它把成卷的钢带连续加工成半圆截面管,并沿压力容器筒体外壁螺旋缠绕贴合,形成半管夹套换热结构。一台设备完成开卷、矫平、预成型、半圆成形与缠绕,替代传统的分段卷制与人工逐段贴合。
能加工哪些规格的筒体和半圆管?
典型范围是筒体直径 φ600–φ4000 mm、长度 6 m 以内,半圆管外径 φ25–φ120 mm,带材厚度 1.5–4.0 mm。超出范围可单独评估机架、支撑与成形头配置,具体以技术协议为准。
半圆管夹套相比普通夹套有什么优势?
半管夹套的流道截面为半圆形,换热介质流速高、传热系数好,同时承压能力强、用料省。相比整体夹套,它更适合大直径筒体与需要分区控温的反应釜、换热器。
设备交付包含哪些内容?
整机、电控系统、随机技术文件、运输、现场安装调试、带料试车与操作培训。试车合格后按验收标准移交,并提供后续技术支持与备件供应。
不锈钢、双相钢也能卷吗?
可以。设备按材质调整压紧力、成形速度与辊型,碳钢、不锈钢、双相钢均有对应工艺参数;钛材等特殊材质需单独评估成形与回弹补偿方案。
换不同直径的筒体,需要重新调机很久吗?
不需要重调整线。成形头通过液压升降与摆转对位,回转支撑调整轮距,参数在触摸屏上调用即可。换规格主要是对位与参数切换。
现场实拍
从钢带卷到半管夹套
照片取自设备交付与投产现场,包括整机、核心机构与加工完成的压力容器筒体。
客户反馈
交付之后,口碑来自 车间里的每一天
设备到场后调试周期比预期短,带料试车一次就出了合格件,半圆管的成形和贴合状态很稳定。
节距均匀、贴合紧密,我们焊接工序的修配和打磨量明显少了,这一点班组感受最直接。
从方案沟通、图纸确认到安装培训,响应都很及时,是愿意长期合作的装备供应商。
你的筒体,也可以这样卷。提供筒体直径与长度、半圆管规格、材质与目标产能,我们会给出成形方案、设备配置与交付计划。同类半管夹套、螺旋缠绕、非标成形装备均可按工况定制,也可预约到厂看设备运行。
技术参数为同类机组的常见范围,不构成对具体项目的承诺;特殊材质、超限规格可单独评估,最终配置以合同与技术协议为准。
您的下一个项目, 从这里开始。
告诉我们您的材料、工件及生产需求,一起找到适合的起点。
沟通您的项目