安徽賽德齊瑞(琥崧科技集團)· 壓力容器裝備
自動捲半圓管設備交付安徽賽德齊瑞
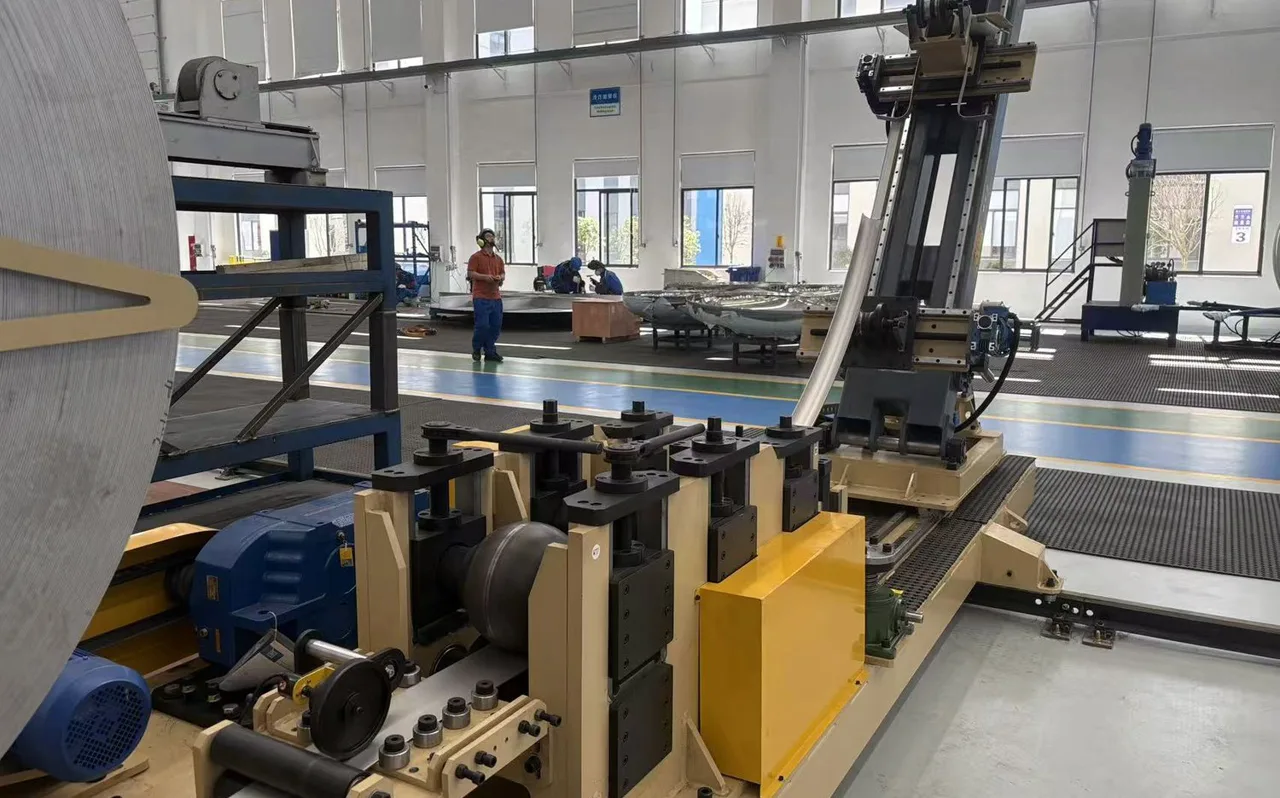
為壓力容器筒體半管夾套客製的自動捲半圓管設備:鋼帶開捲、矯平、多輥預成型、半圓成形與螺旋纏繞整合在一條基準線上。整機已交付,帶料試車一次通過,投產後運行穩定。
加工任務
壓力容器筒體的半管夾套長期依賴「先捲管、再逐段貼合、最後滿焊」的分段作業。流道截面小、焊縫長、貼合要求高,分段捲製容易在對接處出現錯邊與間隙,節距一致性、貼合間隙與人工強度都難以穩定,返修成本高。
系統方案
常州海寶把工序前移:帶料在機上連續成形為半圓截面,再沿筒體切線螺旋纏繞貼合。開捲、預成型、半圓成形、纏繞四段共用同一機座基準面,送料與筒體迴轉由 PLC 聯動控制節距,把依賴手感的工作變成可重現的參數。
- 整機成套交付,含安裝調試與培訓
- 1 套
- 適用筒體直徑(mm)
- φ600–4000
- 碳鋼 / 不鏽鋼 / 雙相鋼
- 3 類
- 服務回應:遠端診斷 + 現場支援
- 24h
案例概覽
把半圓管夾套的成形難題, 留在設備端
半管夾套是半圓截面管沿筒體外壁螺旋纏繞並焊接形成的換熱夾套,用於反應釜、換熱器的加熱或冷卻。安徽賽德齊瑞是琥崧科技集團旗下的壓力容器與化工裝備製造企業,負責筒體半管夾套的批量生產,需要的是能連續穩定出件的成套裝備,而不是單機。
- 整機成套交付,帶料試車一次通過
- 半圓管連續成形,接頭數量減少
- 螺旋纏繞節距均勻、貼合緊密
- 投產後成形穩定,客戶回饋良好
專案檔案
這個專案交付了什麼
- 設備需方
- 安徽賽德齊瑞(琥崧科技集團)
- 應用場景
- 反應釜、換熱器、儲槽等壓力容器筒體的半管夾套
- 加工對象
- φ600–φ4000 mm 筒體,半圓管外徑 φ25–φ120 mm
- 設備構成
- 開捲放料 / 多輥預成型 / 斜置成形主機 / 螺旋纏繞 / 變頻迴轉支撐 / PLC 電控
- 交付內容
- 整機 + 電控系統 + 安裝調試 + 帶料試車 + 操作培訓
- 交付結果
- 一次驗收通過,投產後成形穩定,客戶回饋良好
核心機構
放得穩、送得準、貼得緊
三大機構串聯,每一段都圍繞同一件事設計:讓帶料在進入筒體表面之前,就已經是尺寸穩定的半圓截面。
開捲與送料
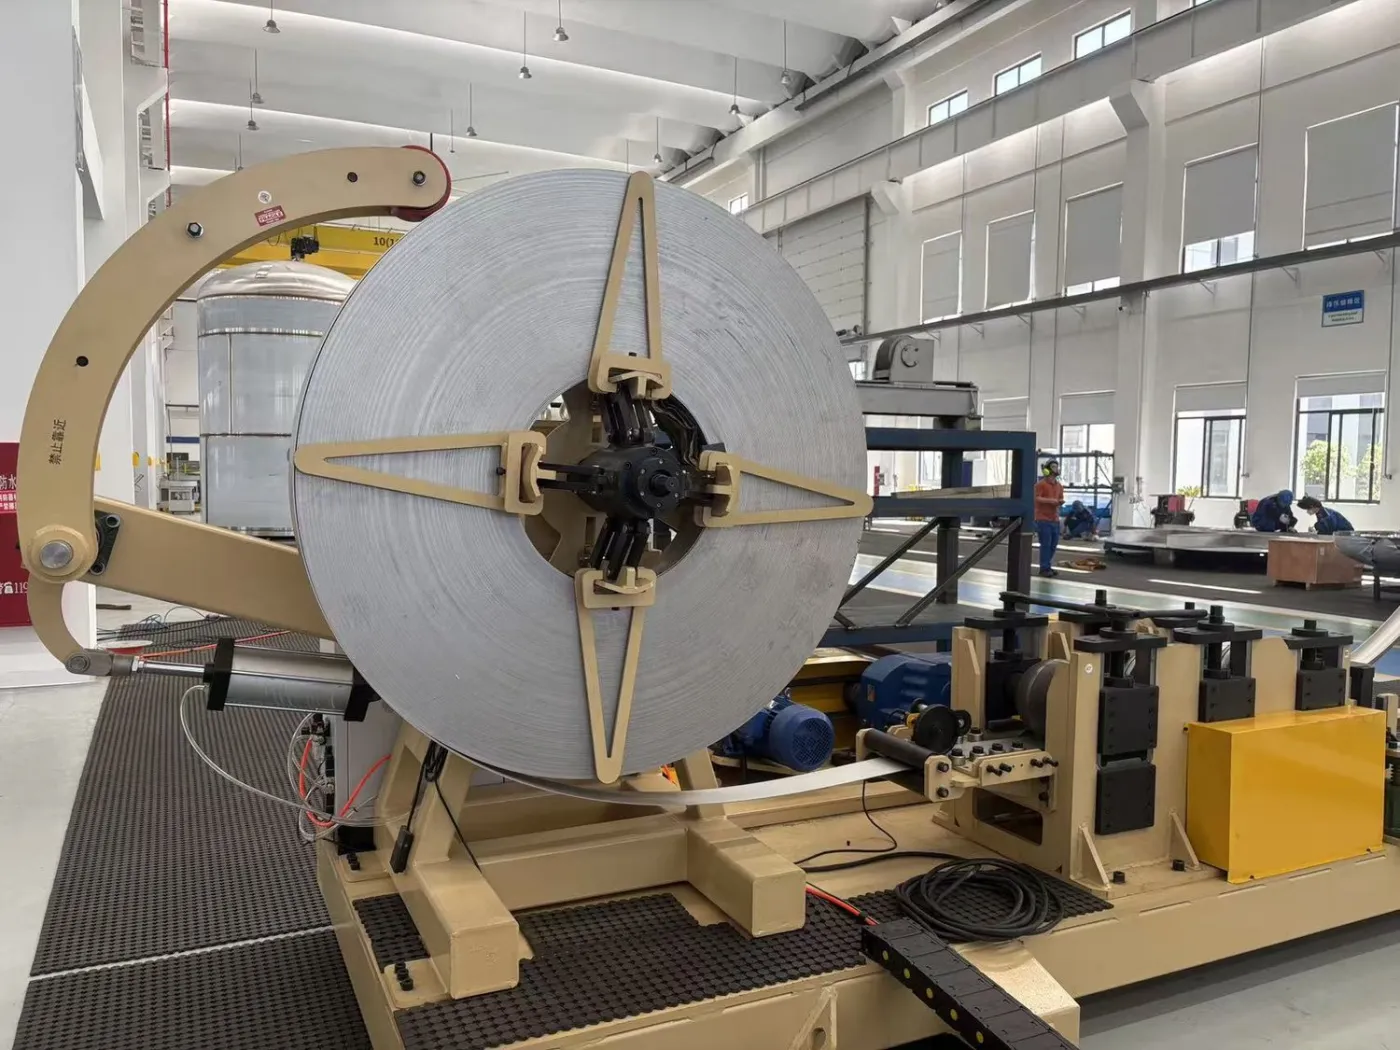
整捲上料、四爪漲緊、擺臂壓帶,搭配變頻主傳動,把放捲張力與送料速度穩定在同一節奏上。
- 四爪同步漲緊,適配不同捲徑
- 壓帶擺臂隨動,抑制帶料抖動
- 送料速度與迴轉聯動,可無段調節
斜置成形主機
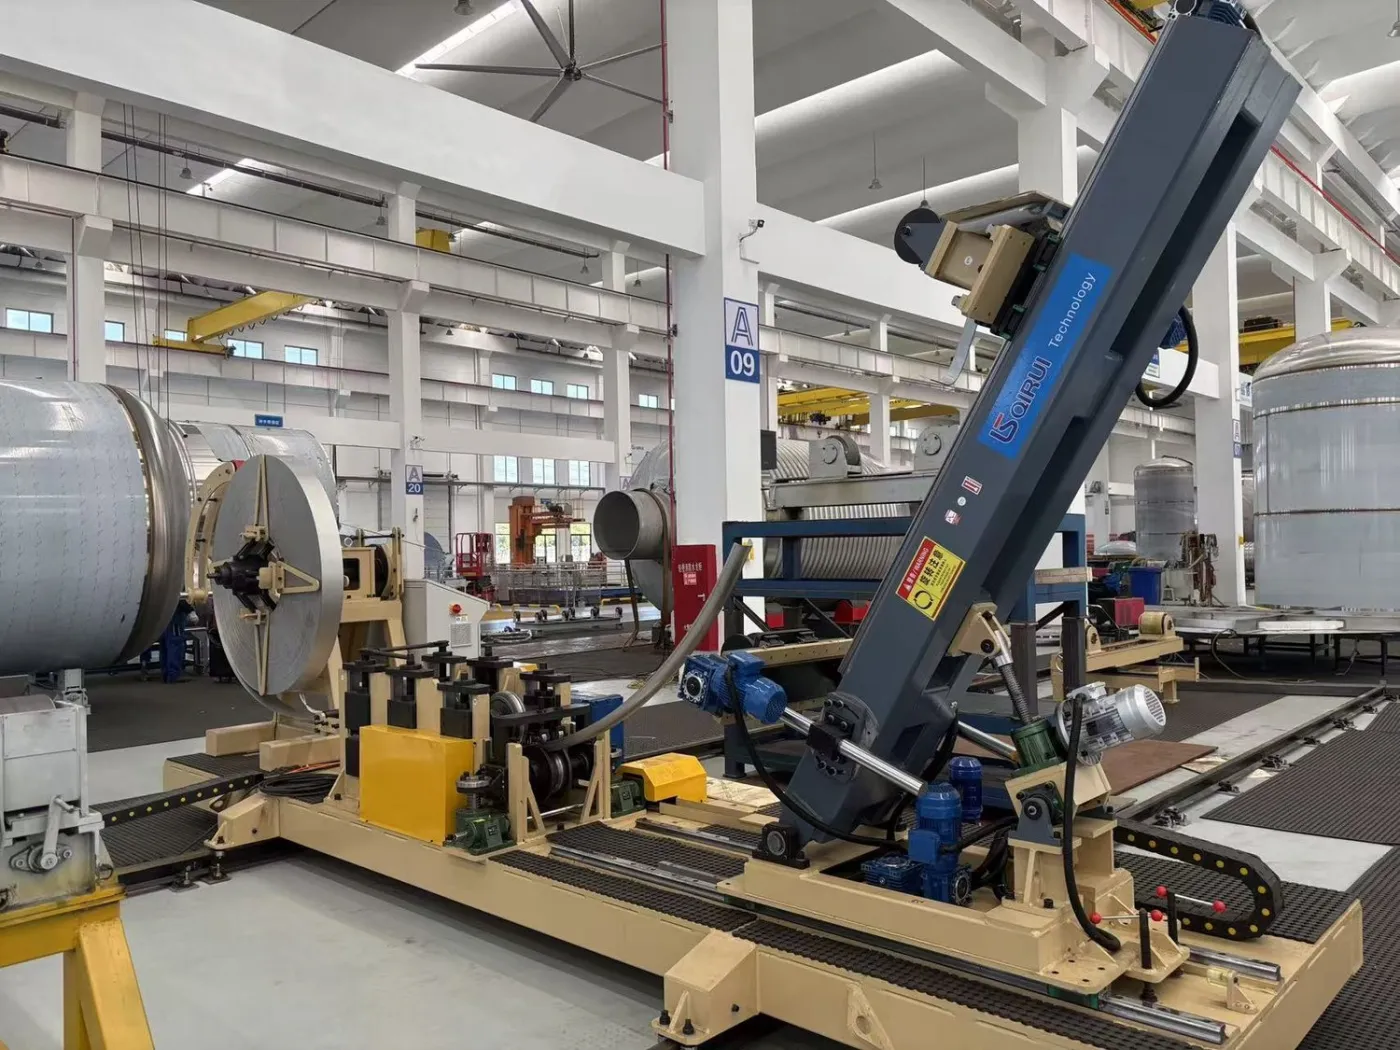
帶料進入斜置立柱上的成形壓輪頭,多輪漸進收弧成半圓截面,再由升降與導軌配合貼向筒體。
- 多輪漸進成形,截面過渡平順
- 擺轉 + 升降,適配不同筒徑
- 導軌進給與迴轉聯動,節距可重現
全線聯動
三大機構共用一條機座基準線與一套電控。換筒徑時只需調整成形頭高度與迴轉支撐,不必重新找正整線。
- 開捲 → 預成型 → 成形 → 纏繞,無二次轉運
- 單點參數設定,整線聯動執行
- 拖鏈走線集中,日常點檢路徑短
整機構成
一條基準線走完 開捲、成形、纏繞
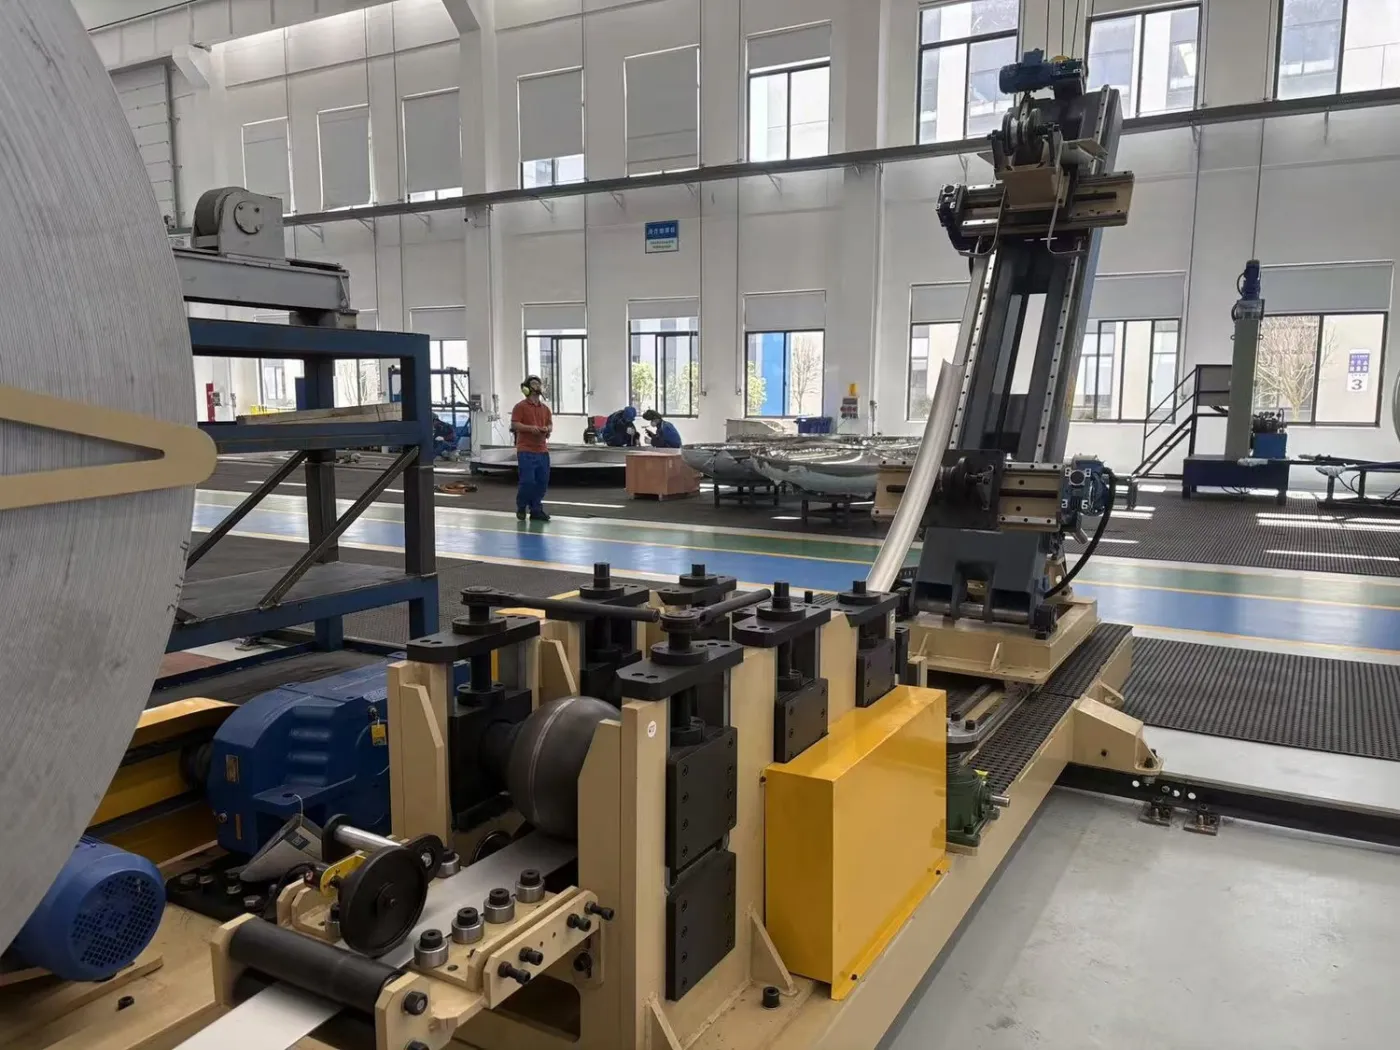
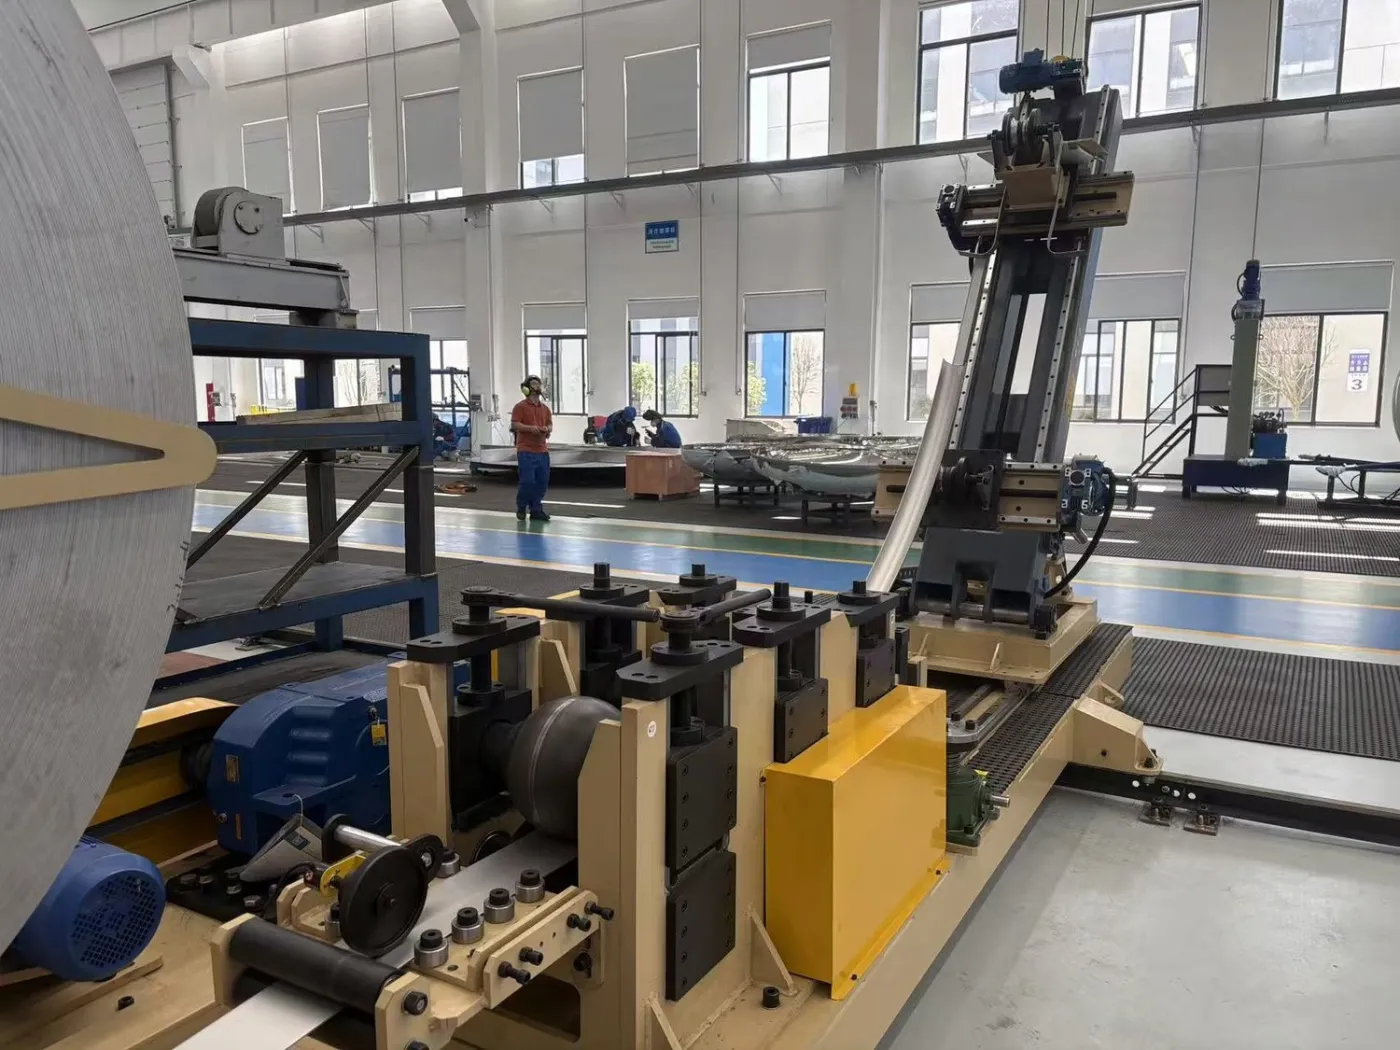
整體機座加直線導軌,四段工序共用同一基準面,成形頭沿導軌進給,纏繞節距由送料與筒體迴轉聯動控制。
斜置成形立柱
擺轉與升降雙調節,把帶料壓成半圓截面,並以穩定角度沿切線送入筒體表面。
多輥傳動與防護罩
多組輥輪夾送帶料,變頻馬達驅動;防護罩覆蓋傳動部位,可快速開啟便於換輥。
整體機座 + 直線導軌
全機同一基準面,抗變形機架確保長行程進給精度,是纏繞節距一致的結構基礎。
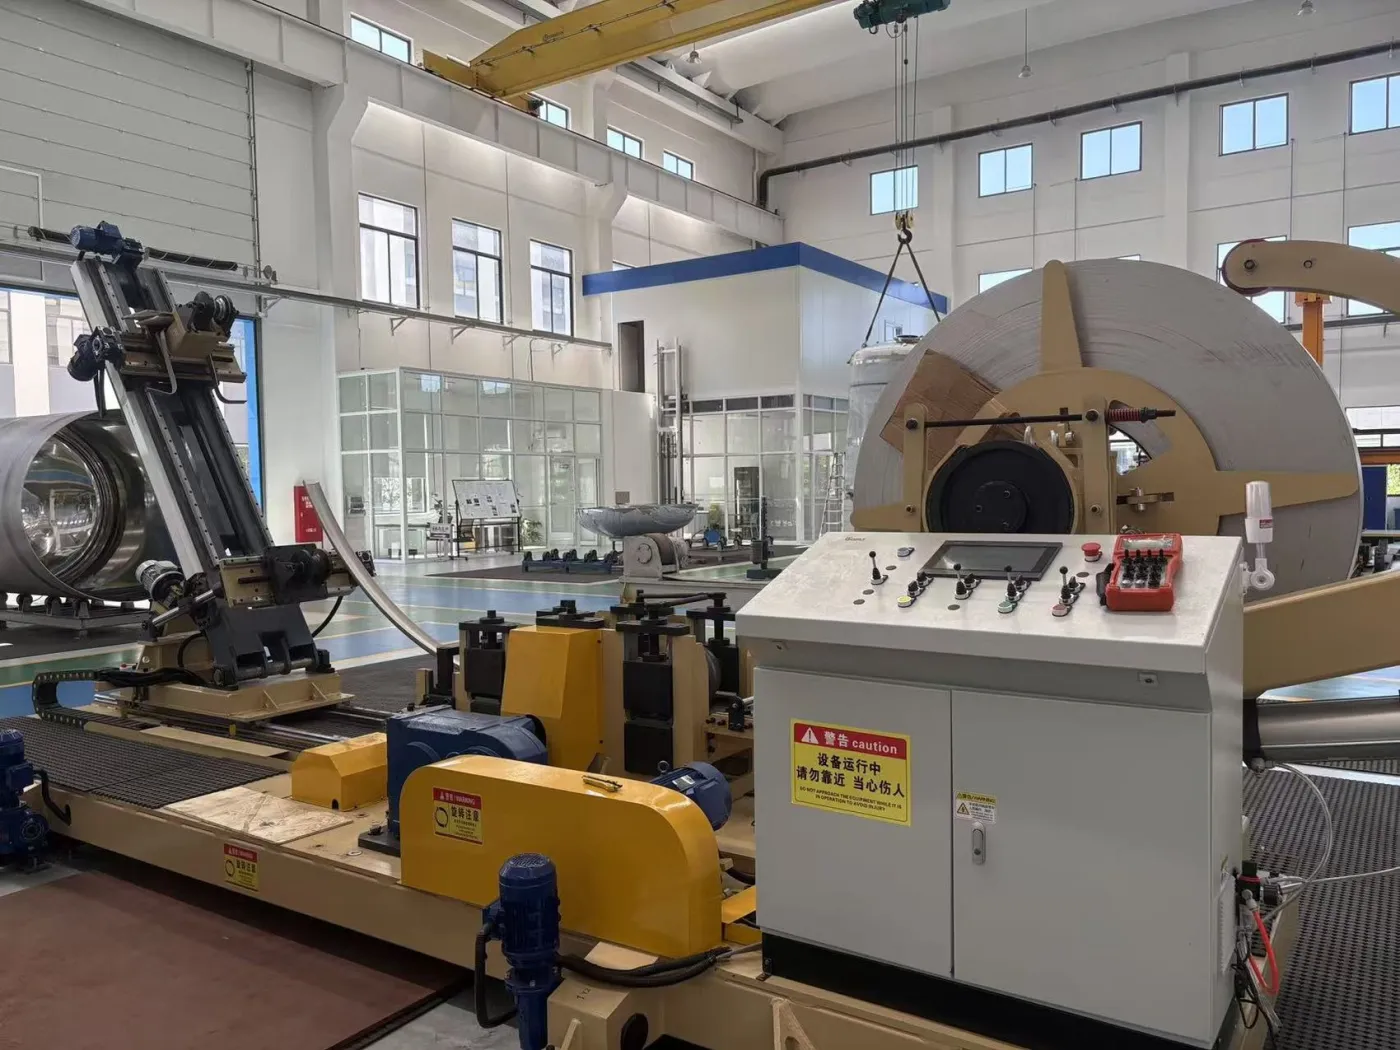
觸控螢幕人機介面
集中設定節距、速度與送料參數,即時顯示運行狀態與故障提示。
電控櫃
PLC 主控、變頻調速與安全聯鎖集中佈置,櫃體走線分區,可靠接地。
電控系統
把「手感」變成 可重現的參數
操作台整合觸控螢幕、實體按鈕與手持操作盒:調試期手動寸動對位,量產時切換自動循環,換班不影響一致性。
PLC 主控
邏輯集中,動作順序可編程,便於後續擴充工位。
變頻調速
送料與迴轉無段調速,起停平穩,減少帶料衝擊。
節距聯動
進給量與筒體轉角按比例聯動,節距設定即所得。
安全聯鎖
急停、防護罩與運行狀態聯鎖,異常即停。
故障診斷
螢幕直接提示故障點位,縮短排查時間。
手 / 自動雙模式
調試用手動寸動,量產切自動循環,換班不跑偏。
成品特徵
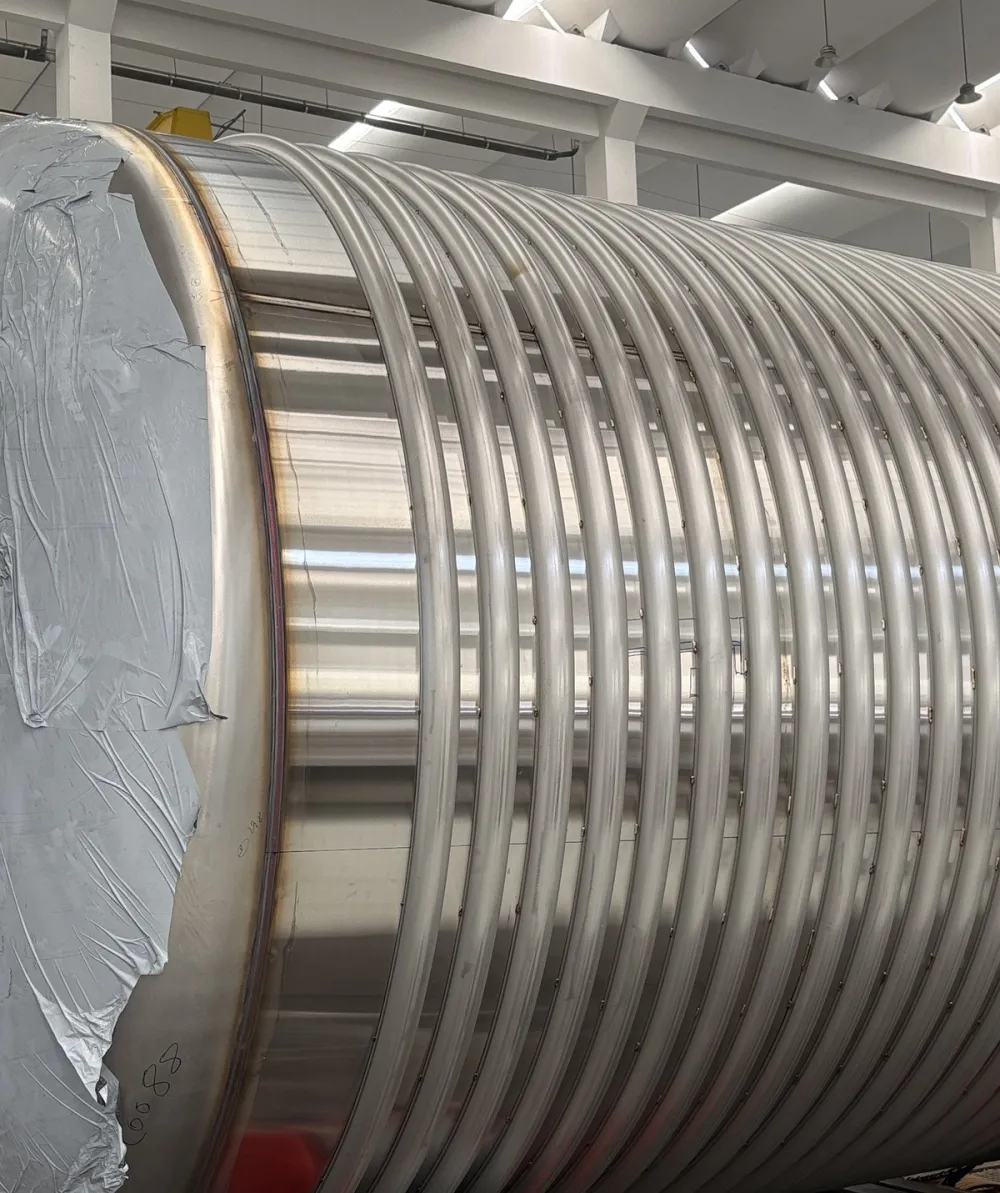
壓力容器筒體上的 螺旋半管夾套
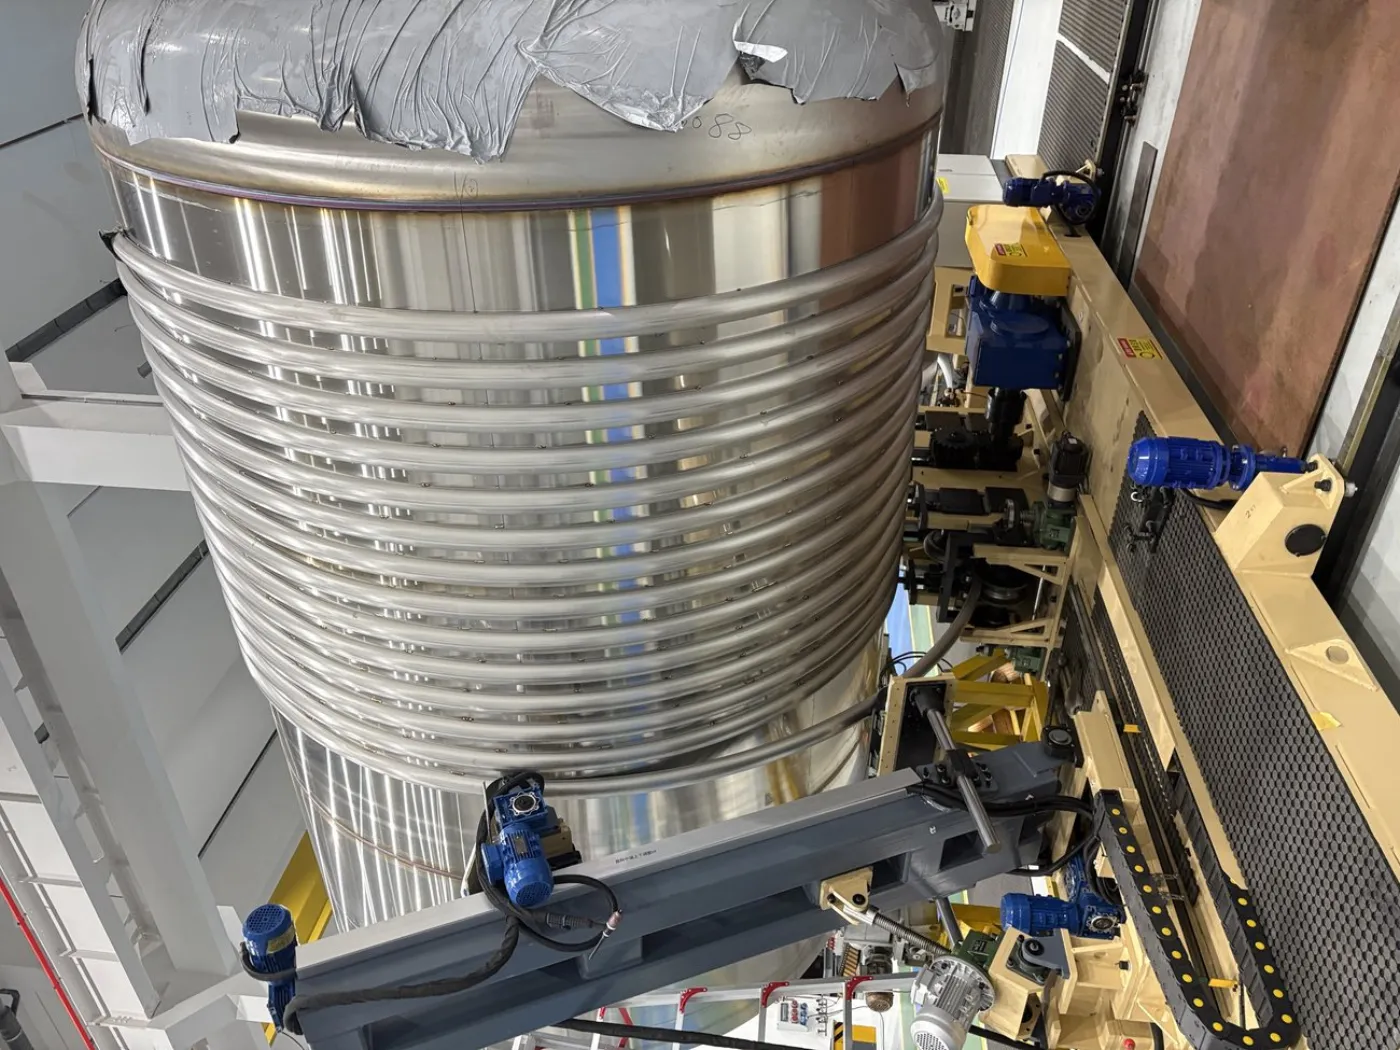
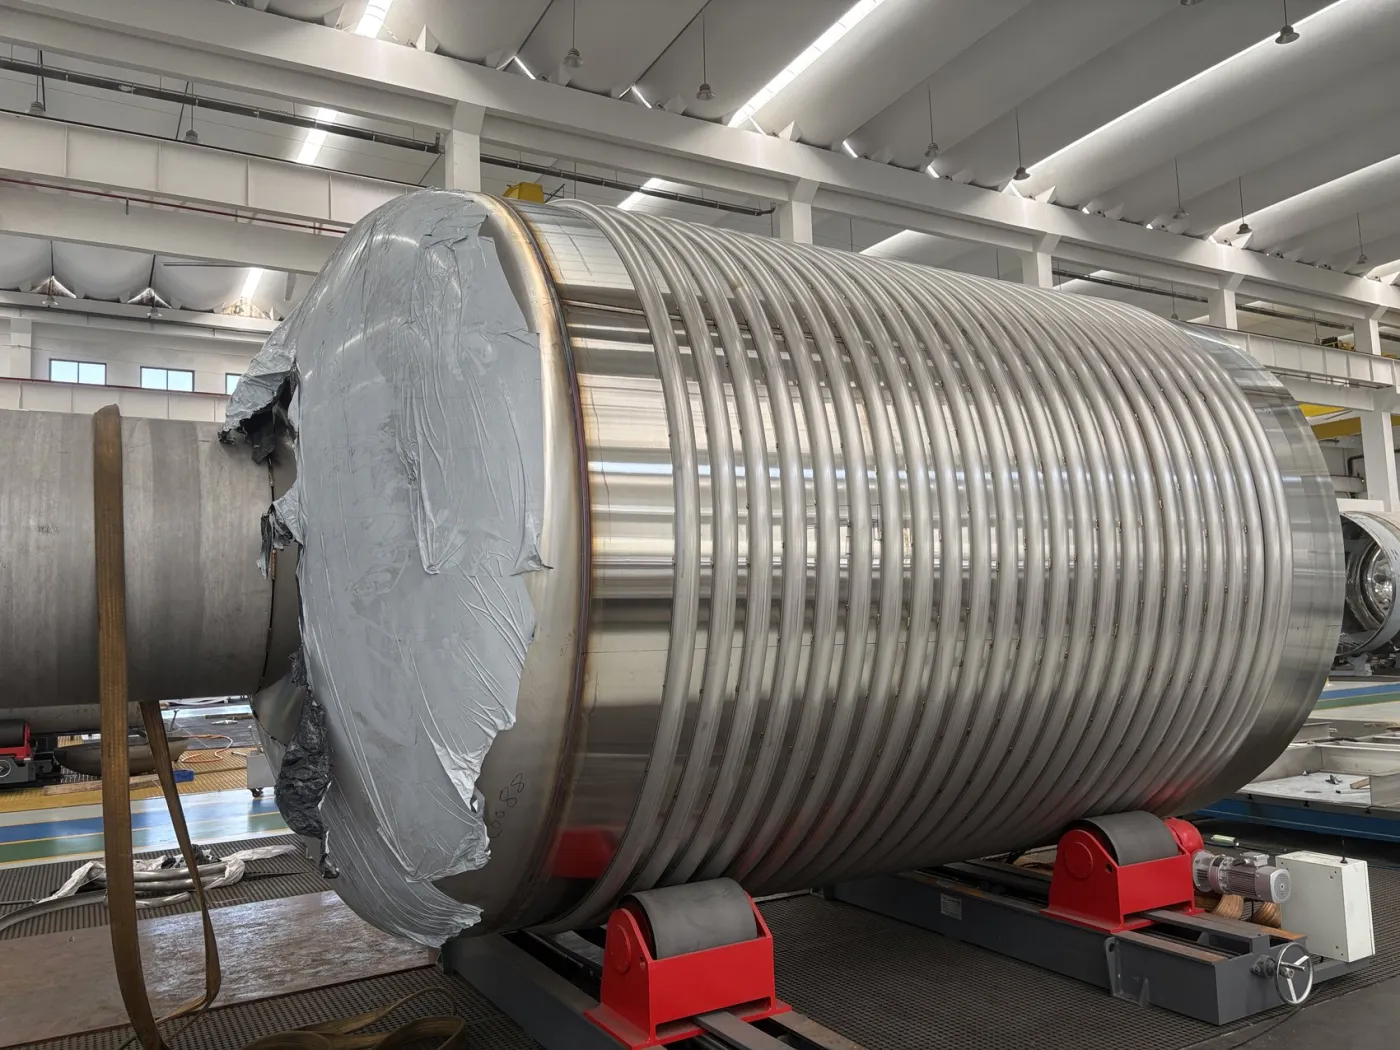
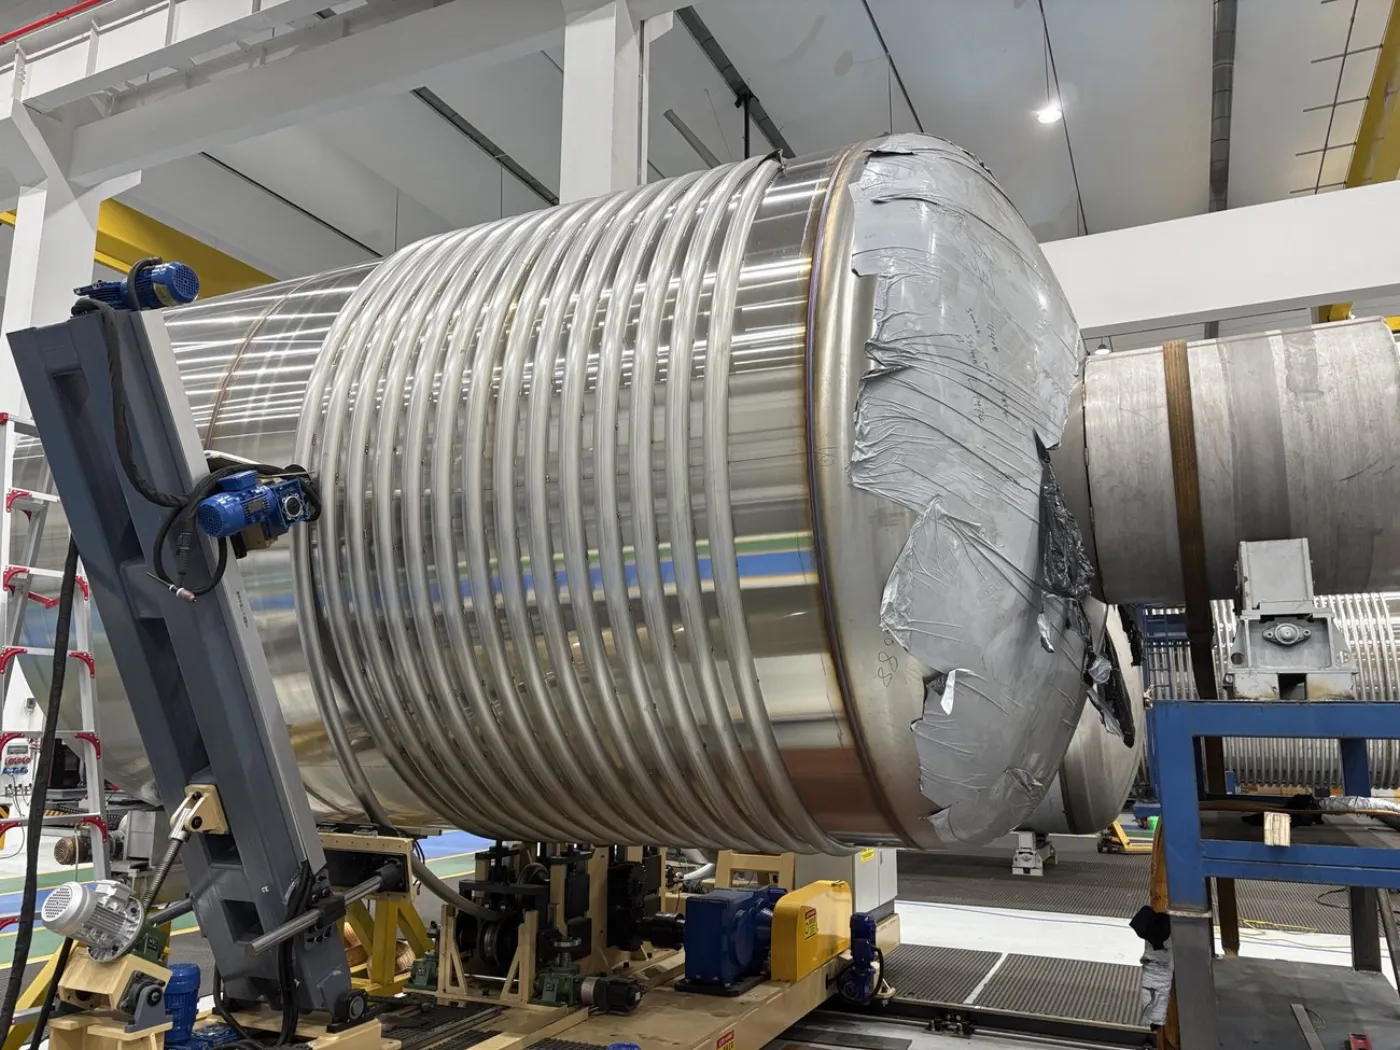
半圓管沿筒體外壁連續螺旋纏繞,節距均勻、貼合緊密,端部與封頭過渡自然。換熱面積、流道截面與焊接品質都建立在這一層的成形精度上。
為什麼半管夾套難做
流道截面小、焊縫長、貼合要求高,傳統分段捲製容易在對接處出現錯邊與間隙,返修成本高。
連續成形的價值
整捲帶料一次成形、連續纏繞,接頭數量減少,節距與貼合由設備保證,不依賴操作手經驗。
對下游工序的效益
成形到位後,焊接工序的修配與打磨量明顯下降,這是賽德齊瑞焊接班組回饋最直接的一點。
工藝流程
六步走完一圈: 從鋼帶到半管夾套
六個工序壓進一條線,工件不落地、工序間不轉運,節拍由參數而非人力決定。
01
上捲漲緊
整捲鋼帶上機,四爪同步漲緊,擺臂壓緊帶料。
02
開捲矯平
放捲並初步矯平,消除捲曲應力,帶料平穩送出。
03
多輥預成型
夾送輥逐步起弧,把平板帶料預彎成弧形。
04
半圓成形
斜置成形頭多輪漸進收弧,得到穩定半圓截面。
05
螺旋纏繞
成形段沿筒體切線貼合,筒體迴轉 + 軸向進給成螺旋。
06
定位與焊接
依工藝點焊固定,轉入滿焊與非破壞檢測工序。
技術參數
典型工藝範圍
以下為該類機組的典型配置範圍,實際參數依工件材質、筒體規格與車間條件確定,以技術協議為準。
φ600 – φ4000 mm
適用筒體直徑
超出範圍可客製機架與支撐。
≤ 6000 mm
適用筒體長度
視工件與廠房吊裝條件。
φ25 – φ120 mm
半圓管外徑
依換熱面積與工藝選型。
1.5 – 4.0 mm
帶材厚度
碳鋼 / 不鏽鋼 / 雙相鋼。
依半圓管展開寬度定尺
帶材寬度
上機前完成分條。
伺服 / 變頻聯動可調
纏繞節距
依圖紙設定,重複精度穩定。
變頻滾輪架支撐
筒體迴轉
適配不同直徑與長度工件。
PLC + 觸控螢幕 + 手持操作盒
控制方式
手動 / 自動雙模式。
急停、防護罩、運行警示、聯鎖
安全配置
符合車間安全管理要求。
380V / 50Hz
電源
可依現場供電條件客製。
截面圓度穩定、貼合緊密
成形品質
以帶料試件驗收。
為什麼是海寶
把非標裝備做成 可交付的工程
從工件工藝反推設備結構,而不是把標準機改一改就出貨。
整機自主配套
機架、傳動、成形頭與電控統一設計,介面清楚,責任邊界明確。
先試後簽
關鍵工藝先做帶料試件驗證,成形效果看得見再定方案。
交付即培訓
安裝調試同步做操作與點檢培訓,交付當天就能獨立開機。
回應夠快
遠端診斷優先,必要時工程師到場,備件與易損件長期供應。
常見問題
關於自動捲半圓管設備
自動捲半圓管設備是做什麼的?
它把成捲的鋼帶連續加工成半圓截面管,並沿壓力容器筒體外壁螺旋纏繞貼合,形成半管夾套換熱結構。一台設備完成開捲、矯平、預成型、半圓成形與纏繞,取代傳統的分段捲製與人工逐段貼合。
能加工哪些規格的筒體和半圓管?
典型範圍是筒體直徑 φ600–φ4000 mm、長度 6 m 以內,半圓管外徑 φ25–φ120 mm,帶材厚度 1.5–4.0 mm。超出範圍可單獨評估機架、支撐與成形頭配置,具體以技術協議為準。
半圓管夾套相比一般夾套有什麼優勢?
半管夾套的流道截面為半圓形,換熱介質流速高、傳熱係數好,同時承壓能力強、用料省。相比整體夾套,它更適合大直徑筒體與需要分區控溫的反應釜、換熱器。
設備交付包含哪些內容?
整機、電控系統、隨機技術文件、運輸、現場安裝調試、帶料試車與操作培訓。試車合格後依驗收標準移交,並提供後續技術支援與備件供應。
不鏽鋼、雙相鋼也能捲嗎?
可以。設備依材質調整壓緊力、成形速度與輥型,碳鋼、不鏽鋼、雙相鋼均有對應工藝參數;鈦材等特殊材質需單獨評估成形與回彈補償方案。
換不同直徑的筒體,需要重新調機很久嗎?
不需要重調整線。成形頭透過液壓升降與擺轉對位,迴轉支撐調整輪距,參數在觸控螢幕上調用即可。
現場實拍
從鋼帶捲到半管夾套
照片取自設備交付與投產現場,包括整機、核心機構與加工完成的壓力容器筒體。
客戶回饋
交付之後,口碑來自 車間裡的每一天
設備到場後調試週期比預期短,帶料試車一次就出了合格件,半圓管的成形和貼合狀態很穩定。
節距均勻、貼合緊密,我們焊接工序的修配和打磨量明顯少了,這一點班組感受最直接。
從方案溝通、圖紙確認到安裝培訓,回應都很及時,是願意長期合作的裝備供應商。
您的筒體,也可以這樣捲。提供筒體直徑與長度、半圓管規格、材質與目標產能,我們會給出成形方案、設備配置與交付計畫。同類半管夾套、螺旋纏繞、非標成形裝備均可依工況客製,也可預約到廠看設備運行。
技術參數為同類機組的常見範圍,不構成對具體專案的承諾;特殊材質、超限規格可單獨評估,最終配置以合約與技術協議為準。
您的下一個專案, 從這裡開始。
告訴我們您的材料、工件與生產需求,一起找到合適的起點。
洽談您的專案