无锡华立聚能 · 压力容器与不锈钢罐体
等离子氩弧焊直缝焊自动焊接设备交付华立聚能
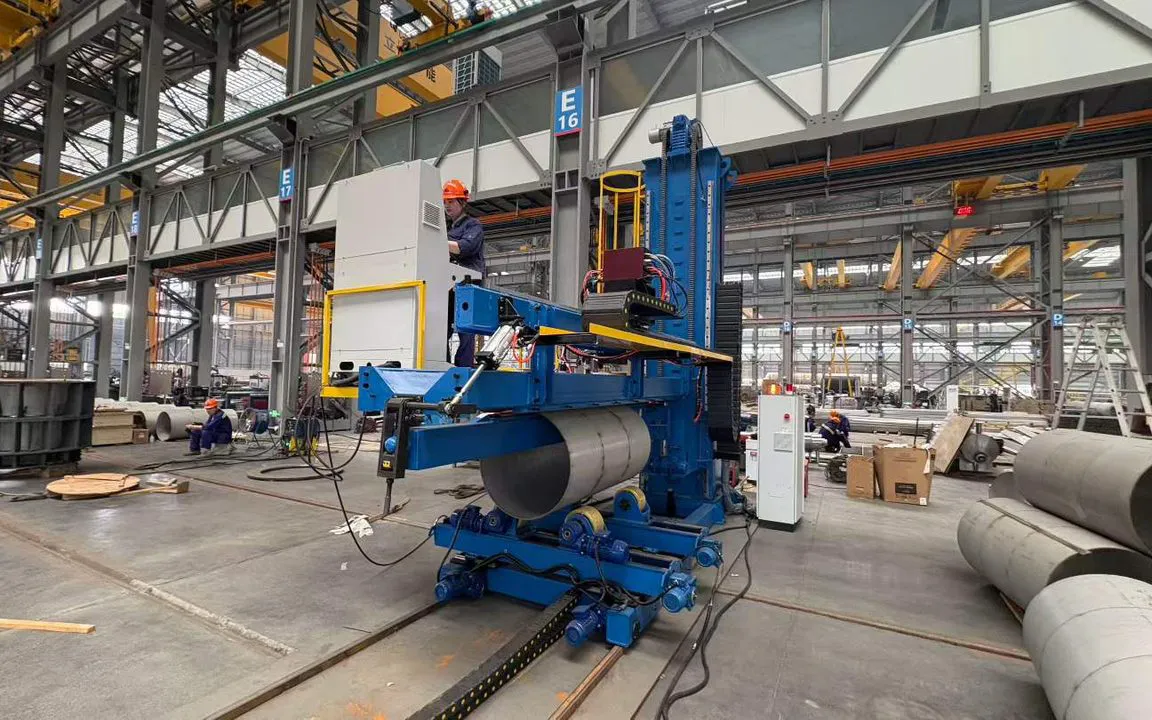
为华立聚能定制的 P+T(等离子弧 + 钨极氩弧)直缝焊专机,用于不锈钢罐体与化工压力容器筒体的纵缝焊接。3–20mm 不锈钢单面焊双面成形、余高均匀、焊后免打磨,已稳定投产。
加工任务
筒体纵缝焊缝长、坡口窄,焊枪必须始终压在坡口中心线上。手工焊的焊缝外观一致性和一次合格率不稳定,不锈钢筒体最怕参数漂移,换规格往往要"试半天",焊后打磨工位一直闲不下来。
系统方案
常州海宝把人的手、眼、脚拆成三个轴:龙门立柱管高度、悬臂横梁管距离、地轨管直线,十字滑架负责毫米级对缝,变频滚轮架负责筒体回转与找正。等离子弧打底、氩弧盖面,电流、电压、速度、送丝量、保护气流量按直径与壁厚做成工艺配方,一键调用。
- 可焊板厚
- 3–20mm
- 焊缝一次探伤合格率
- 99.5%+
- 单班操作人员配置
- 1 人
- 交付后焊接质量投诉
- 0
客户背景
让焊缝质量不再依赖 某一位焊工的当天状态
无锡华立聚能装备股份有限公司面向 A1/A2 级压力容器与不锈钢罐体制造。这次定制的是"筒体纵缝"这一细分工序的专用装备,把焊接工艺、机械结构与人机交互做成一套可复制的生产动作。
- 工件:不锈钢罐体、化工压力容器筒体、换热器壳体
- 材质:304 / 316L 不锈钢为主,也可焊碳钢与特种合金
- 工艺:等离子弧打底 + 钨极氩弧盖面(P+T)
- 状态:已交付,稳定投产
项目档案
这个项目交付了什么
- 客户名称
- 无锡华立聚能装备股份有限公司
- 设备名称
- 等离子氩弧焊直缝焊自动焊接设备(P+T 直缝焊专机)
- 设备构成
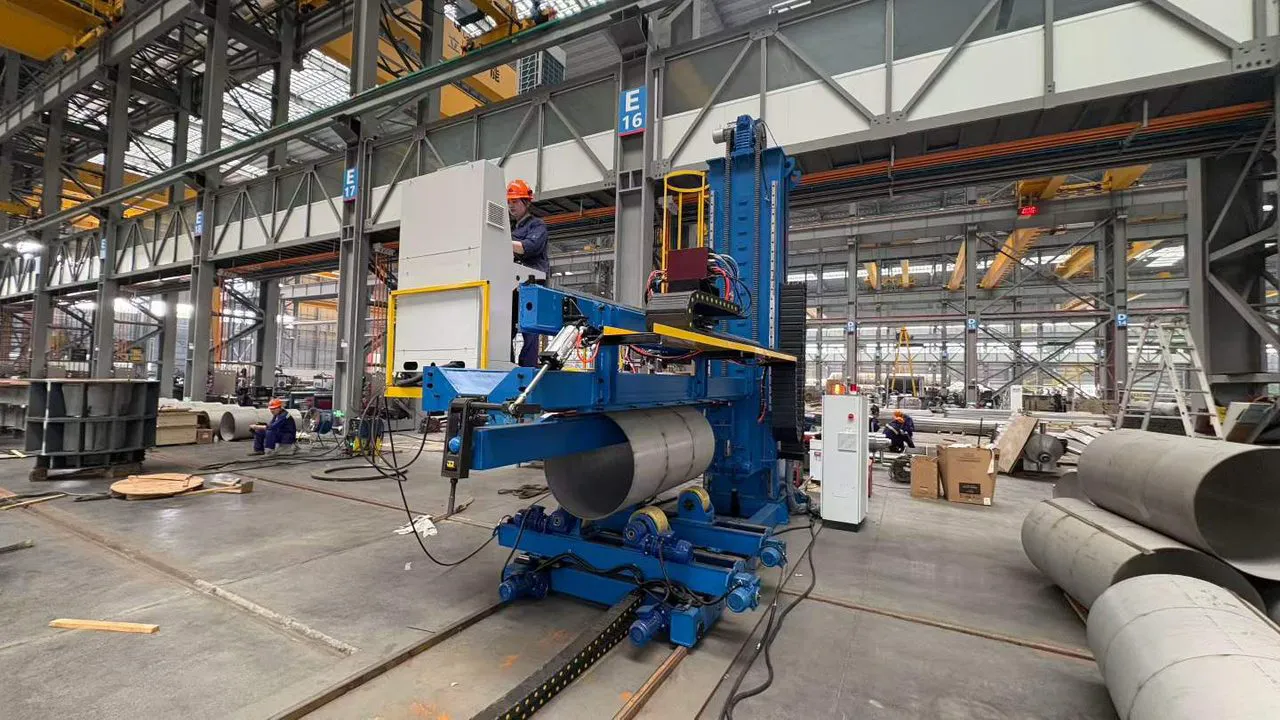
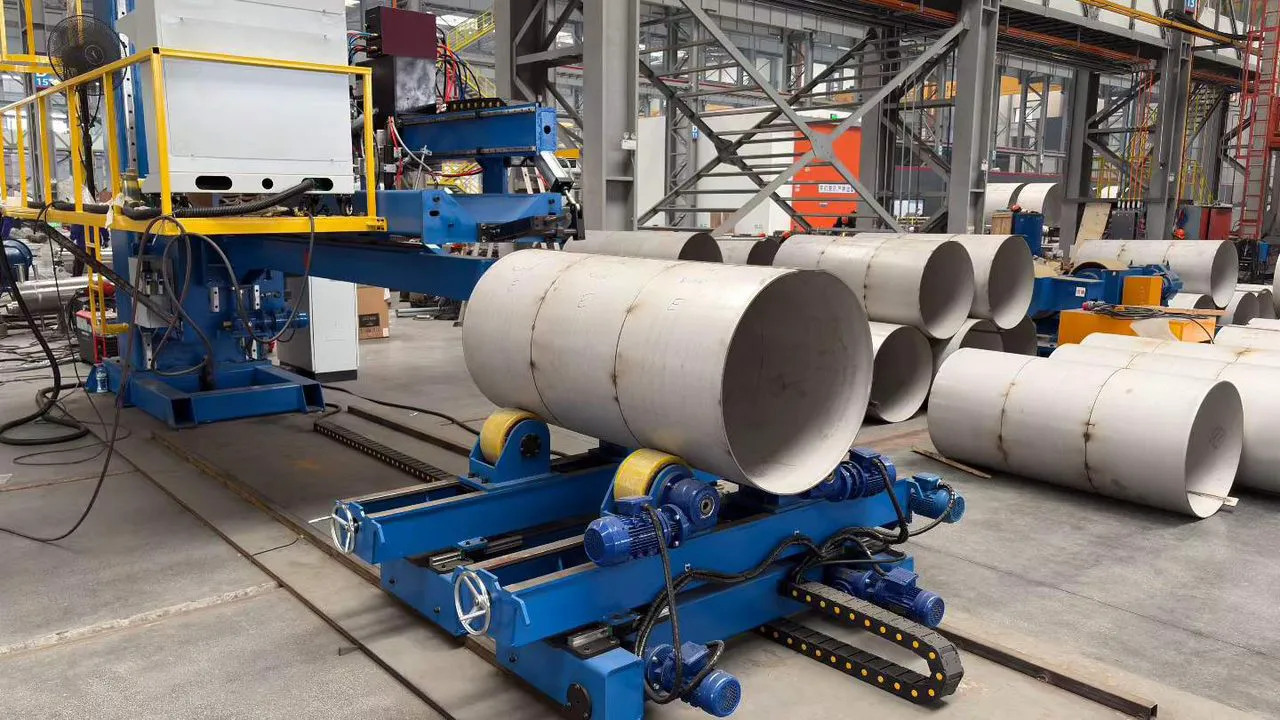
- 龙门立柱 + 悬臂横梁 + 十字滑架 + 地轨行走台车 + 变频回转滚轮架 + 一体化焊接电柜
- 焊缝特征
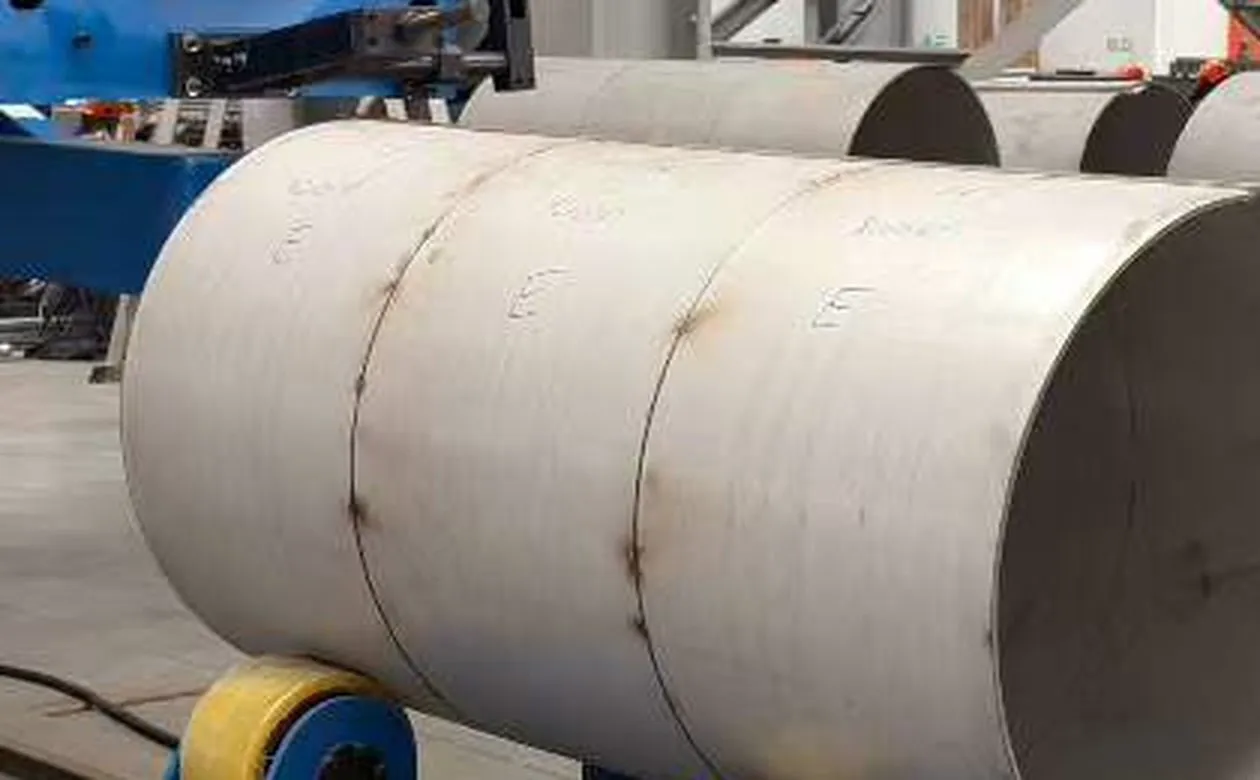
- 焊道窄、余高小且均匀、与母材圆滑过渡,无咬边、气孔与飞溅,焊后免打磨
关键部件
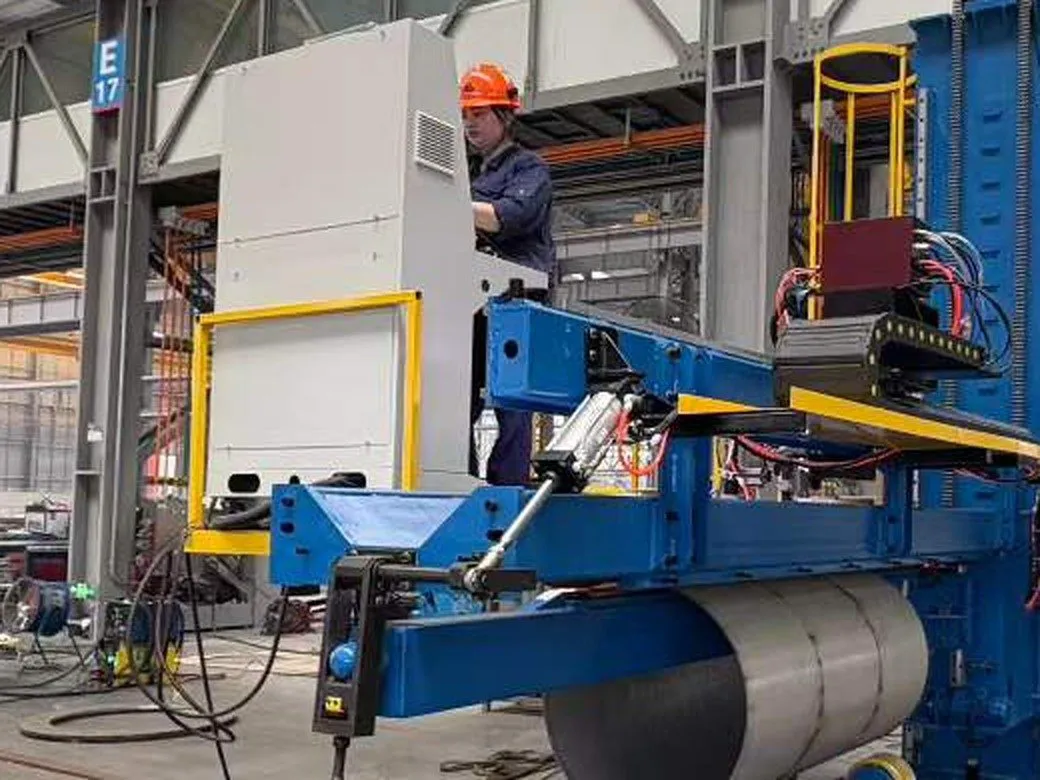
电柜与焊枪: 看得见的自动化细节
一台焊接专机的水平,往往藏在两处:电柜里怎么"想",焊枪上怎么"稳"。
电柜:把"经验"写成配方
电流、电压、焊接速度、送丝量、保护气流量打包成工艺配方,按直径与壁厚分类存放;换规格时调用配方即可,不必重新试焊。
焊枪:把"手稳"交给结构
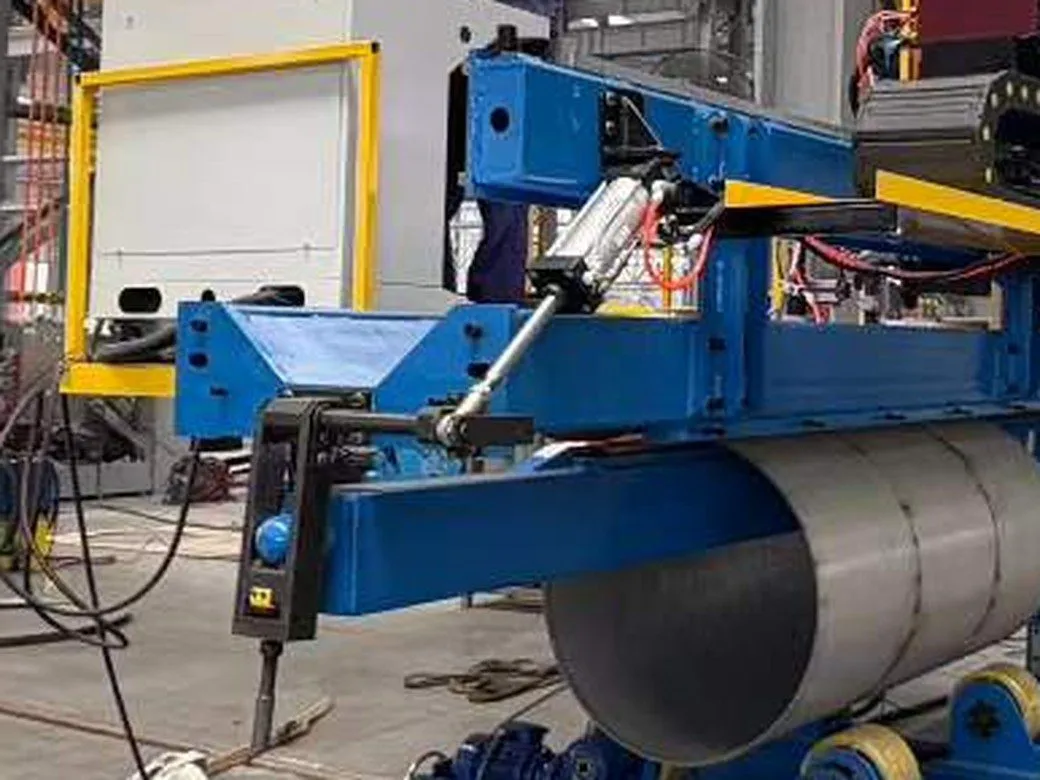
焊枪由十字滑架托着走,而不是由人扶着走。滑架负责毫米级的对缝,地轨负责米级的直线,长焊缝的走向才能做到"像用尺子画出来"。
地面操作位
一体化电柜集成电源与控制,操作人员在地面完成参数调用与过程监控,无需登高。
包胶托辊
变频回转滚轮架采用包胶托辊,回转与找正时不划伤不锈钢筒体表面。
工艺优势
为什么是 P+T, 而不是普通氩弧焊
同样一条纵缝,工艺不同,效率、变形与后续打磨工时完全不同。
等离子打底,穿透力强
等离子弧能量密度高,3–20mm 不锈钢可一次熔透,单面焊双面成形,省去背面清根与衬垫工序。
速度提升 3–5 倍
相比纯 TIG 手工焊,P+T 复合工艺焊接速度显著提升,长纵缝的节拍优势尤其明显。
热输入低,变形小
热影响区窄,筒体焊后的圆度与直线度保持良好,减少校圆与二次加工。
配方化参数管理
直径、壁厚、材质对应一套配方,换规格只需调用,不靠"老师傅的手感"。
安全与易维护
黄色护栏、集中电柜、拖链走线,点检路径清晰;易损件更换不拆大件。
交付即投产
驻场安装调试 + 试焊 + 操作培训,操作人员通常半天到一天即可独立作业。
技术参数
设备技术参数 (典型配置)
同一平台可按筒体直径、板厚与产能做模块化配置。不同材质、板厚与坡口形式的工艺窗口需经焊接工艺评定(PQR/WPS)确认。
PAW 打底 + TIG 盖面
焊接工艺
可单用、可复合。
304 / 316L、碳钢、特种合金
适用材质
以不锈钢为主。
3–20 mm
适用板厚
单面焊双面成形,免衬垫、免背面清根,可少开或不开坡口。
2000 / 3000 / 6000 mm
有效焊缝长度
可定制。
Φ300–Φ3000 mm
适用筒体直径
可定制更大规格。
1500 mm / 1500 mm
立柱 / 横臂行程
伺服或变频驱动,导轨 + 齿条传动;十字滑架 X/Z 两轴微调。
50–1000 mm/min
行走速度
无级调速,与焊接工艺联动。
5 t / 10 t / 20 t
滚轮架承载
双电机变频驱动,包胶托辊。
PLC + 触摸屏
控制方式
工艺配方存储与一键调用,故障自诊断。
氩气(Ar)
保护气体
单一气源,耗材成本低。
AC 380V / 50Hz
电源
三相五线。
GB 150 / NB/T 47014 / ASME IX
执行标准
参照以上要求制定焊接工艺。
交付过程
从签约到批量投产, 四步走完
投产后最直观的变化是:焊缝外观一致了,打磨工位闲下来了。
01
需求对接与方案设计
按筒体直径、板厚、材质与产能确定机型、行程与工装配置。
02
厂内制造与预验收
整机装配、空载运行、试件焊接,客户到厂确认焊缝外观与参数。
03
现场安装与工艺调试
就位、找平、接电接气,按客户实际工件完成焊接工艺评定与试焊。
04
培训与批量投产
操作与维护培训、配方移交,转入连续生产并跟踪焊缝质量。
常见问题
关于直缝焊设备
适合焊什么工件?
主要面向不锈钢罐体、压力容器筒体、换热器壳体等长直焊缝工件,板厚 3–20mm,以 304、316L 为主,也可用于碳钢与特种合金。工件由滚轮架托持、纵缝朝上,在平焊位置一次成形。
直缝焊和环缝焊能同时焊吗?
纵缝靠焊枪沿地轨直线行走完成,环缝靠滚轮架带动筒体回转完成。本设备以纵缝为主,配变频回转滚轮架后可兼顾环缝与组对找正。
需要几名操作人员?
正常生产 1 名操作人员即可完成上下料、参数调用与过程监控。经现场培训后通常半天到一天即可独立作业。
能提供哪些售后支持?
安装调试、工艺试验、操作与维护培训、备件供应与远程或上门技术支持;工艺参数可根据新材料、新规格持续优化。
现场实拍
焊缝会说话
评价一条焊缝,行内人只看三件事:走直了没有、余高匀不匀、和母材"接"得顺不顺。以下为华立聚能车间交付现场实拍。
客户反馈
客户怎么说
焊缝外观的一致性比手工焊提升非常明显,纵缝基本不用返修,打磨量少了很多;操作工培训半天就能独立上手,换规格调配方也快。
你的筒体纵缝,也可以这样焊。告诉我们工件材质、板厚、直径与焊缝长度,我们会给出工艺路线、设备配置与试焊方案。
技术参数为典型配置,实际以合同技术协议与最终工艺评定结果为准;不同材质、板厚与坡口形式的工艺窗口需经焊接工艺评定(PQR/WPS)确认。
您的下一个项目, 从这里开始。
告诉我们您的材料、工件及生产需求,一起找到适合的起点。
沟通您的项目