無錫華立聚能 · 壓力容器與不鏽鋼槽體
電漿氬弧焊直縫焊自動焊接設備交付華立聚能
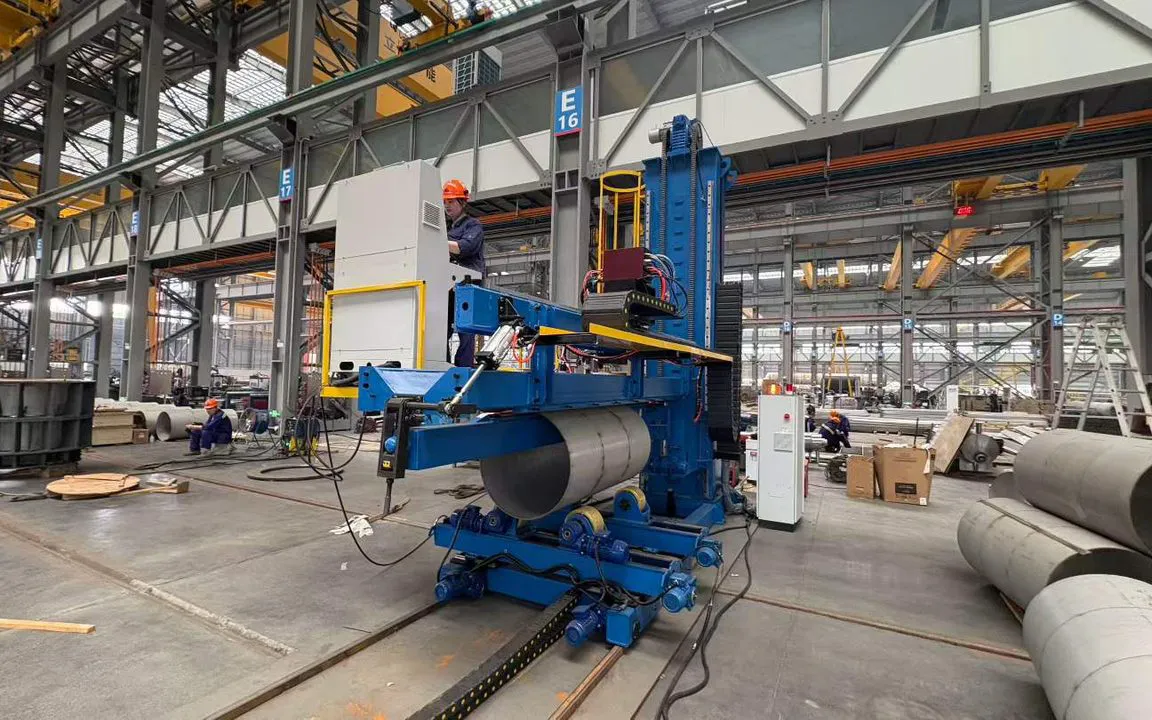
為華立聚能客製的 P+T(電漿弧 + 鎢極氬弧)直縫焊專機,用於不鏽鋼槽體與化工壓力容器筒體的縱縫焊接。3–20mm 不鏽鋼單面焊雙面成形、餘高均勻、焊後免打磨,已穩定投產。
加工任務
筒體縱縫焊縫長、坡口窄,焊槍必須始終壓在坡口中心線上。手工焊的焊縫外觀一致性和一次合格率不穩定,不鏽鋼筒體最怕參數漂移,換規格往往要「試半天」,焊後打磨工位一直閒不下來。
系統方案
常州海寶把人的手、眼、腳拆成三個軸:龍門立柱管高度、懸臂橫樑管距離、地軌管直線,十字滑架負責毫米級對縫,變頻滾輪架負責筒體迴轉與找正。電漿弧打底、氬弧蓋面,電流、電壓、速度、送絲量、保護氣流量依直徑與壁厚做成工藝配方,一鍵調用。
- 可焊板厚
- 3–20mm
- 焊縫一次探傷合格率
- 99.5%+
- 單班操作人員配置
- 1 人
- 交付後焊接品質投訴
- 0
客戶背景
讓焊縫品質不再依賴 某一位焊工的當天狀態
無錫華立聚能裝備股份有限公司面向 A1/A2 級壓力容器與不鏽鋼槽體製造。這次客製的是「筒體縱縫」這一細分工序的專用裝備,把焊接工藝、機械結構與人機互動做成一套可複製的生產動作。
- 工件:不鏽鋼槽體、化工壓力容器筒體、換熱器殼體
- 材質:304 / 316L 不鏽鋼為主,也可焊碳鋼與特種合金
- 工藝:電漿弧打底 + 鎢極氬弧蓋面(P+T)
- 狀態:已交付,穩定投產
專案檔案
這個專案交付了什麼
- 客戶名稱
- 無錫華立聚能裝備股份有限公司
- 設備名稱
- 電漿氬弧焊直縫焊自動焊接設備(P+T 直縫焊專機)
- 設備構成
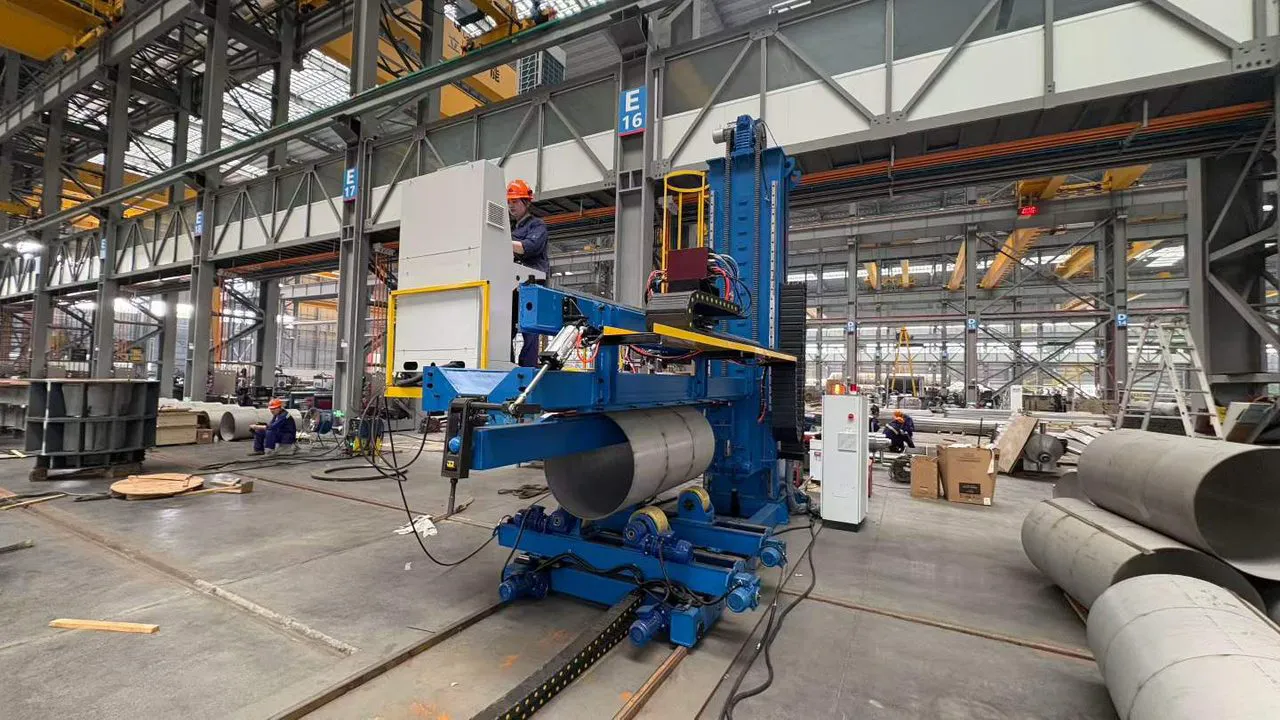
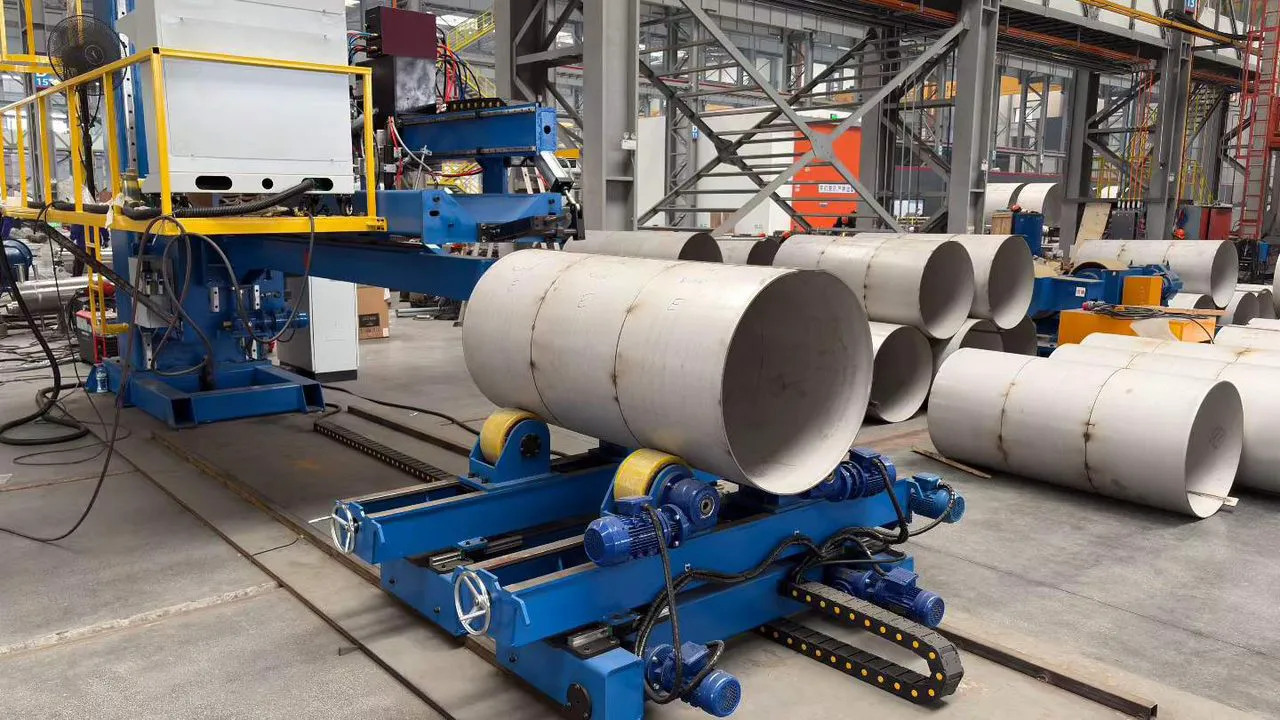
- 龍門立柱 + 懸臂橫樑 + 十字滑架 + 地軌行走台車 + 變頻迴轉滾輪架 + 一體化焊接電櫃
- 焊縫特徵
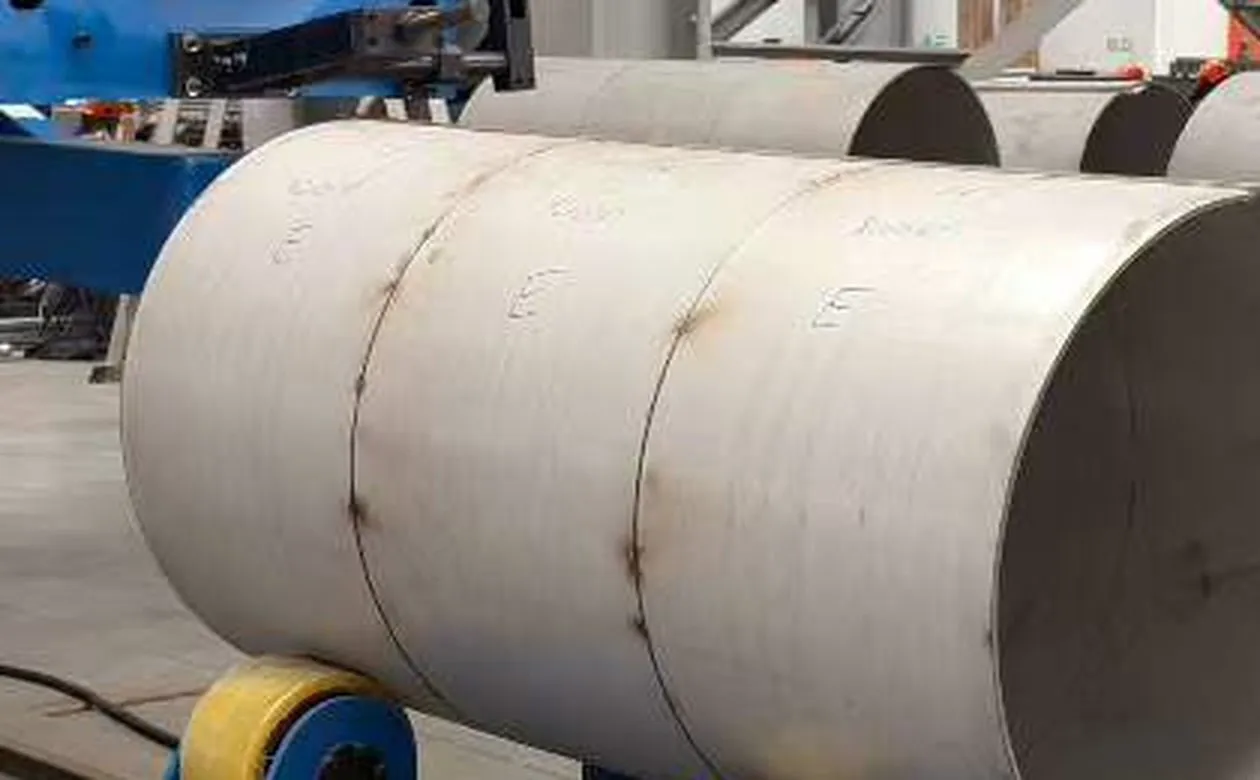
- 焊道窄、餘高小且均勻、與母材圓滑過渡,無咬邊、氣孔與飛濺,焊後免打磨
關鍵部件
電櫃與焊槍: 看得見的自動化細節
一台焊接專機的水準,往往藏在兩處:電櫃裡怎麼「想」,焊槍上怎麼「穩」。
電櫃:把「經驗」寫成配方
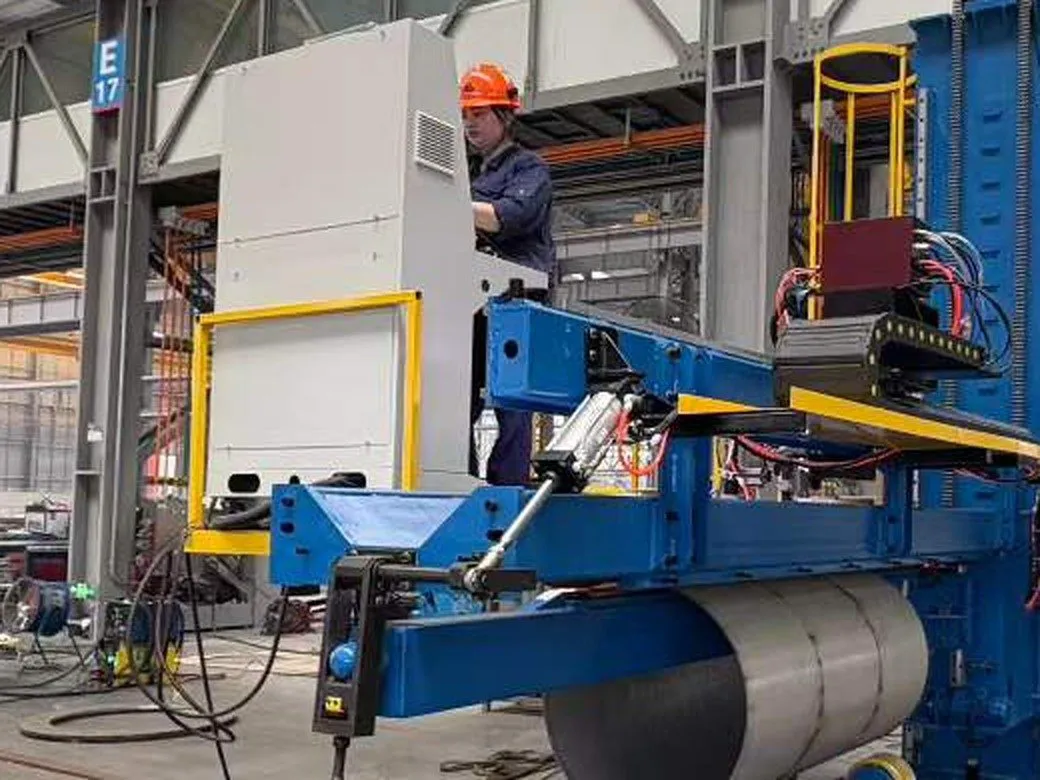
電流、電壓、焊接速度、送絲量、保護氣流量打包成工藝配方,依直徑與壁厚分類存放;換規格時調用配方即可,不必重新試焊。
焊槍:把「手穩」交給結構
焊槍由十字滑架托著走,而不是由人扶著走。滑架負責毫米級的對縫,地軌負責公尺級的直線,長焊縫的走向才能做到「像用尺畫出來」。
地面操作位
一體化電櫃整合電源與控制,操作人員在地面完成參數調用與過程監控,無需登高。
包膠托輥
變頻迴轉滾輪架採用包膠托輥,迴轉與找正時不刮傷不鏽鋼筒體表面。
工藝優勢
為什麼是 P+T, 而不是一般氬弧焊
同樣一條縱縫,工藝不同,效率、變形與後續打磨工時完全不同。
電漿打底,穿透力強
電漿弧能量密度高,3–20mm 不鏽鋼可一次熔透,單面焊雙面成形,省去背面清根與襯墊工序。
速度提升 3–5 倍
相比純 TIG 手工焊,P+T 複合工藝焊接速度顯著提升,長縱縫的節拍優勢尤其明顯。
熱輸入低,變形小
熱影響區窄,筒體焊後的圓度與直線度保持良好,減少校圓與二次加工。
配方化參數管理
直徑、壁厚、材質對應一套配方,換規格只需調用,不靠「老師傅的手感」。
安全與易維護
黃色護欄、集中電櫃、拖鏈走線,點檢路徑清楚;易損件更換不拆大件。
交付即投產
駐場安裝調試 + 試焊 + 操作培訓,操作人員通常半天到一天即可獨立作業。
技術參數
設備技術參數 (典型配置)
同一平台可依筒體直徑、板厚與產能做模組化配置。不同材質、板厚與坡口形式的工藝範圍需經焊接工藝評定(PQR/WPS)確認。
PAW 打底 + TIG 蓋面
焊接工藝
可單用、可複合。
304 / 316L、碳鋼、特種合金
適用材質
以不鏽鋼為主。
3–20 mm
適用板厚
單面焊雙面成形,免襯墊、免背面清根,可少開或不開坡口。
2000 / 3000 / 6000 mm
有效焊縫長度
可客製。
Φ300–Φ3000 mm
適用筒體直徑
可客製更大規格。
1500 mm / 1500 mm
立柱 / 橫臂行程
伺服或變頻驅動,導軌 + 齒條傳動;十字滑架 X/Z 兩軸微調。
50–1000 mm/min
行走速度
無段調速,與焊接工藝聯動。
5 t / 10 t / 20 t
滾輪架承載
雙馬達變頻驅動,包膠托輥。
PLC + 觸控螢幕
控制方式
工藝配方儲存與一鍵調用,故障自診斷。
氬氣(Ar)
保護氣體
單一氣源,耗材成本低。
AC 380V / 50Hz
電源
三相五線。
GB 150 / NB/T 47014 / ASME IX
執行標準
參照以上要求制定焊接工藝。
交付過程
從簽約到批量投產, 四步走完
投產後最直觀的變化是:焊縫外觀一致了,打磨工位閒下來了。
01
需求對接與方案設計
依筒體直徑、板厚、材質與產能確定機型、行程與工裝配置。
02
廠內製造與預驗收
整機裝配、空載運行、試件焊接,客戶到廠確認焊縫外觀與參數。
03
現場安裝與工藝調試
就位、找平、接電接氣,依客戶實際工件完成焊接工藝評定與試焊。
04
培訓與批量投產
操作與維護培訓、配方移交,轉入連續生產並追蹤焊縫品質。
常見問題
關於直縫焊設備
適合焊什麼工件?
主要面向不鏽鋼槽體、壓力容器筒體、換熱器殼體等長直焊縫工件,板厚 3–20mm,以 304、316L 為主,也可用於碳鋼與特種合金。工件由滾輪架托持、縱縫朝上,在平焊位置一次成形。
直縫焊和環縫焊能同時焊嗎?
縱縫靠焊槍沿地軌直線行走完成,環縫靠滾輪架帶動筒體迴轉完成。本設備以縱縫為主,配變頻迴轉滾輪架後可兼顧環縫與組對找正。
需要幾名操作人員?
正常生產 1 名操作人員即可完成上下料、參數調用與過程監控。經現場培訓後通常半天到一天即可獨立作業。
能提供哪些售後支援?
安裝調試、工藝試驗、操作與維護培訓、備件供應與遠端或到場技術支援;工藝參數可依新材料、新規格持續優化。
現場實拍
焊縫會說話
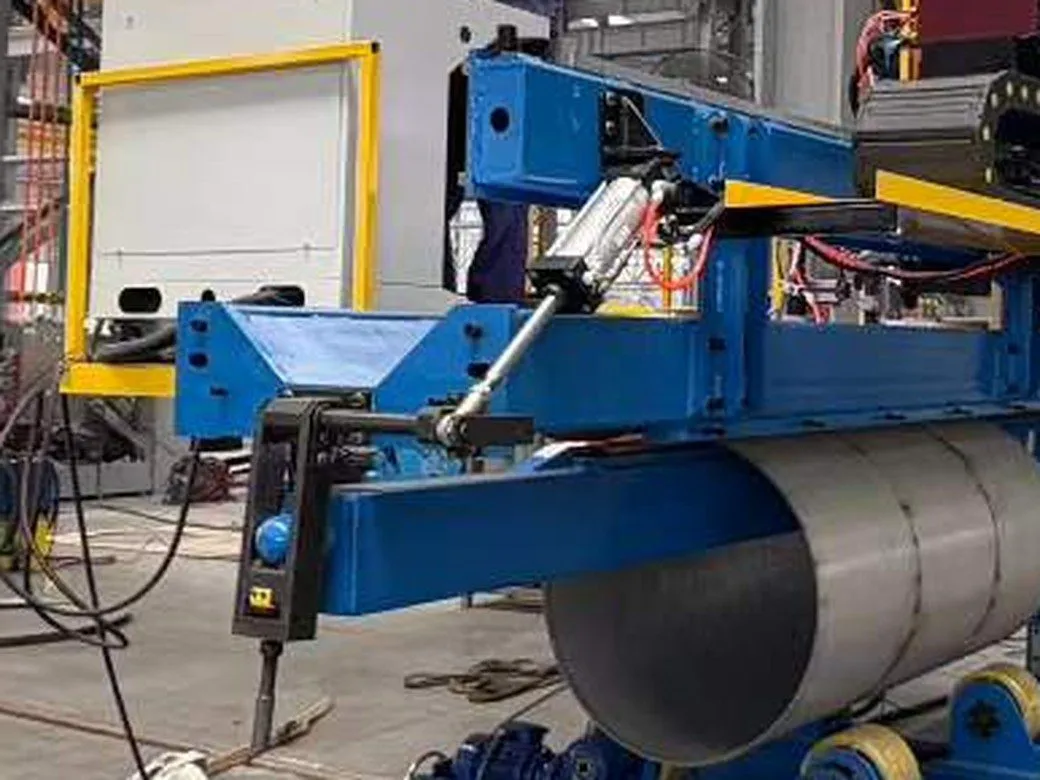
評價一條焊縫,行內人只看三件事:走直了沒有、餘高勻不勻、和母材「接」得順不順。以下為華立聚能車間交付現場實拍。
客戶回饋
客戶怎麼說
焊縫外觀的一致性比手工焊提升非常明顯,縱縫基本不用返修,打磨量少了很多;操作工培訓半天就能獨立上手,換規格調配方也快。
您的筒體縱縫,也可以這樣焊。告訴我們工件材質、板厚、直徑與焊縫長度,我們會給出工藝路線、設備配置與試焊方案。
技術參數為典型配置,實際以合約技術協議與最終工藝評定結果為準;不同材質、板厚與坡口形式的工藝範圍需經焊接工藝評定(PQR/WPS)確認。
您的下一個專案, 從這裡開始。
告訴我們您的材料、工件與生產需求,一起找到合適的起點。
洽談您的專案