江苏希捷新能源 · 核电装备
20000W 三维激光切割机器人交付江苏希捷
用于核电压力容器筒体、核电塔筒筒节的三维曲面开孔与坡口切割。设备一次验收通过,投产后筒体孔群加工效率约为原等离子方案的 3 倍,孔口免二次修磨。
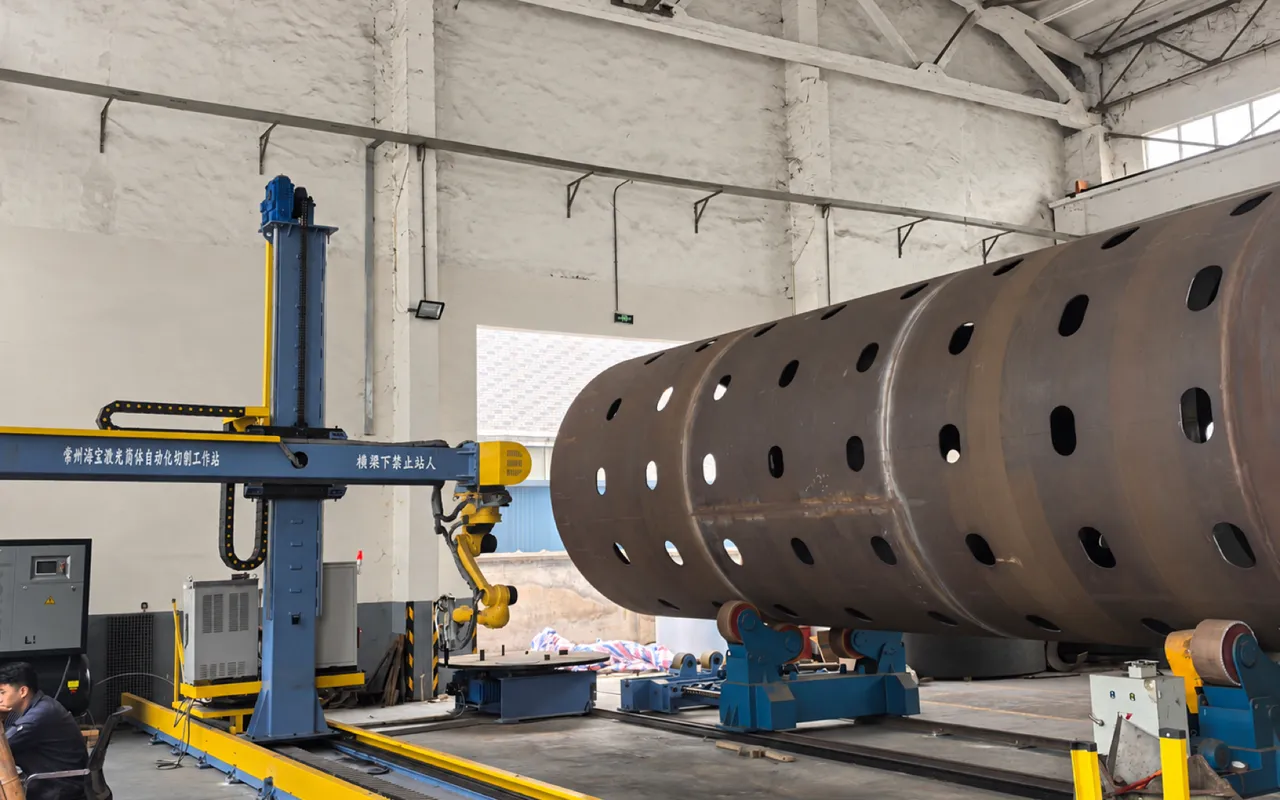 立式滑枕 / Z 轴升降六轴切割机器人核电筒体(已开孔群)横梁铭牌:常州海宝激光筒体自动化切割工作站地轨 + 行走机构重型滚轮架(变频回转)
- 1立式滑枕 / Z 轴升降
- 2六轴切割机器人
- 3核电筒体(已开孔群)
- 4横梁铭牌:常州海宝激光筒体自动化切割工作站
- 5地轨 + 行走机构
- 6重型滚轮架(变频回转)
加工任务
单件筒体往往要在曲面上开出上百个孔,孔径从 Φ30 到 Φ600 不等,孔心位置还受环缝、母线基准约束。原来"划线 → 手工等离子开孔 → 人工修磨 → 渗透检测 → 返修"的做法挂渣重、热影响区大,孔位一致性差,交期被卡在最后一道工序。
系统方案
常州海宝交付龙门式六轴联动筒体开孔切割工作站:龙门负责大范围定位,六轴机器人负责三维姿态,双工位重型滚轮架负责筒体分度。离线编程把筒体三维模型直接转成切割轨迹,一次装夹完成整圈孔群,切口无挂渣,可直接进入组对与焊接。
- 光纤激光输出功率
- 20000W
- 孔位定位精度
- ±0.05mm
- 切口垂直度,免二次修磨
- ≥99.5%
- 孔群加工效率,对比等离子方案
- 3×
客户背景
核电筒体开孔, 为什么成了产线瓶颈
江苏希捷新能源工程技术有限公司位于江苏宜兴,是国家级高新技术企业,主营核化工、核电、军工三废处理设备、ASME 规范产品及压力容器。核电产品对切口质量、孔位公差和可追溯性的要求远高于常规压力容器。
- 单件筒体开孔 + 修磨工时长,交期卡在最后一道工序
- 孔口质量依赖工人手感,返修率与检测成本居高不下
- 多规格孔型频繁换型,划线、对刀、试切占用大量辅助时间
- 核电产品对切口质量、孔位公差、可追溯性要求更高
项目档案
这个项目交付了什么
- 受让方
- 江苏希捷新能源工程技术有限公司
- 交付时间
- 2026 年
- 应用对象
- 核电压力容器筒体、核电塔筒筒节、核化工三废处理容器、大型不锈钢与碳钢筒体
- 核心能力
- 三维曲面开孔、相贯孔切割、腰形孔与异形孔加工、坡口一次成型、孔群阵列批量加工
- 交付设备
- 龙门主机、六轴工业机器人、三维激光切割头、双工位重型滚轮架、数控系统与离线编程软件
- 交付结果
- 一次验收通过;孔群工序由"切割 + 人工修磨 + 复检"压缩为"切割 + 抽检"
核心诉求
客户提出的四项要求
孔位精度要可量化
孔心位置公差稳定控制在 ±0.1mm 内,不随班次、人员波动,并有可追溯的检测数据记录。
孔口要免修磨
切口无挂渣、无氧化层堆积,垂直度好,切割后直接进入组对与焊接工序。
换型要快
筒体直径、孔型、孔距频繁变化,需要离线编程直接生成轨迹,减少停机对刀时间。
要能覆盖大件
Φ1–6m、长度 12m 级、单件数十吨的筒体,必须一次装夹完成多面孔群加工。
设备总览
为"大筒体"而生的 三维激光切割工作站
龙门负责大范围定位,机器人负责三维姿态,滚轮架负责筒体分度。三者联动,才能在一次装夹下把整圈孔群打完。
切割头随动调高
筒体回转时曲面高度实时变化,随动系统保持喷嘴与工件距离恒定,避免离焦导致切口变宽或切不透。
拖链走线全封闭
光缆、水气管、控制线随横梁同步运动,避免反复弯折导致断纤,是高功率激光长期稳定运行的关键。
孔群无打磨痕迹
筒体表面没有砂轮打磨的亮痕,孔口周边无飞溅堆积,说明切割参数与辅助气体匹配到位。
数模驱动孔位
孔位来自三维数模,不依赖人工划线与对刀;变径、变距、异形孔型在软件中参数化,换型不改硬件。
一次装夹整圈孔群
系统自动生成回转分度角度与机器人姿态,筒体转到位、切割头贴上去,一圈孔打完再转下一个角度。
数据可追溯
切割轨迹与检测数据可存档,满足核电产品的可追溯要求。
切割质量
这是"免修磨"的 直接证据
判断激光切口质量看四件事:轮廓是否规整、边缘是否有挂渣、切口是否垂直、热影响区是否可控。
激光 vs 等离子
轮廓规整
腰形孔两端圆弧过渡自然,长轴方向无偏斜,孔型与数模一致。
等离子:挂渣明显,需铲磨
无挂渣
切口下缘无熔渣挂瘤,不需要人工铲磨,直接进入下道工序。
等离子:约 90–95%
垂直度 ≥99.5%
切口面接近垂直,上下缘尺寸差小,坡口加工余量稳定。
等离子:较宽,存在氧化层
热影响区窄
激光能量密度高、作用时间短,母材组织变化范围窄,减少后续焊接风险。
技术参数
本项目交付机型 典型配置
筒体直径、长度、承载与龙门行程均可按客户产品谱系定制。切割厚度受材质、辅助气体、孔径与坡口形式影响,需经工艺验证后确认。
20000W 光纤激光
激光功率
中厚板一次切透。
三维激光切割头
切割头
随动调高,电容式高度跟踪。
双柱 + 箱型横梁
龙门结构
整体退火去应力;X 轴 ≤12000mm,Z 轴 2500mm。
Φ1000 – Φ6000mm
适用筒体
长度 ≤12000mm,单件承载 ≤60t。
±0.05mm / ±0.03mm
精度
定位精度 / 重复定位精度;孔位一致性 CPK ≥ 1.33。
碳钢 ≤30mm / 不锈钢 ≤20mm
切割厚度
碳钢氧气辅助,不锈钢氮气辅助,视工艺验证。
数控 + 离线编程
编程方式
支持三维数模导入。
选配
辅助配置
激光寻边、视觉定位、除尘排烟、防辐射围栏。
交付过程
设备是载体, 参数才是核心
这个项目真正花时间的不是装机,而是把客户常用材质、板厚、孔型的参数组一组一组试出来,固化成工艺卡。
01
需求对接与可行性评估
确认筒体规格谱系、孔型清单、精度要求与产能目标,输出设备配置建议。
02
样件试切与参数验证
按客户实际材质试切,验证切口质量、垂直度与切割速度,形成工艺参数基线。
03
制造与厂内预验收
龙门、机器人、滚轮架联调,厂内完成精度检测与空运行测试。
04
现场安装调试
基础找平、地轨铺设、整机联调,筒体实件试切。
05
工艺固化与人员培训
参数组固化、程序模板交付,操作、编程、维护三层培训。
06
验收交付与持续服务
按技术协议逐项验收,进入质保期,提供远程诊断与到场响应。
常见问题
关于核电筒体激光开孔
20000W 能切多厚的核电筒体?
碳钢氧气辅助稳定厚度约 25–30mm,不锈钢氮气辅助约 15–20mm。更厚的筒体通常采用"激光开孔 + 坡口预切",再配合等离子或机加工完成终成型。具体厚度需工艺验证后写入技术协议。
为什么改用激光而不是等离子?
等离子孔口有挂渣、氧化层和明显热影响区,核电筒体必须人工修磨并做渗透检测。激光切口窄、热影响区小、垂直度好,可省去二次修磨,孔位精度从毫米级提升到 ±0.05mm 级。
如何保证筒体上的孔位精度?
龙门双柱高刚性结构保证长行程刚度,六轴机器人调整三维姿态,滚轮架分度回转;加工前通过激光寻边与母线基准建立工件坐标系,离线编程把三维模型直接转成轨迹。
能加工多大的筒体?
标准机型覆盖 Φ1000–Φ6000mm、长度 12000mm 以内、单件 60t 以内;超出范围可定制加长龙门行程、加大滚轮架承载与中心距。
开孔后还需要人工修磨吗?
参数匹配到位时,孔口无挂渣、垂直度 ≥99.5%,可直接进入焊接或组对;仅在引弧点、收刀点等局部按工艺要求做轻微处理。
交付周期与售后?
标准配置交货期约 90–120 天,含现场安装调试、操作与编程培训、工艺参数固化;质保期内提供远程诊断与 48 小时到场响应。
现场实拍
设备在江苏希捷车间的 真实状态
前两张为整机三维布局图,其余为客户车间现场实拍。横梁铭牌为"常州海宝激光筒体自动化切割工作站"。
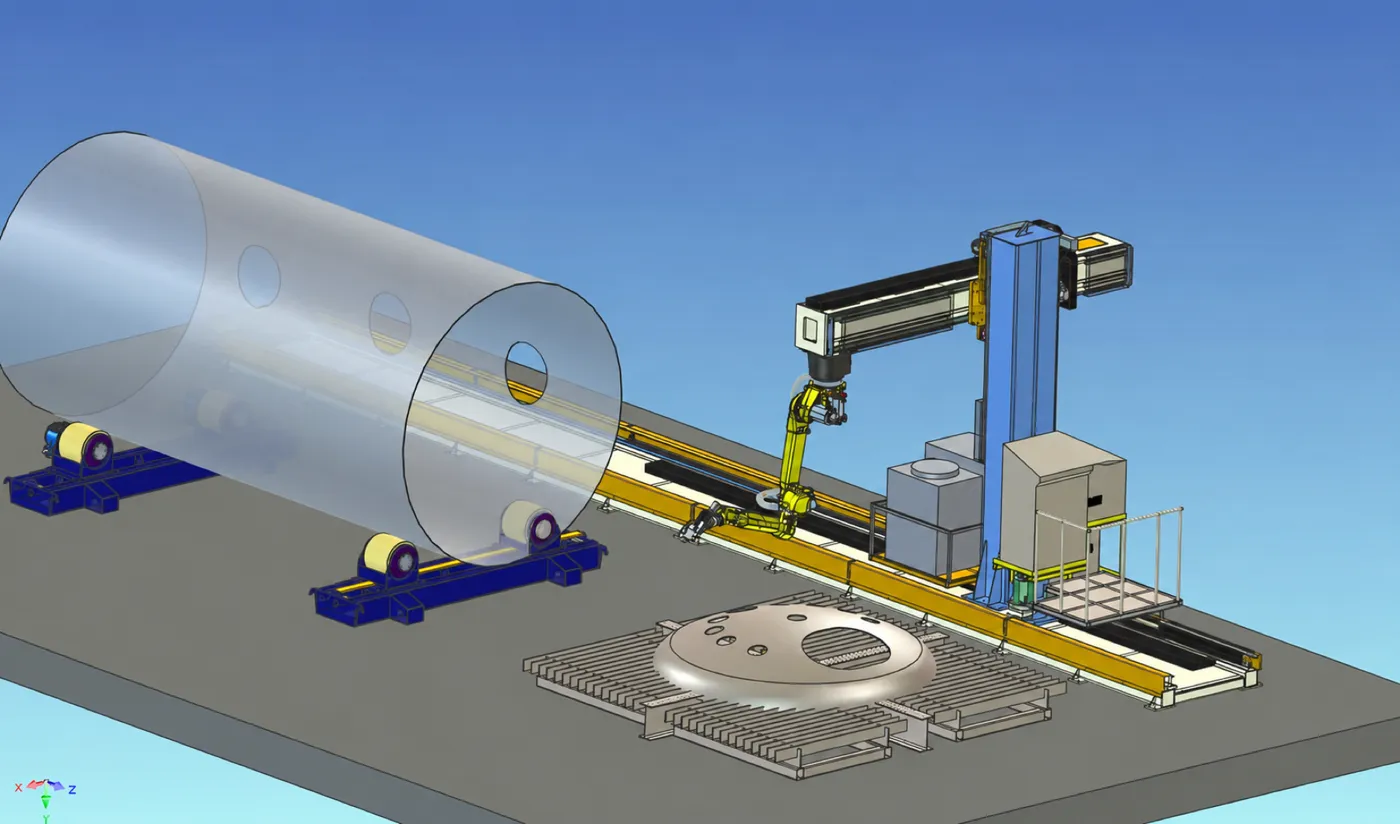 核电压力容器筒体龙门双柱高刚性横梁六轴机器人柔性姿态地轨式整机行走双工位滚轮架(筒体回转)20000W 三维激光切割头格栅式切割工作台
- 1核电压力容器筒体
- 2龙门双柱高刚性横梁
- 3六轴机器人柔性姿态
- 4地轨式整机行走
- 5双工位滚轮架(筒体回转)
- 620000W 三维激光切割头
- 7格栅式切割工作台
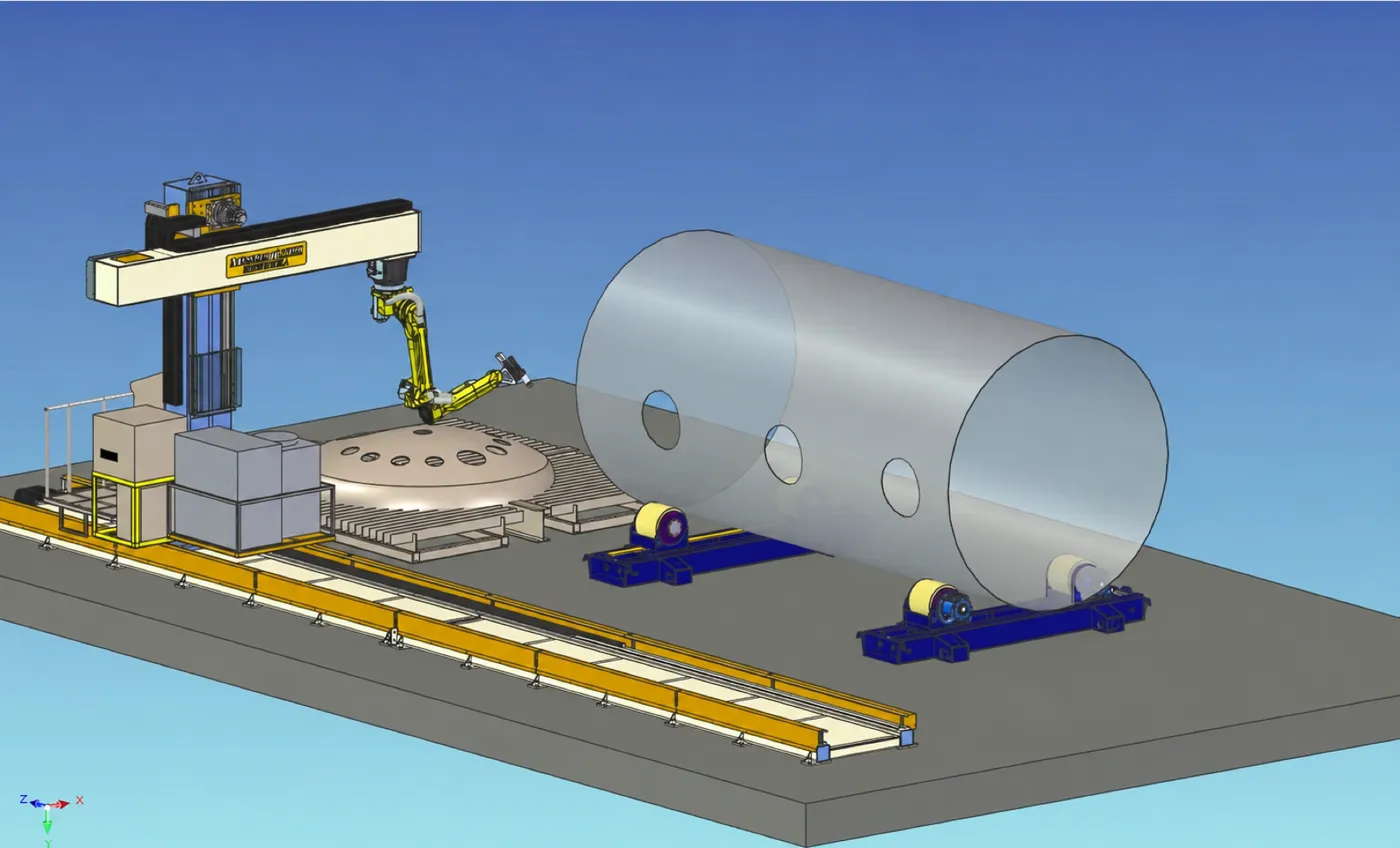 龙门架 + 悬臂横梁筒体孔群三维开孔六轴机器人本体激光切割头 · 垂直穿孔重型滚轮架长行程精密地轨
- 1龙门架 + 悬臂横梁
- 2筒体孔群三维开孔
- 3六轴机器人本体
- 4激光切割头 · 垂直穿孔
- 5重型滚轮架
- 6长行程精密地轨
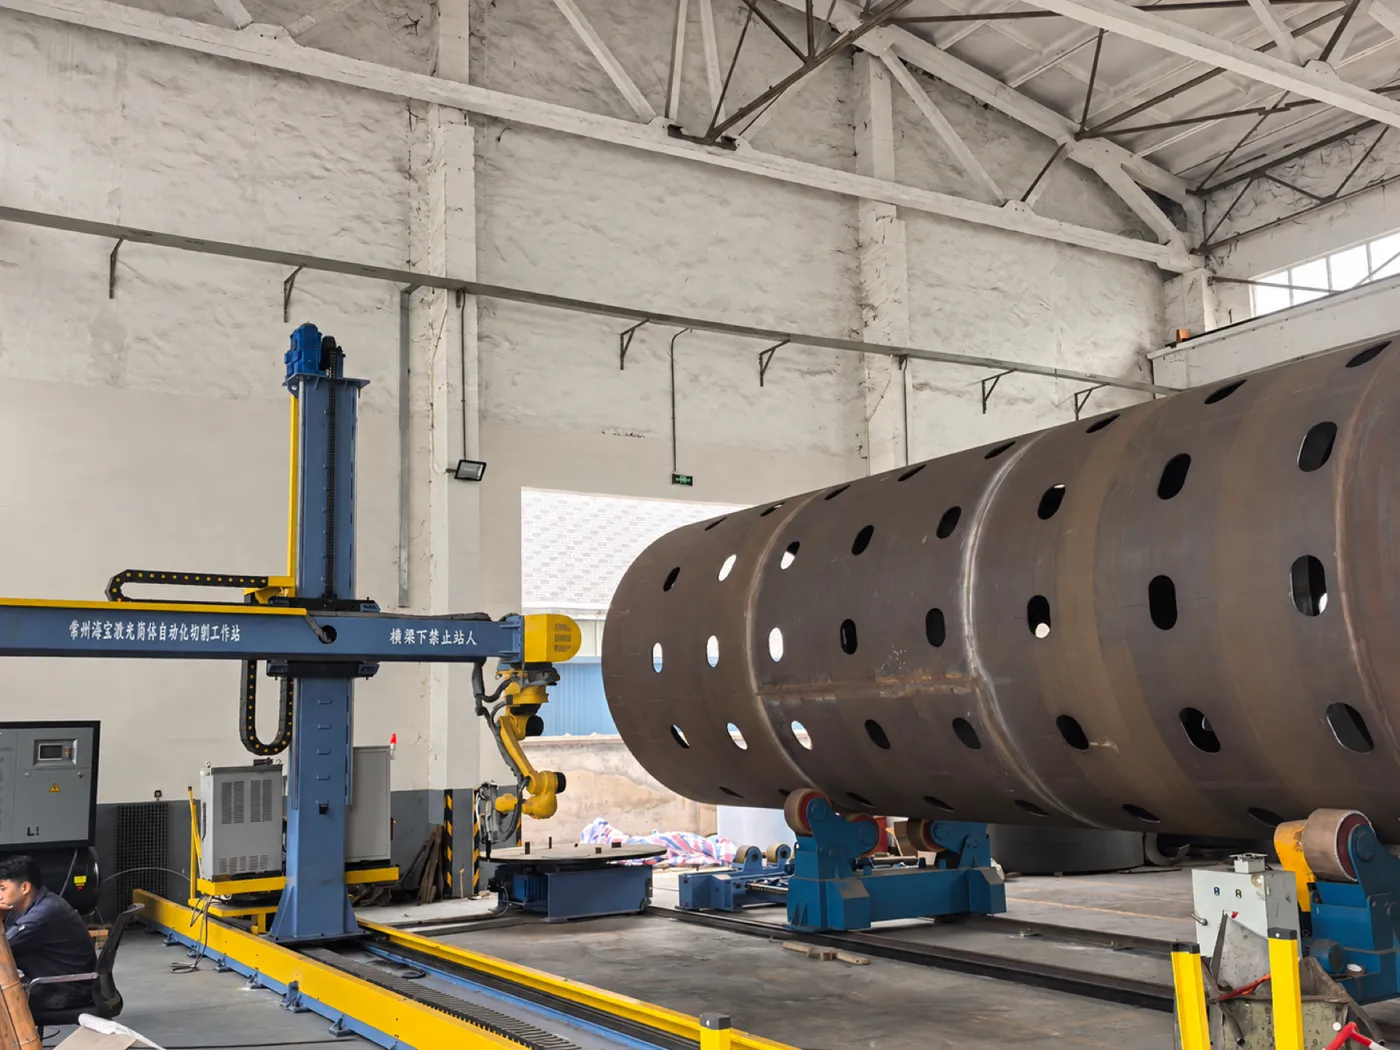 立式滑枕 / Z 轴升降六轴切割机器人核电筒体(已开孔群)横梁铭牌:常州海宝激光筒体自动化切割工作站地轨 + 行走机构重型滚轮架(变频回转)
- 1立式滑枕 / Z 轴升降
- 2六轴切割机器人
- 3核电筒体(已开孔群)
- 4横梁铭牌:常州海宝激光筒体自动化切割工作站
- 5地轨 + 行走机构
- 6重型滚轮架(变频回转)
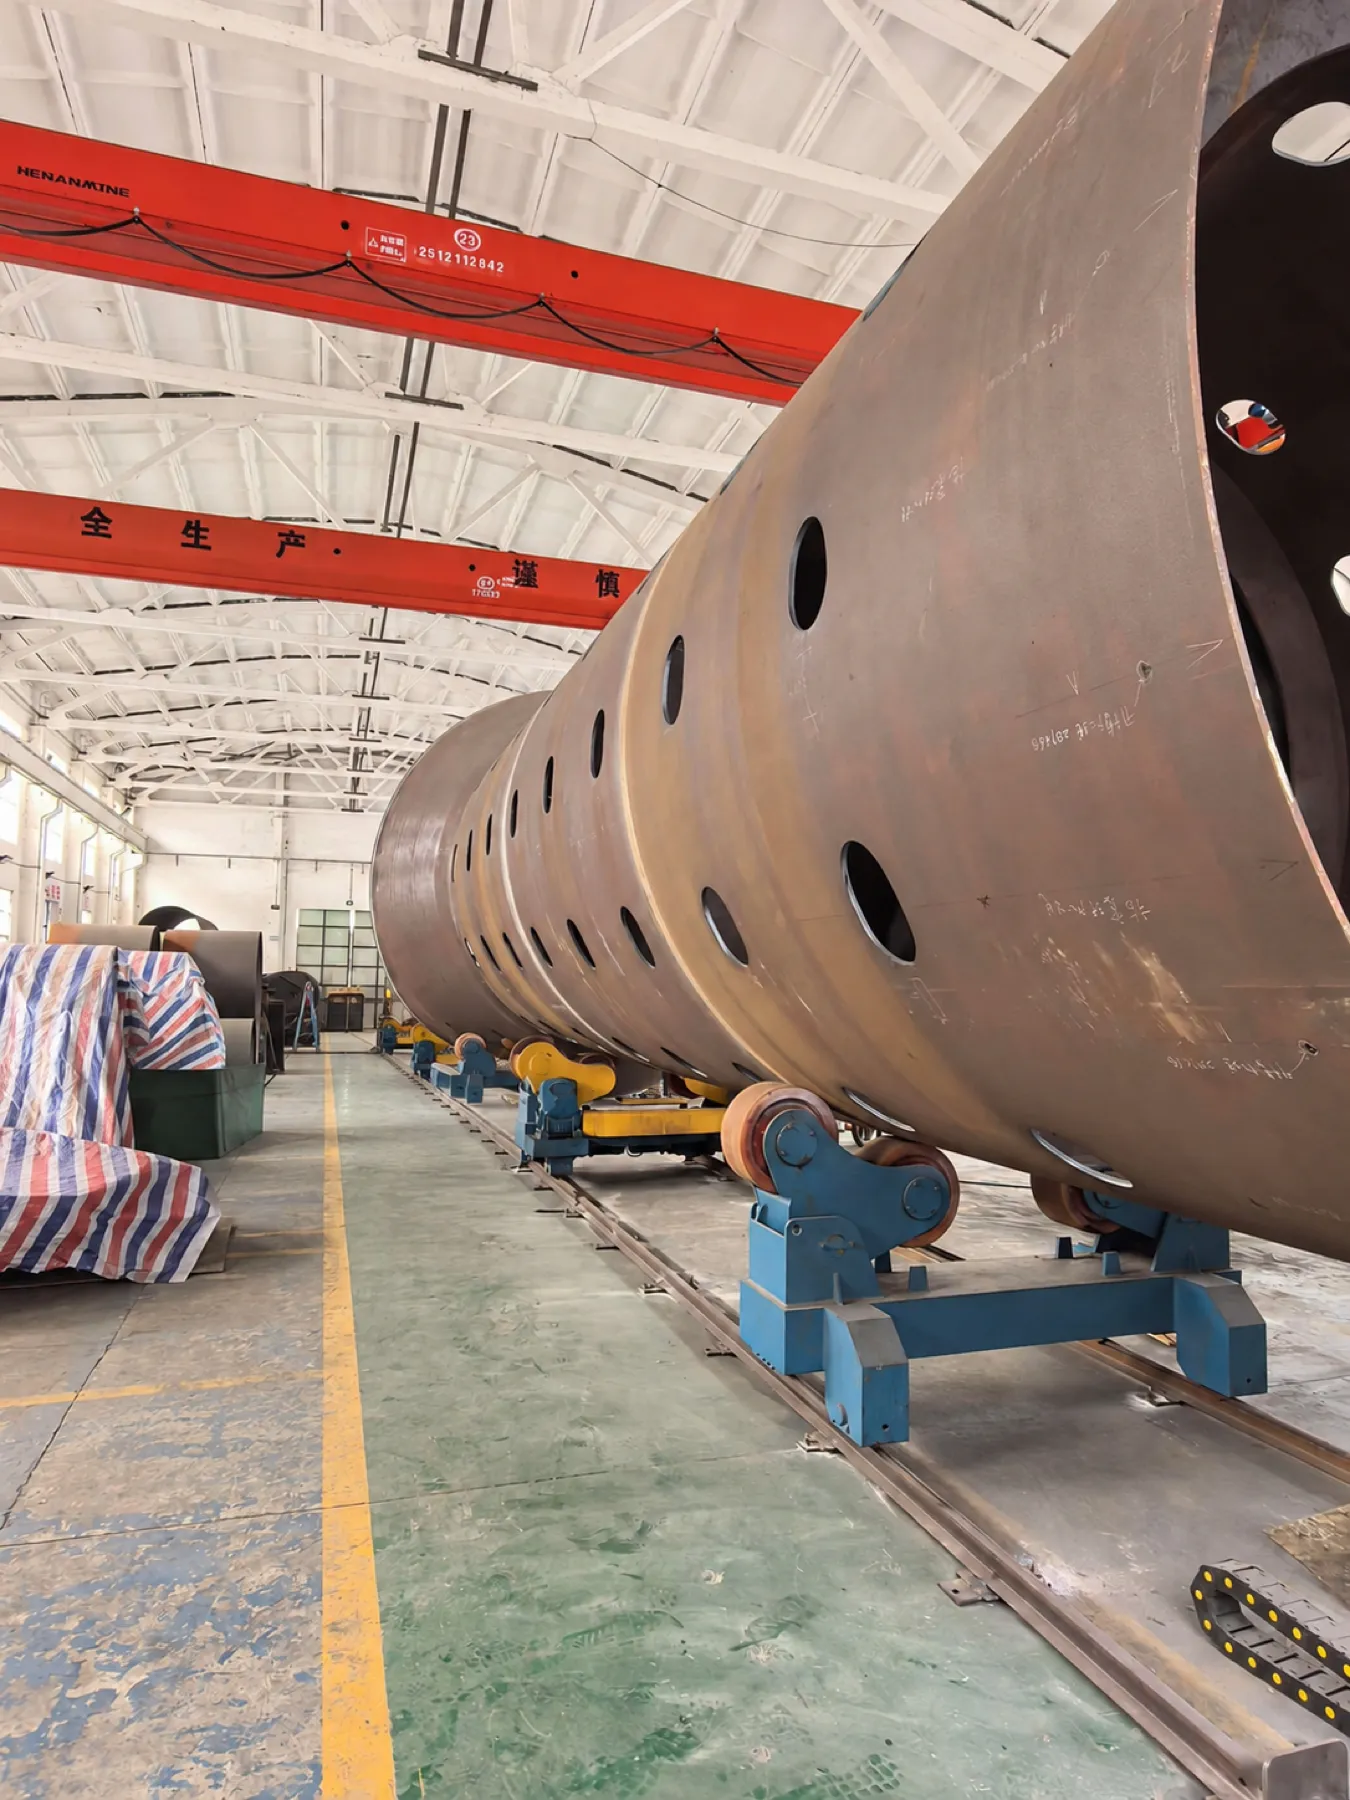
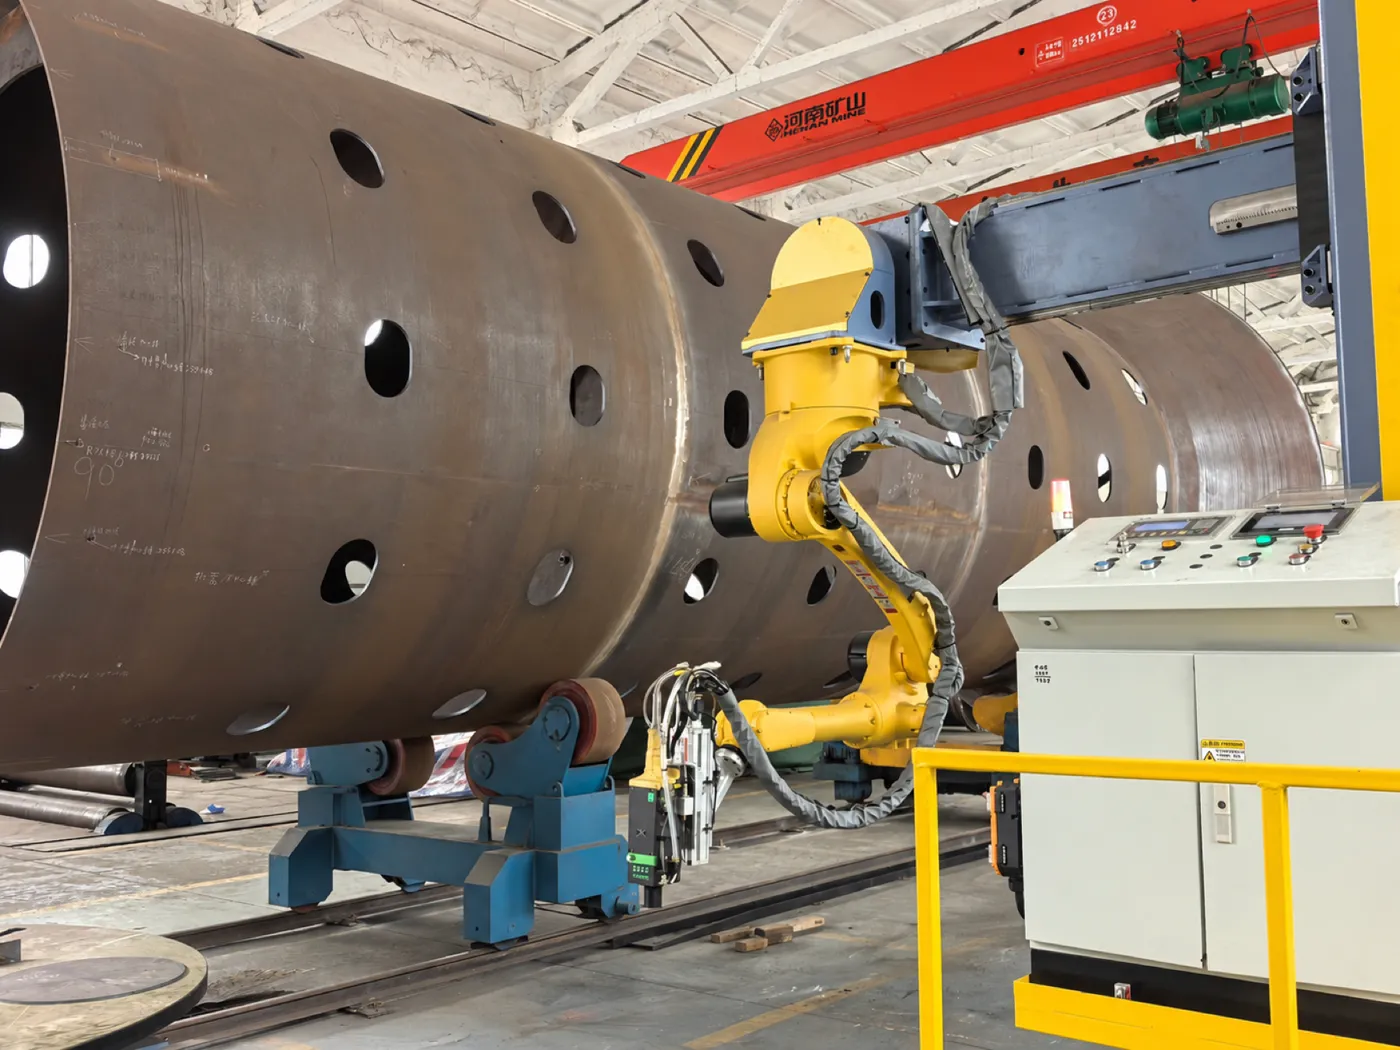 已切孔口 · 无挂渣筒体孔群(等距阵列)龙门横梁 / 拖链走线六轴机器人手臂一体式控制柜 / 操作面板滚轮架托举 · 筒体回转激光切割头(随动调高)
- 1已切孔口 · 无挂渣
- 2筒体孔群(等距阵列)
- 3龙门横梁 / 拖链走线
- 4六轴机器人手臂
- 5一体式控制柜 / 操作面板
- 6滚轮架托举 · 筒体回转
- 7激光切割头(随动调高)
车间行车(吊装配套)筒体孔口 · 内壁无熔渣大直径筒体(分段组对)孔群:变径 / 变距布置滚轮架 + 行走轨道- 1车间行车(吊装配套)
- 2筒体孔口 · 内壁无熔渣
- 3大直径筒体(分段组对)
- 4孔群:变径 / 变距布置
- 5滚轮架 + 行走轨道
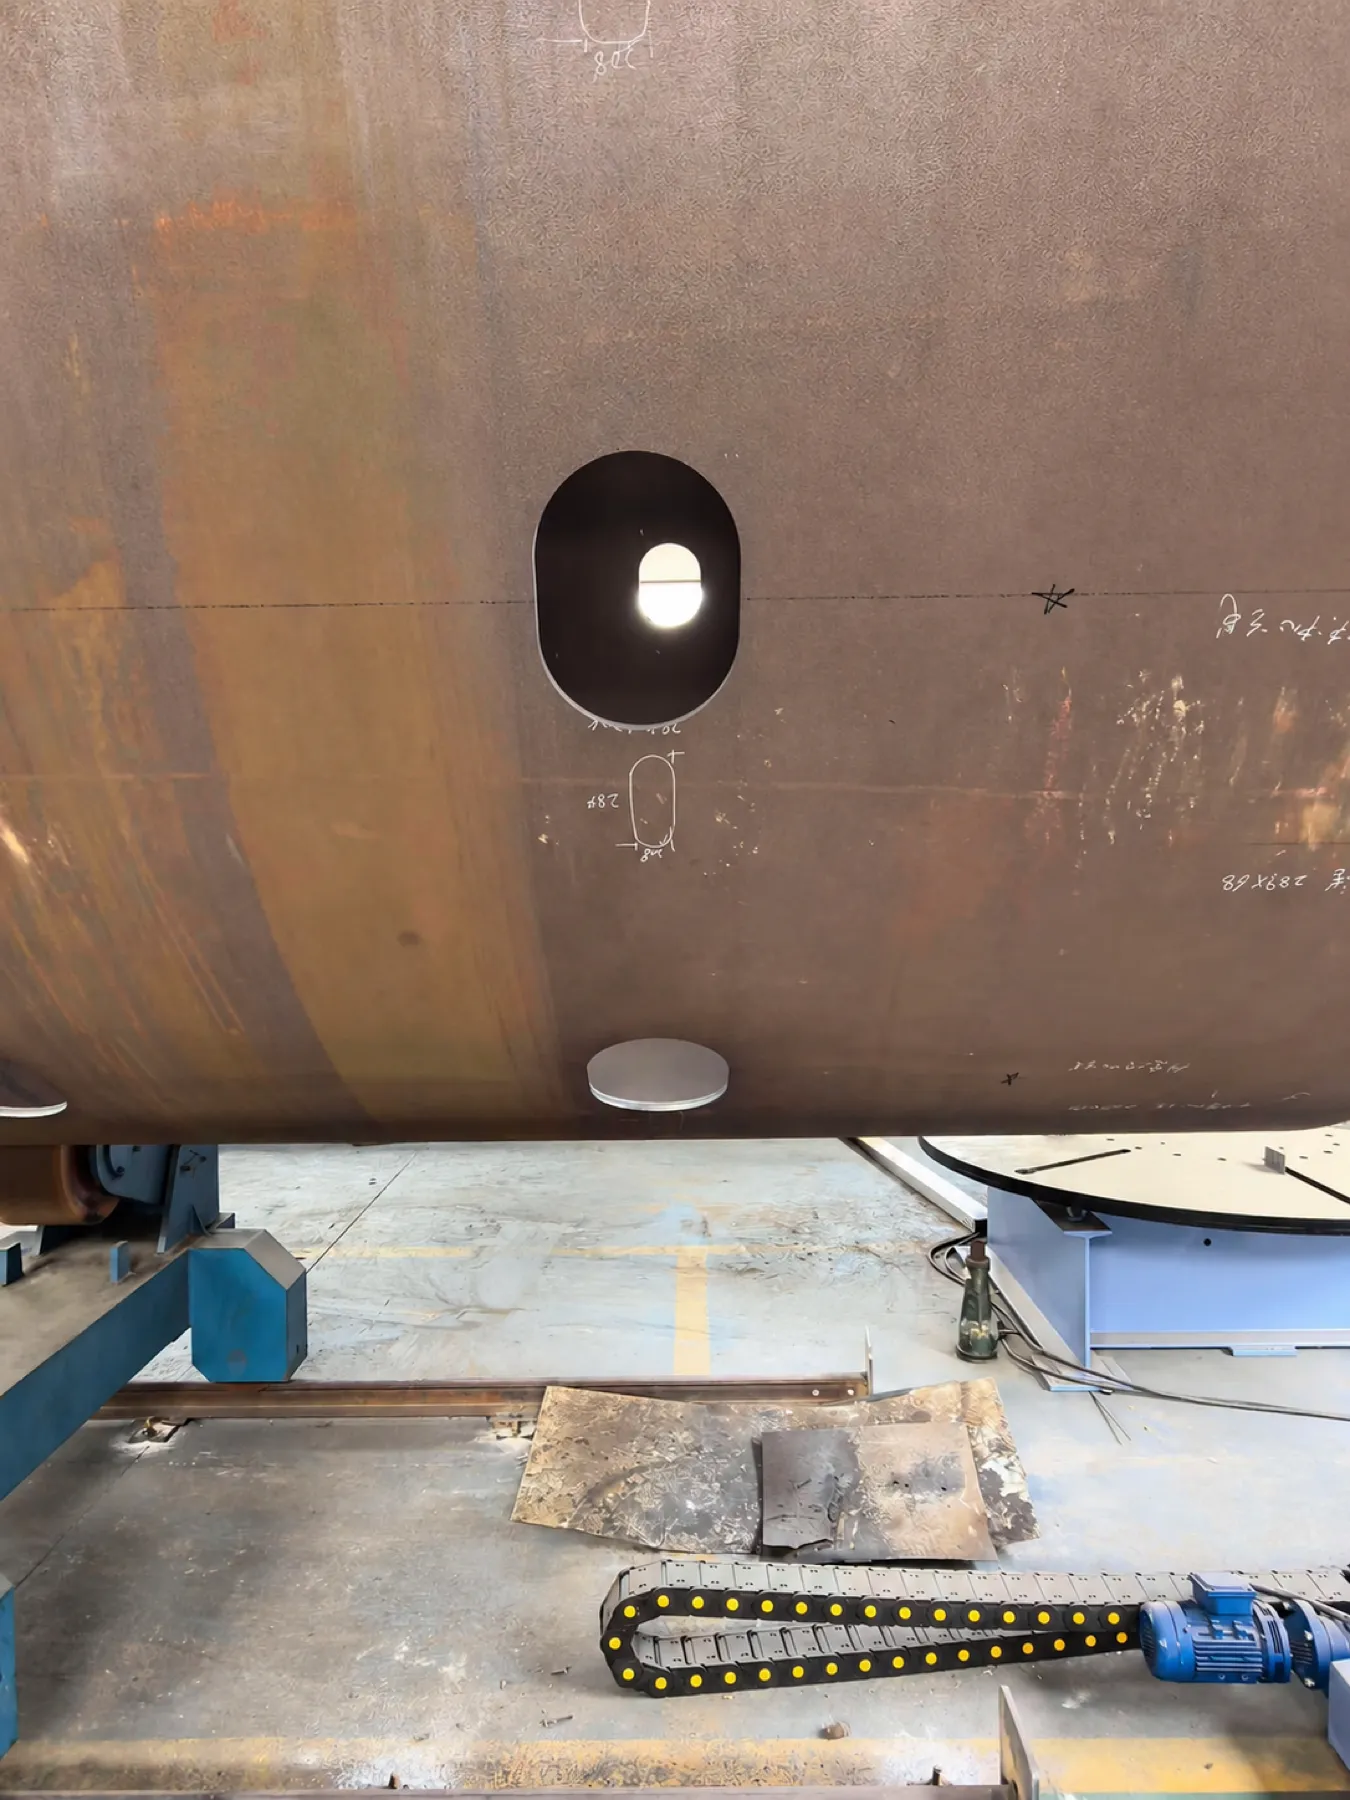 腰形孔(长圆孔)轮廓切口垂直度好 · 免二次修磨切口边缘光滑 · 无挂渣孔位划线基准 / 对位标记同轴定位小孔
- 1腰形孔(长圆孔)轮廓
- 2切口垂直度好 · 免二次修磨
- 3切口边缘光滑 · 无挂渣
- 4孔位划线基准 / 对位标记
- 5同轴定位小孔
客户反馈
客户怎么说
设备到厂后调试比较顺,筒体孔群加工的效率和一致性比原来的等离子加人工修磨方案提升很明显,孔口基本不用二次处理。海宝的工程师在现场跟产了半个多月,参数是一起磨出来的,后面我们自己换型也能上手。
你的筒体,能不能用激光切?提供筒体材质、板厚、孔径与孔位清单,我们会在 3 个工作日内给出工艺可行性判断、设备配置建议与节拍测算。
技术参数为本项目交付机型的典型配置,实际以技术协议与出厂验收报告为准。激光与等离子的对比数据来自本项目交付前后的工序实测统计,具体数值随材质、板厚与工艺参数变化。
您的下一个项目, 从这里开始。
告诉我们您的材料、工件及生产需求,一起找到适合的起点。
沟通您的项目