江蘇希捷新能源 · 核電裝備
20000W 三維雷射切割機器人交付江蘇希捷
用於核電壓力容器筒體、核電塔筒筒節的三維曲面開孔與坡口切割。設備一次驗收通過,投產後筒體孔群加工效率約為原電漿方案的 3 倍,孔口免二次修磨。
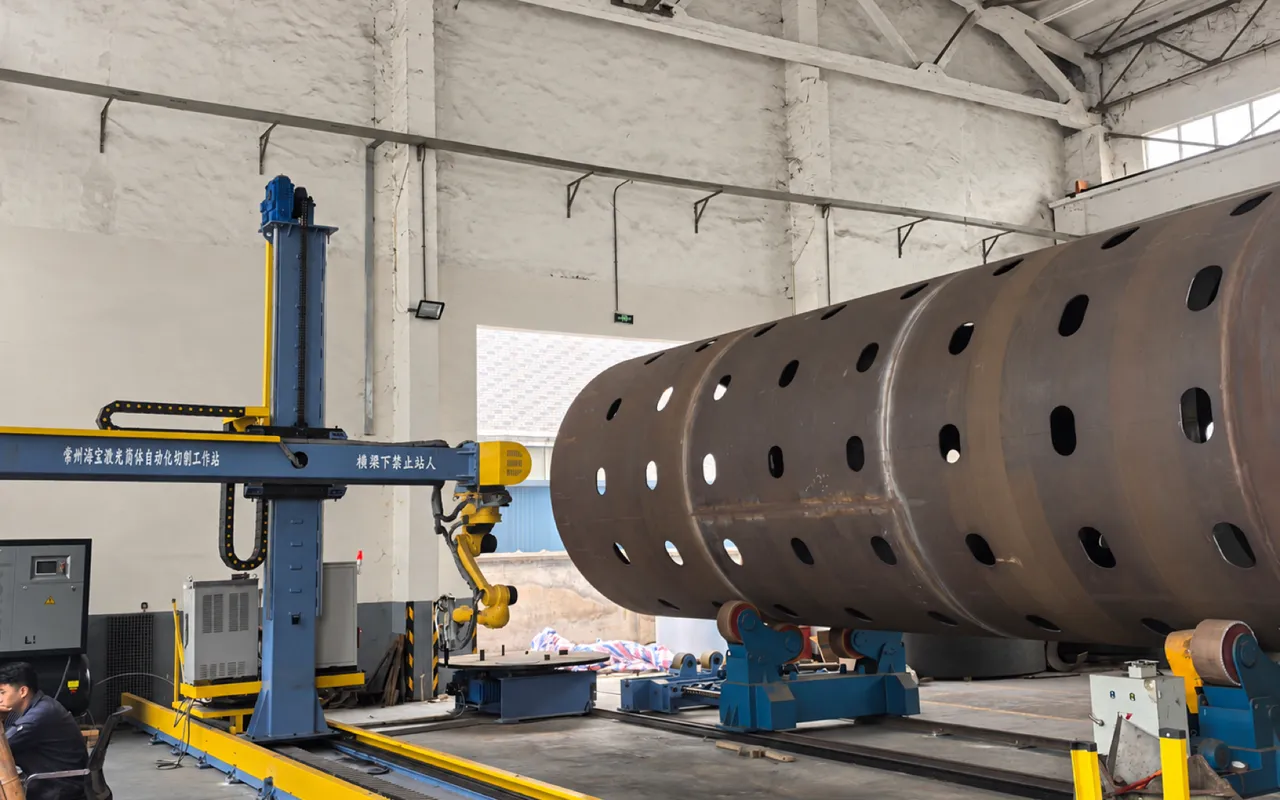 立式滑枕 / Z 軸升降六軸切割機器人核電筒體(已開孔群)橫樑銘牌:常州海寶雷射筒體自動化切割工作站地軌 + 行走機構重型滾輪架(變頻迴轉)
- 1立式滑枕 / Z 軸升降
- 2六軸切割機器人
- 3核電筒體(已開孔群)
- 4橫樑銘牌:常州海寶雷射筒體自動化切割工作站
- 5地軌 + 行走機構
- 6重型滾輪架(變頻迴轉)
加工任務
單件筒體往往要在曲面上開出上百個孔,孔徑從 Φ30 到 Φ600 不等,孔心位置還受環縫、母線基準約束。原來「劃線 → 手工電漿開孔 → 人工修磨 → 滲透檢測 → 返修」的做法掛渣重、熱影響區大,孔位一致性差,交期被卡在最後一道工序。
系統方案
常州海寶交付龍門式六軸聯動筒體開孔切割工作站:龍門負責大範圍定位,六軸機器人負責三維姿態,雙工位重型滾輪架負責筒體分度。離線編程把筒體三維模型直接轉成切割軌跡,一次裝夾完成整圈孔群,切口無掛渣,可直接進入組對與焊接。
- 光纖雷射輸出功率
- 20000W
- 孔位定位精度
- ±0.05mm
- 切口垂直度,免二次修磨
- ≥99.5%
- 孔群加工效率,對比電漿方案
- 3×
客戶背景
核電筒體開孔, 為什麼成了產線瓶頸
江蘇希捷新能源工程技術有限公司位於江蘇宜興,是國家級高新技術企業,主營核化工、核電、軍工三廢處理設備、ASME 規範產品及壓力容器。核電產品對切口品質、孔位公差和可追溯性的要求遠高於一般壓力容器。
- 單件筒體開孔 + 修磨工時長,交期卡在最後一道工序
- 孔口品質依賴工人手感,返修率與檢測成本居高不下
- 多規格孔型頻繁換型,劃線、對刀、試切佔用大量輔助時間
- 核電產品對切口品質、孔位公差、可追溯性要求更高
專案檔案
這個專案交付了什麼
- 受讓方
- 江蘇希捷新能源工程技術有限公司
- 交付時間
- 2026 年
- 應用對象
- 核電壓力容器筒體、核電塔筒筒節、核化工三廢處理容器、大型不鏽鋼與碳鋼筒體
- 核心能力
- 三維曲面開孔、相貫孔切割、腰形孔與異形孔加工、坡口一次成型、孔群陣列批量加工
- 交付設備
- 龍門主機、六軸工業機器人、三維雷射切割頭、雙工位重型滾輪架、數控系統與離線編程軟體
- 交付結果
- 一次驗收通過;孔群工序由「切割 + 人工修磨 + 複檢」壓縮為「切割 + 抽檢」
核心訴求
客戶提出的四項要求
孔位精度要可量化
孔心位置公差穩定控制在 ±0.1mm 內,不隨班次、人員波動,並有可追溯的檢測資料紀錄。
孔口要免修磨
切口無掛渣、無氧化層堆積,垂直度好,切割後直接進入組對與焊接工序。
換型要快
筒體直徑、孔型、孔距頻繁變化,需要離線編程直接產生軌跡,減少停機對刀時間。
要能涵蓋大件
Φ1–6m、長度 12m 級、單件數十噸的筒體,必須一次裝夾完成多面孔群加工。
設備總覽
為「大筒體」而生的 三維雷射切割工作站
龍門負責大範圍定位,機器人負責三維姿態,滾輪架負責筒體分度。三者聯動,才能在一次裝夾下把整圈孔群打完。
切割頭隨動調高
筒體迴轉時曲面高度即時變化,隨動系統保持噴嘴與工件距離恆定,避免離焦導致切口變寬或切不透。
拖鏈走線全封閉
光纜、水氣管、控制線隨橫樑同步運動,避免反覆彎折導致斷纖,是高功率雷射長期穩定運行的關鍵。
孔群無打磨痕跡
筒體表面沒有砂輪打磨的亮痕,孔口周邊無飛濺堆積,說明切割參數與輔助氣體匹配到位。
數模驅動孔位
孔位來自三維數模,不依賴人工劃線與對刀;變徑、變距、異形孔型在軟體中參數化,換型不改硬體。
一次裝夾整圈孔群
系統自動產生迴轉分度角度與機器人姿態,筒體轉到位、切割頭貼上去,一圈孔打完再轉下一個角度。
資料可追溯
切割軌跡與檢測資料可存檔,滿足核電產品的可追溯要求。
切割品質
這是「免修磨」的 直接證據
判斷雷射切口品質看四件事:輪廓是否規整、邊緣是否有掛渣、切口是否垂直、熱影響區是否可控。
雷射 vs 電漿
輪廓規整
腰形孔兩端圓弧過渡自然,長軸方向無偏斜,孔型與數模一致。
電漿:掛渣明顯,需鏟磨
無掛渣
切口下緣無熔渣掛瘤,不需要人工鏟磨,直接進入下道工序。
電漿:約 90–95%
垂直度 ≥99.5%
切口面接近垂直,上下緣尺寸差小,坡口加工餘量穩定。
電漿:較寬,存在氧化層
熱影響區窄
雷射能量密度高、作用時間短,母材組織變化範圍窄,減少後續焊接風險。
技術參數
本專案交付機型 典型配置
筒體直徑、長度、承載與龍門行程均可依客戶產品譜系客製。切割厚度受材質、輔助氣體、孔徑與坡口形式影響,需經工藝驗證後確認。
20000W 光纖雷射
雷射功率
中厚板一次切透。
三維雷射切割頭
切割頭
隨動調高,電容式高度追蹤。
雙柱 + 箱型橫樑
龍門結構
整體退火去應力;X 軸 ≤12000mm,Z 軸 2500mm。
Φ1000 – Φ6000mm
適用筒體
長度 ≤12000mm,單件承載 ≤60t。
±0.05mm / ±0.03mm
精度
定位精度 / 重複定位精度;孔位一致性 CPK ≥ 1.33。
碳鋼 ≤30mm / 不鏽鋼 ≤20mm
切割厚度
碳鋼氧氣輔助,不鏽鋼氮氣輔助,視工藝驗證。
數控 + 離線編程
編程方式
支援三維數模匯入。
選配
輔助配置
雷射尋邊、視覺定位、除塵排煙、防輻射圍欄。
交付過程
設備是載體, 參數才是核心
這個專案真正花時間的不是裝機,而是把客戶常用材質、板厚、孔型的參數組一組一組試出來,固化成工藝卡。
01
需求對接與可行性評估
確認筒體規格譜系、孔型清單、精度要求與產能目標,輸出設備配置建議。
02
樣件試切與參數驗證
依客戶實際材質試切,驗證切口品質、垂直度與切割速度,形成工藝參數基線。
03
製造與廠內預驗收
龍門、機器人、滾輪架聯調,廠內完成精度檢測與空運行測試。
04
現場安裝調試
基礎找平、地軌鋪設、整機聯調,筒體實件試切。
05
工藝固化與人員培訓
參數組固化、程式範本交付,操作、編程、維護三層培訓。
06
驗收交付與持續服務
依技術協議逐項驗收,進入保固期,提供遠端診斷與到場回應。
常見問題
關於核電筒體雷射開孔
20000W 能切多厚的核電筒體?
碳鋼氧氣輔助穩定厚度約 25–30mm,不鏽鋼氮氣輔助約 15–20mm。更厚的筒體通常採用「雷射開孔 + 坡口預切」,再配合電漿或機加工完成終成型。具體厚度需工藝驗證後寫入技術協議。
為什麼改用雷射而不是電漿?
電漿孔口有掛渣、氧化層和明顯熱影響區,核電筒體必須人工修磨並做滲透檢測。雷射切口窄、熱影響區小、垂直度好,可省去二次修磨,孔位精度從毫米級提升到 ±0.05mm 級。
如何保證筒體上的孔位精度?
龍門雙柱高剛性結構保證長行程剛度,六軸機器人調整三維姿態,滾輪架分度迴轉;加工前透過雷射尋邊與母線基準建立工件座標系,離線編程把三維模型直接轉成軌跡。
能加工多大的筒體?
標準機型涵蓋 Φ1000–Φ6000mm、長度 12000mm 以內、單件 60t 以內;超出範圍可客製加長龍門行程、加大滾輪架承載與中心距。
開孔後還需要人工修磨嗎?
參數匹配到位時,孔口無掛渣、垂直度 ≥99.5%,可直接進入焊接或組對;僅在引弧點、收刀點等局部依工藝要求做輕微處理。
交付週期與售後?
標準配置交貨期約 90–120 天,含現場安裝調試、操作與編程培訓、工藝參數固化;保固期內提供遠端診斷與 48 小時到場回應。
現場實拍
設備在江蘇希捷車間的 真實狀態
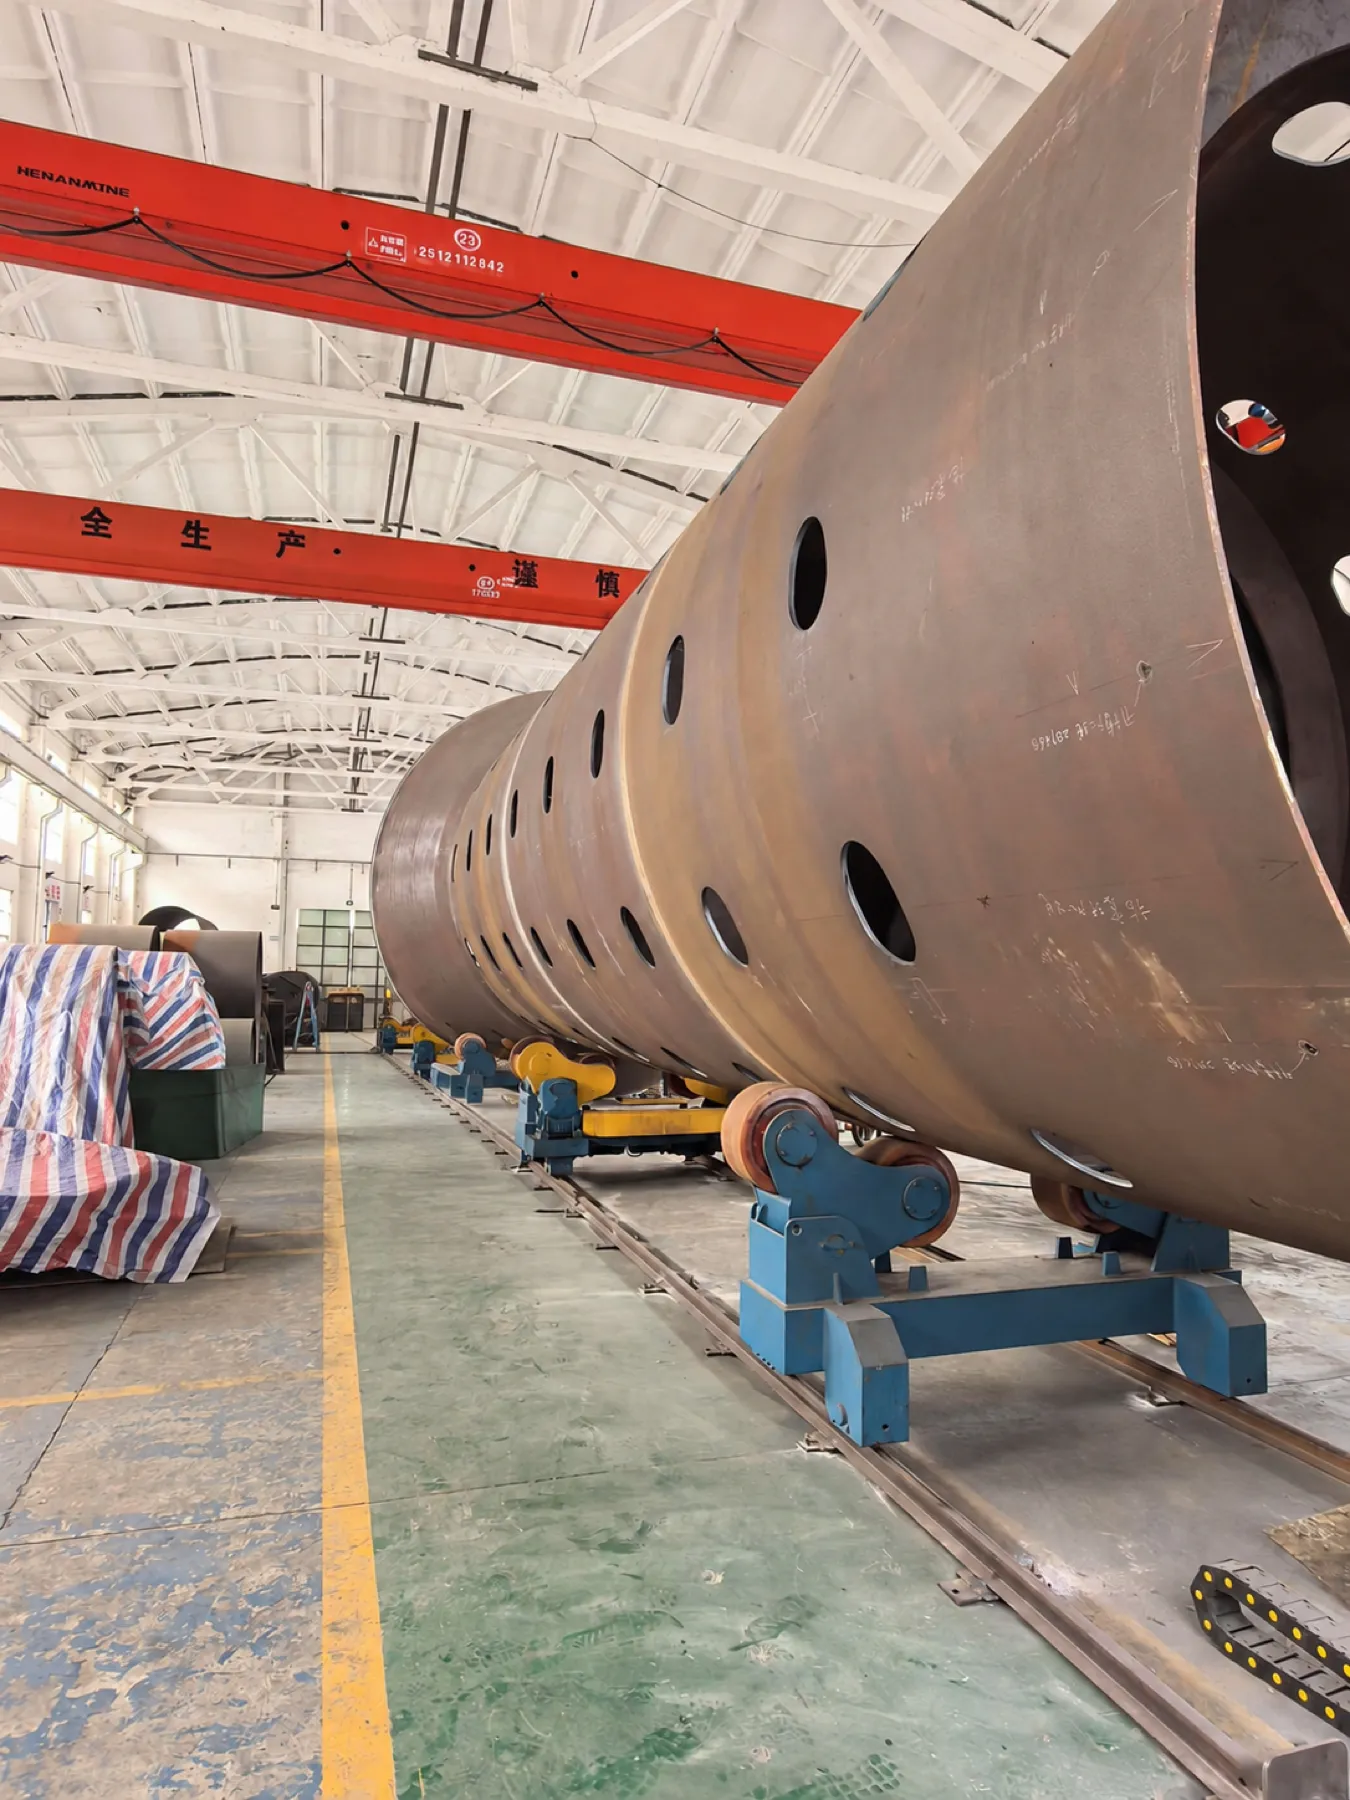
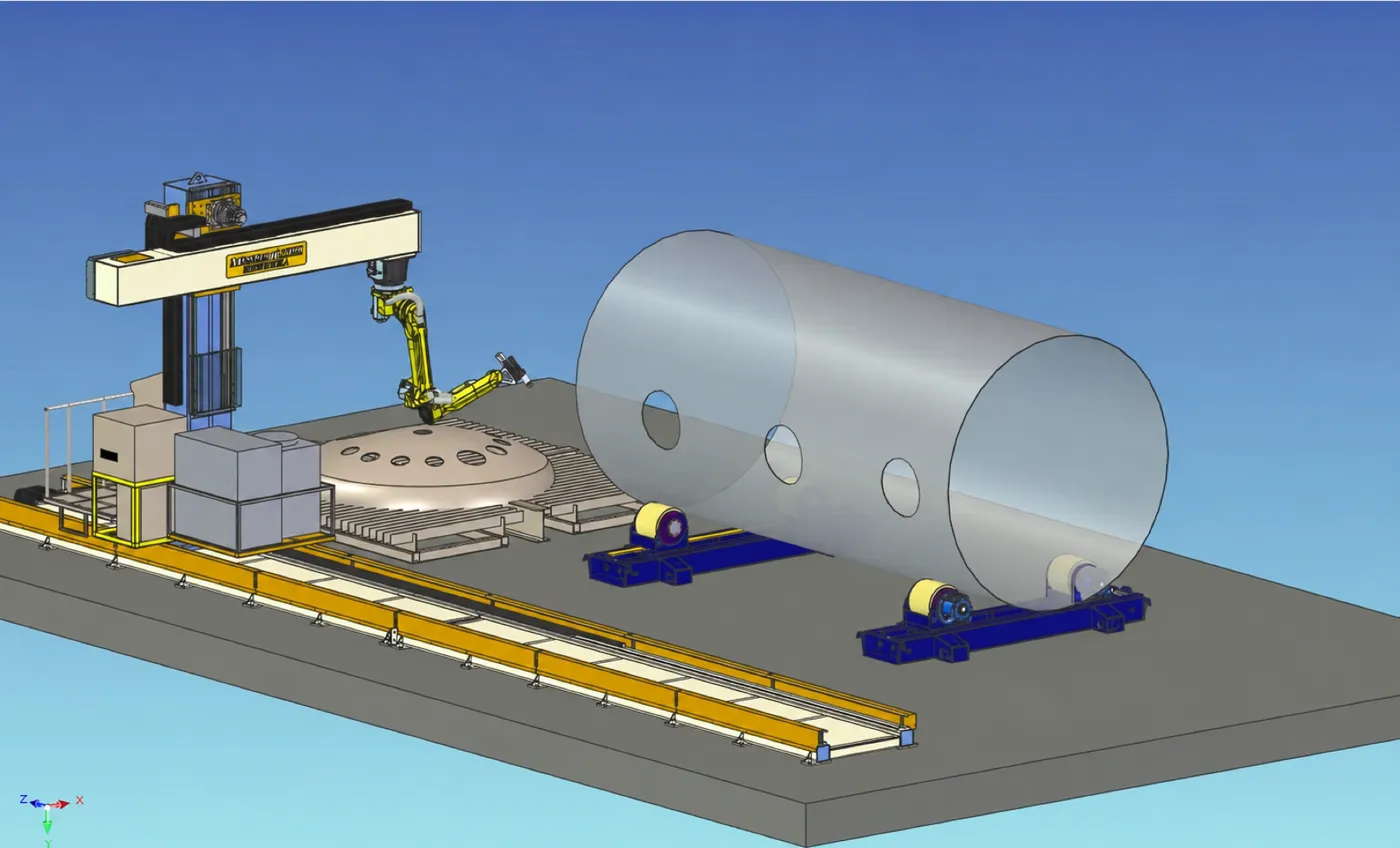
前兩張為整機三維佈局圖,其餘為客戶車間現場實拍。橫樑銘牌為「常州海寶雷射筒體自動化切割工作站」。
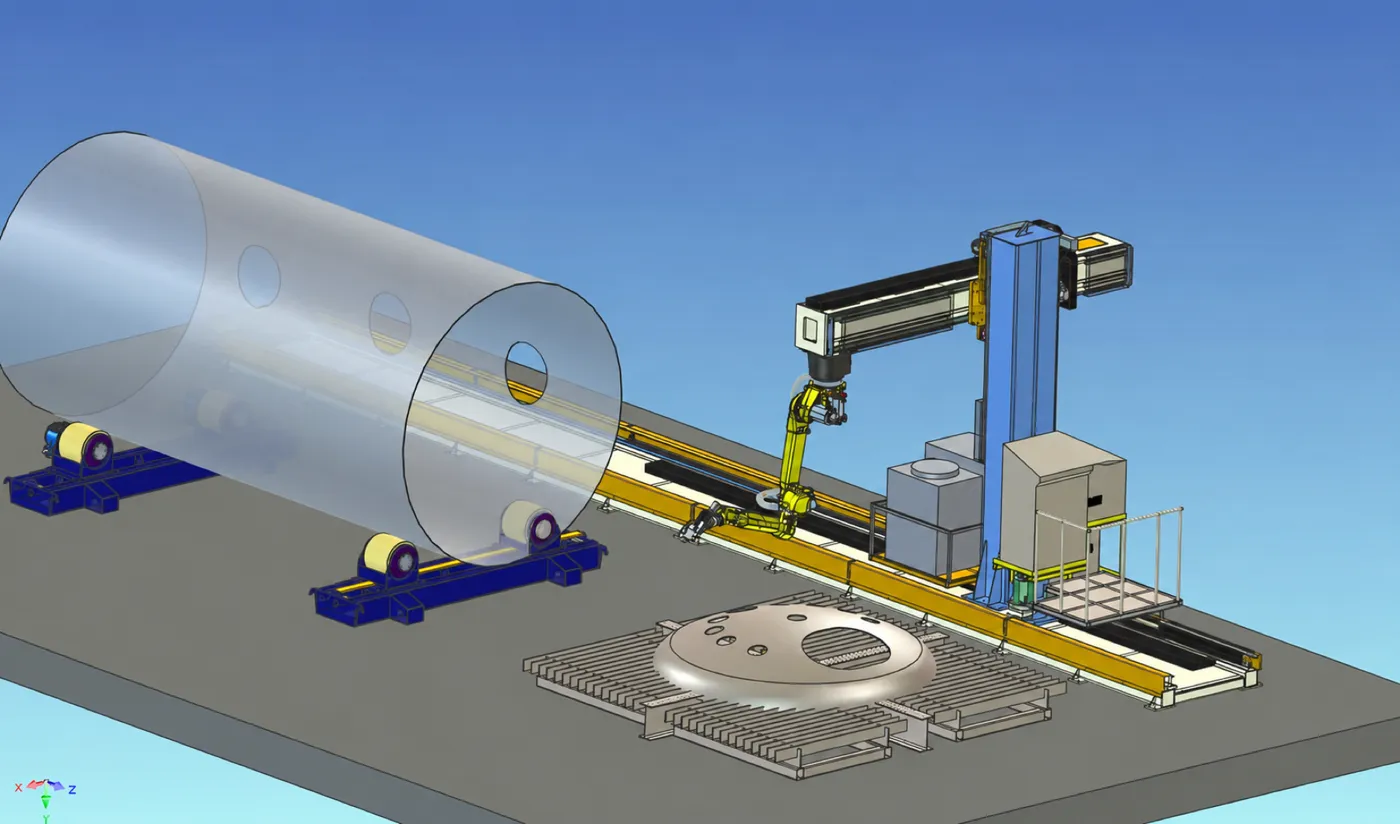 核電壓力容器筒體龍門雙柱高剛性橫樑六軸機器人柔性姿態地軌式整機行走雙工位滾輪架(筒體迴轉)20000W 三維雷射切割頭格柵式切割工作台
- 1核電壓力容器筒體
- 2龍門雙柱高剛性橫樑
- 3六軸機器人柔性姿態
- 4地軌式整機行走
- 5雙工位滾輪架(筒體迴轉)
- 620000W 三維雷射切割頭
- 7格柵式切割工作台
 龍門架 + 懸臂橫樑筒體孔群三維開孔六軸機器人本體雷射切割頭 · 垂直穿孔重型滾輪架長行程精密地軌
- 1龍門架 + 懸臂橫樑
- 2筒體孔群三維開孔
- 3六軸機器人本體
- 4雷射切割頭 · 垂直穿孔
- 5重型滾輪架
- 6長行程精密地軌
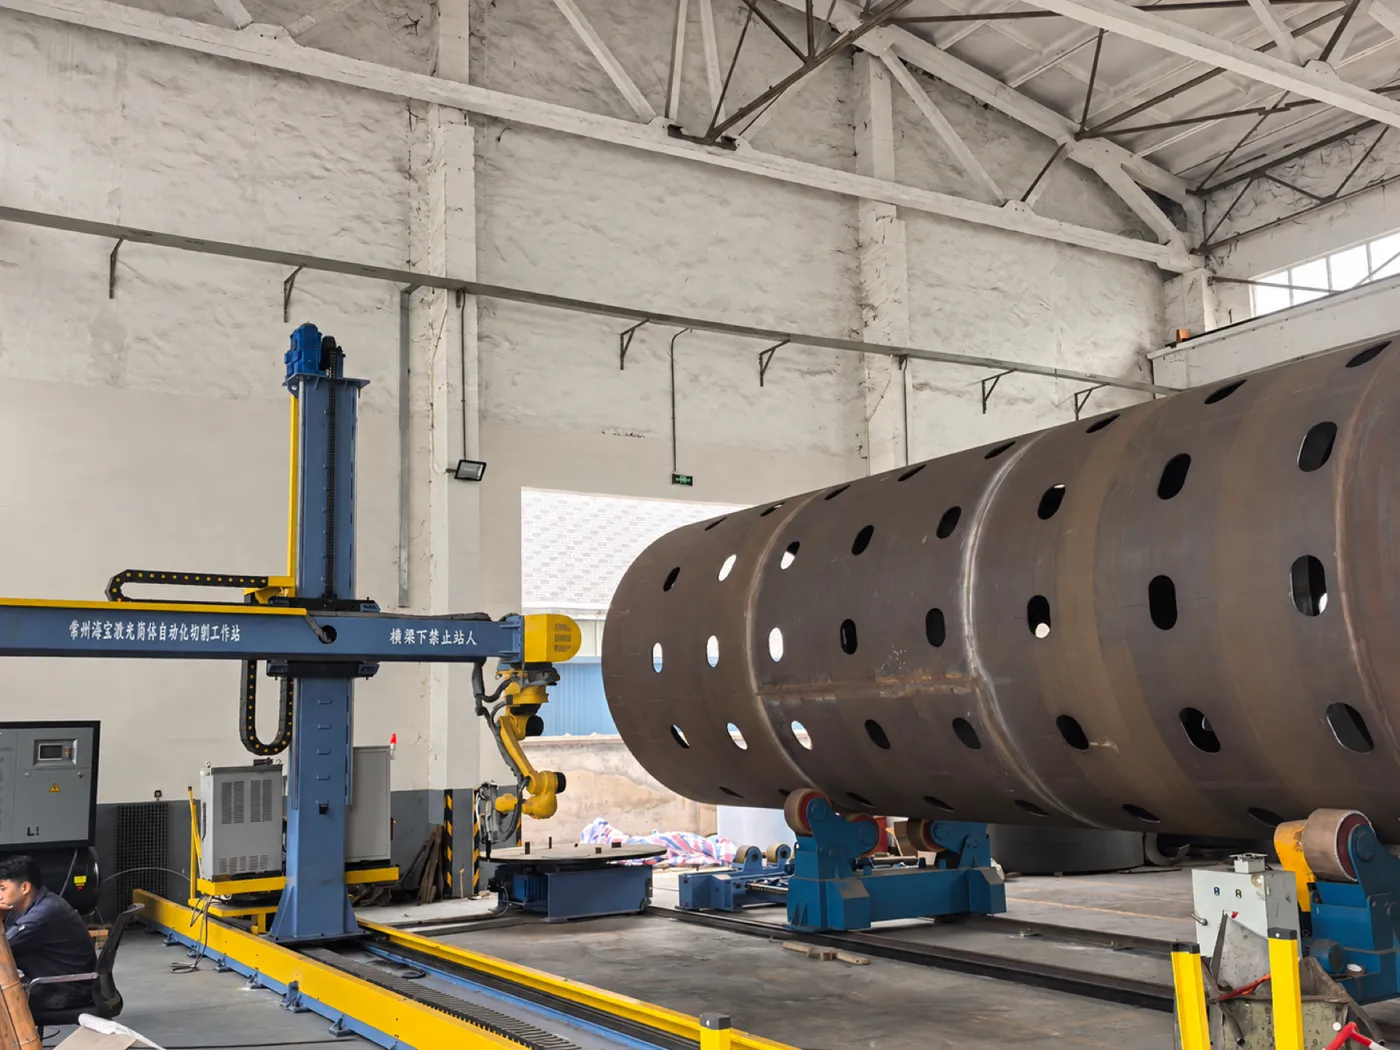 立式滑枕 / Z 軸升降六軸切割機器人核電筒體(已開孔群)橫樑銘牌:常州海寶雷射筒體自動化切割工作站地軌 + 行走機構重型滾輪架(變頻迴轉)
- 1立式滑枕 / Z 軸升降
- 2六軸切割機器人
- 3核電筒體(已開孔群)
- 4橫樑銘牌:常州海寶雷射筒體自動化切割工作站
- 5地軌 + 行走機構
- 6重型滾輪架(變頻迴轉)
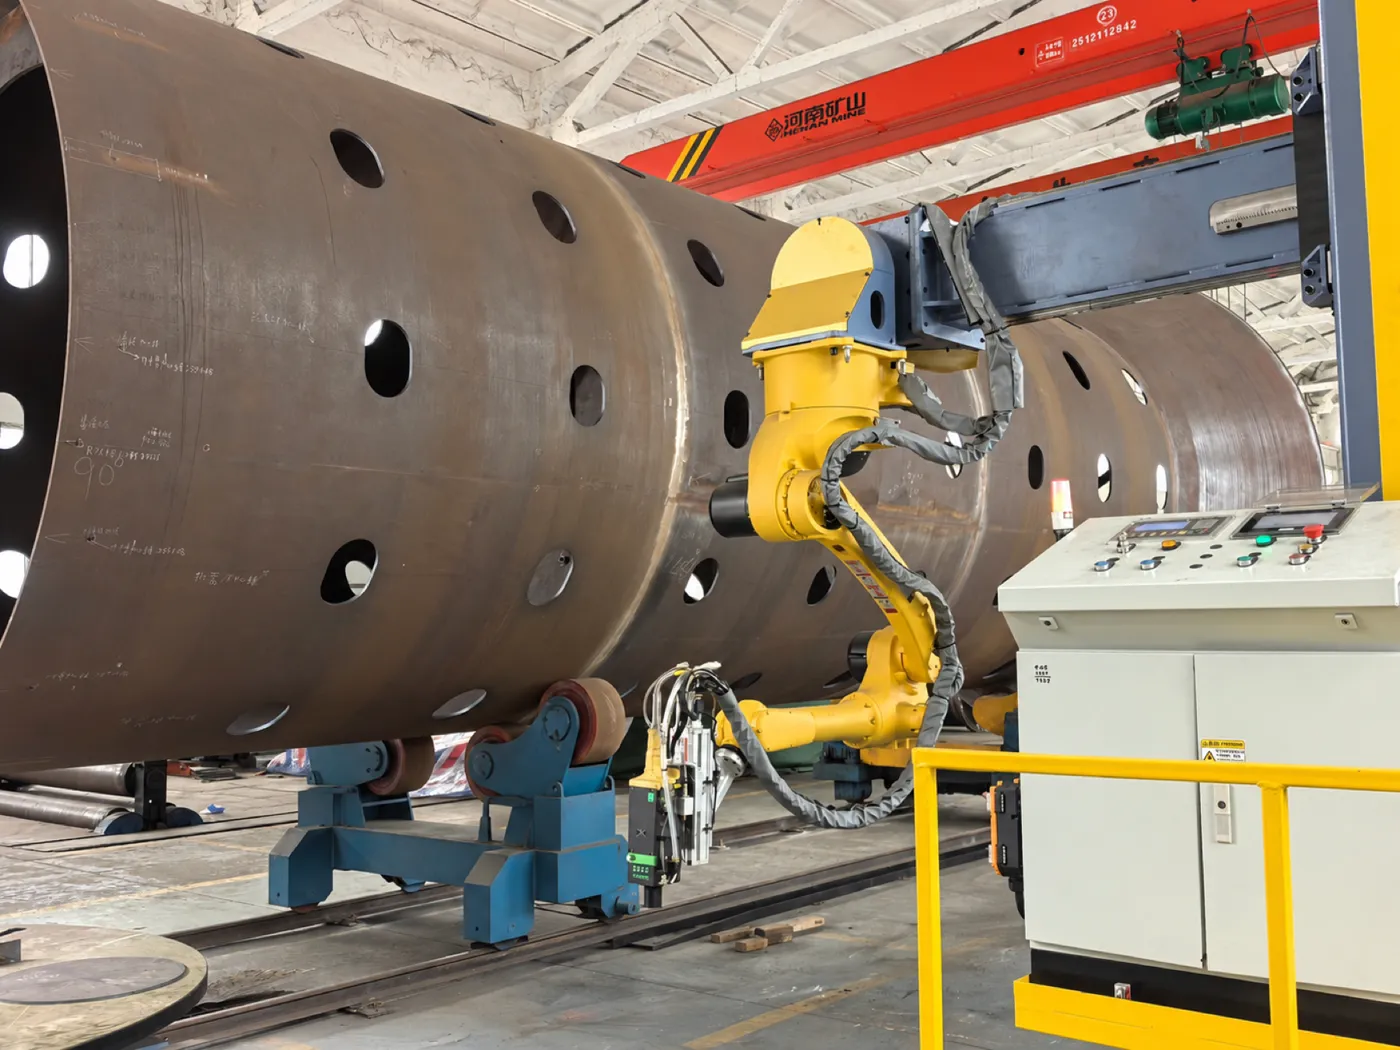 已切孔口 · 無掛渣筒體孔群(等距陣列)龍門橫樑 / 拖鏈走線六軸機器人手臂一體式控制櫃 / 操作面板滾輪架托舉 · 筒體迴轉雷射切割頭(隨動調高)
- 1已切孔口 · 無掛渣
- 2筒體孔群(等距陣列)
- 3龍門橫樑 / 拖鏈走線
- 4六軸機器人手臂
- 5一體式控制櫃 / 操作面板
- 6滾輪架托舉 · 筒體迴轉
- 7雷射切割頭(隨動調高)
車間天車(吊裝配套)筒體孔口 · 內壁無熔渣大直徑筒體(分段組對)孔群:變徑 / 變距佈置滾輪架 + 行走軌道- 1車間天車(吊裝配套)
- 2筒體孔口 · 內壁無熔渣
- 3大直徑筒體(分段組對)
- 4孔群:變徑 / 變距佈置
- 5滾輪架 + 行走軌道
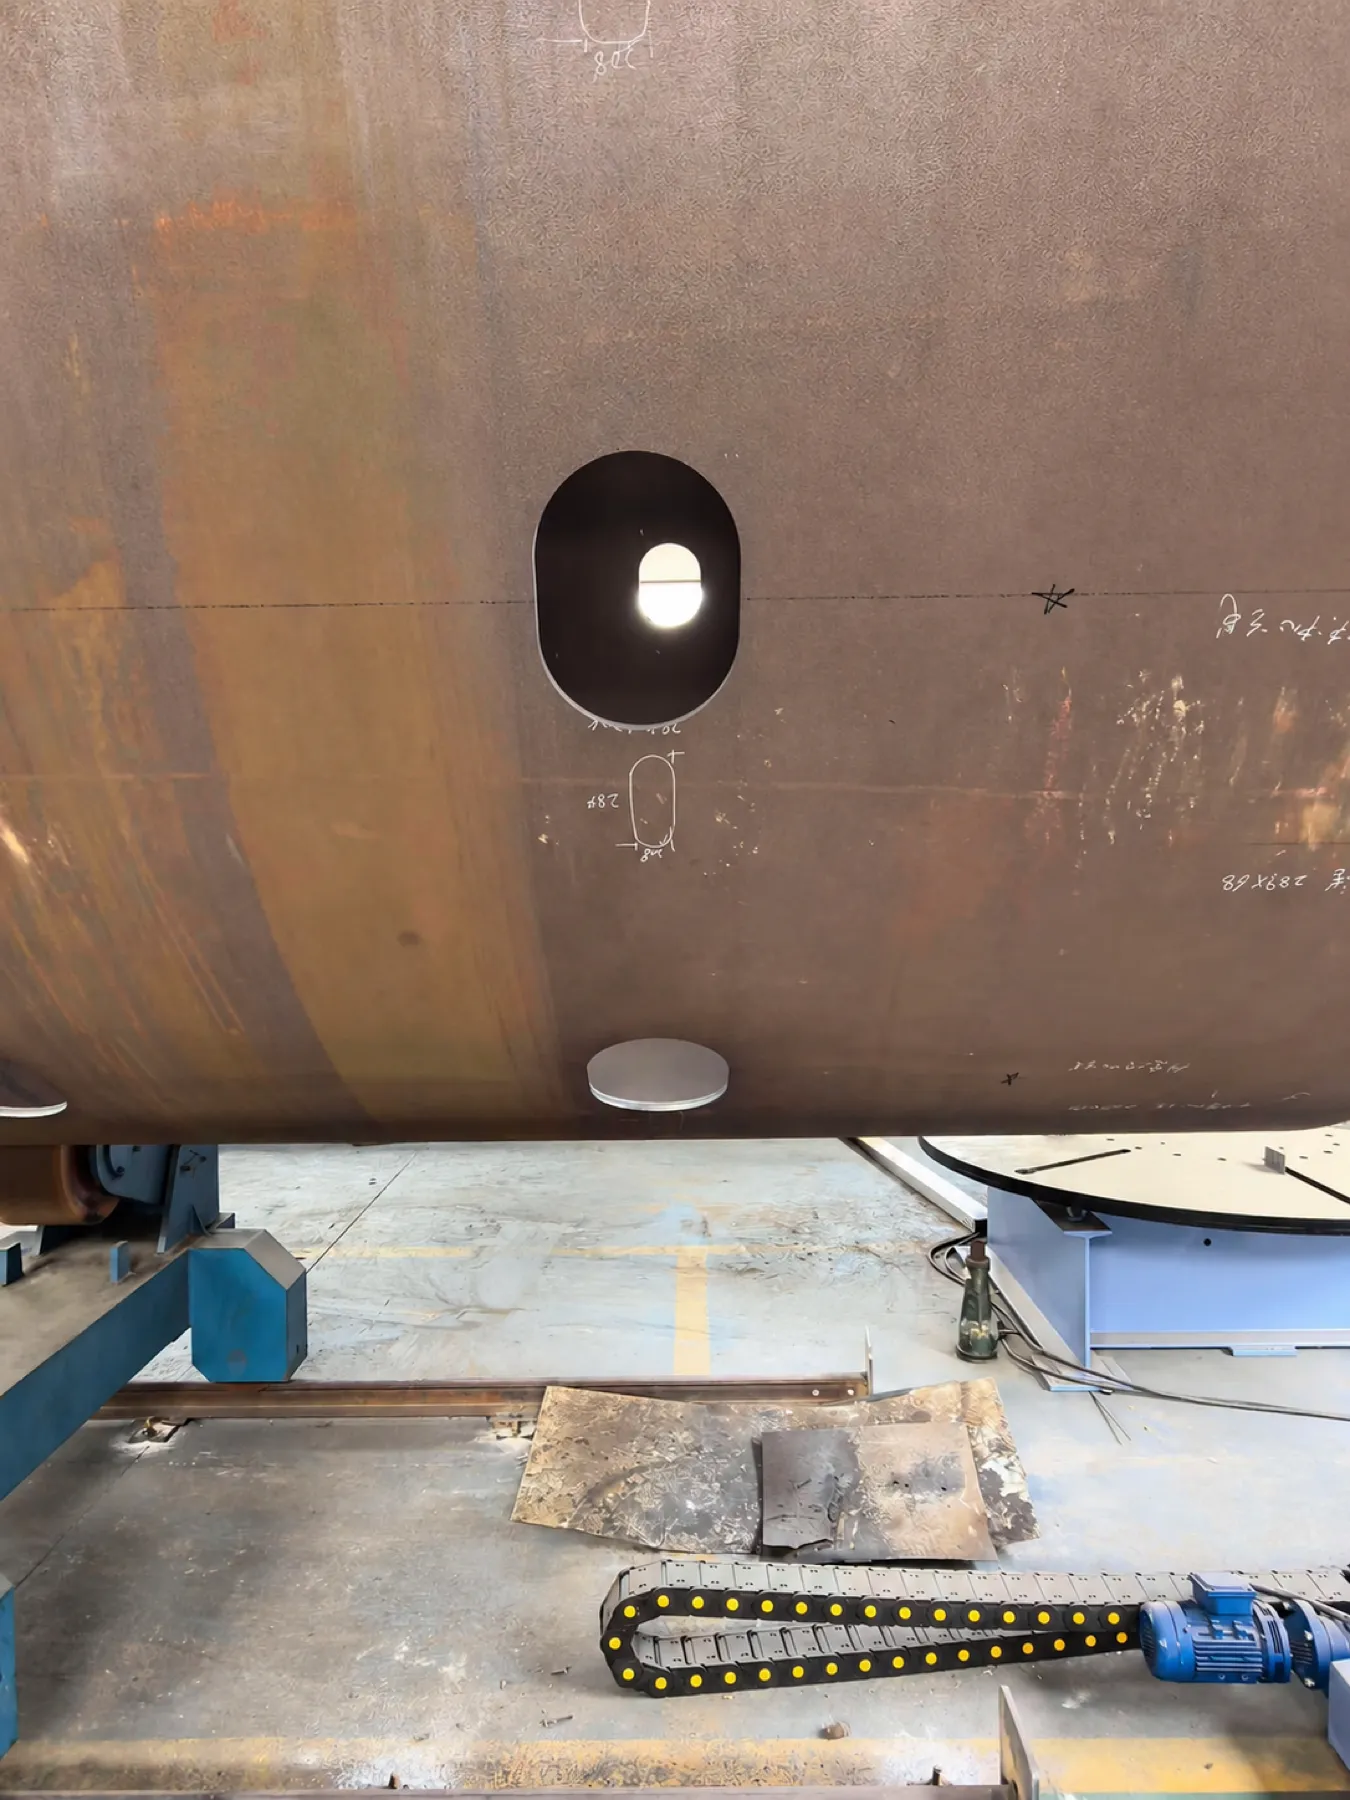 腰形孔(長圓孔)輪廓切口垂直度好 · 免二次修磨切口邊緣光滑 · 無掛渣孔位劃線基準 / 對位標記同軸定位小孔
- 1腰形孔(長圓孔)輪廓
- 2切口垂直度好 · 免二次修磨
- 3切口邊緣光滑 · 無掛渣
- 4孔位劃線基準 / 對位標記
- 5同軸定位小孔
客戶回饋
客戶怎麼說
設備到廠後調試比較順,筒體孔群加工的效率和一致性比原來的電漿加人工修磨方案提升很明顯,孔口基本不用二次處理。海寶的工程師在現場跟產了半個多月,參數是一起磨出來的,後面我們自己換型也能上手。
您的筒體,能不能用雷射切?提供筒體材質、板厚、孔徑與孔位清單,我們會在 3 個工作日內給出工藝可行性判斷、設備配置建議與節拍測算。
技術參數為本專案交付機型的典型配置,實際以技術協議與出廠驗收報告為準。雷射與電漿的對比資料來自本專案交付前後的工序實測統計,具體數值隨材質、板厚與工藝參數變化。
您的下一個專案, 從這裡開始。
告訴我們您的材料、工件與生產需求,一起找到合適的起點。
洽談您的專案