山東中福環保 · 反應釜壓力容器
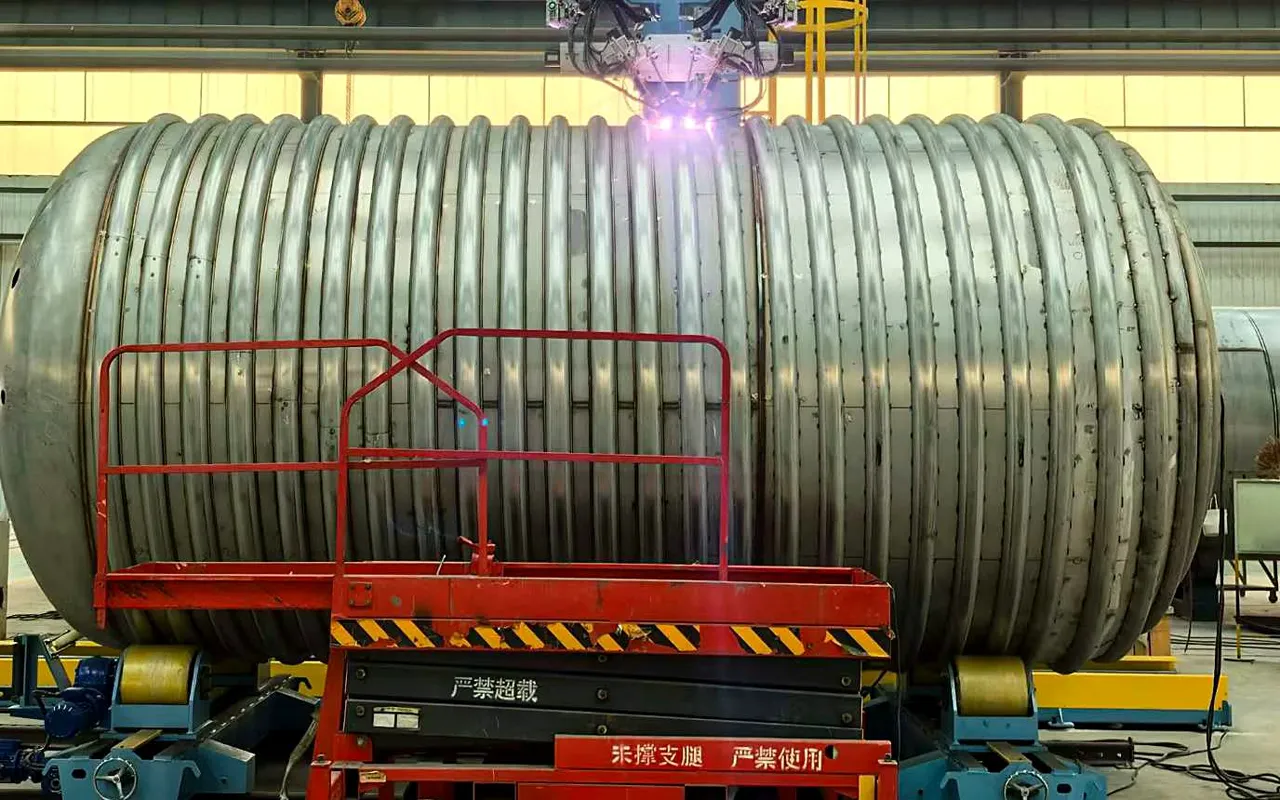
反應釜半圓管自動焊接設備交付山東中福環保
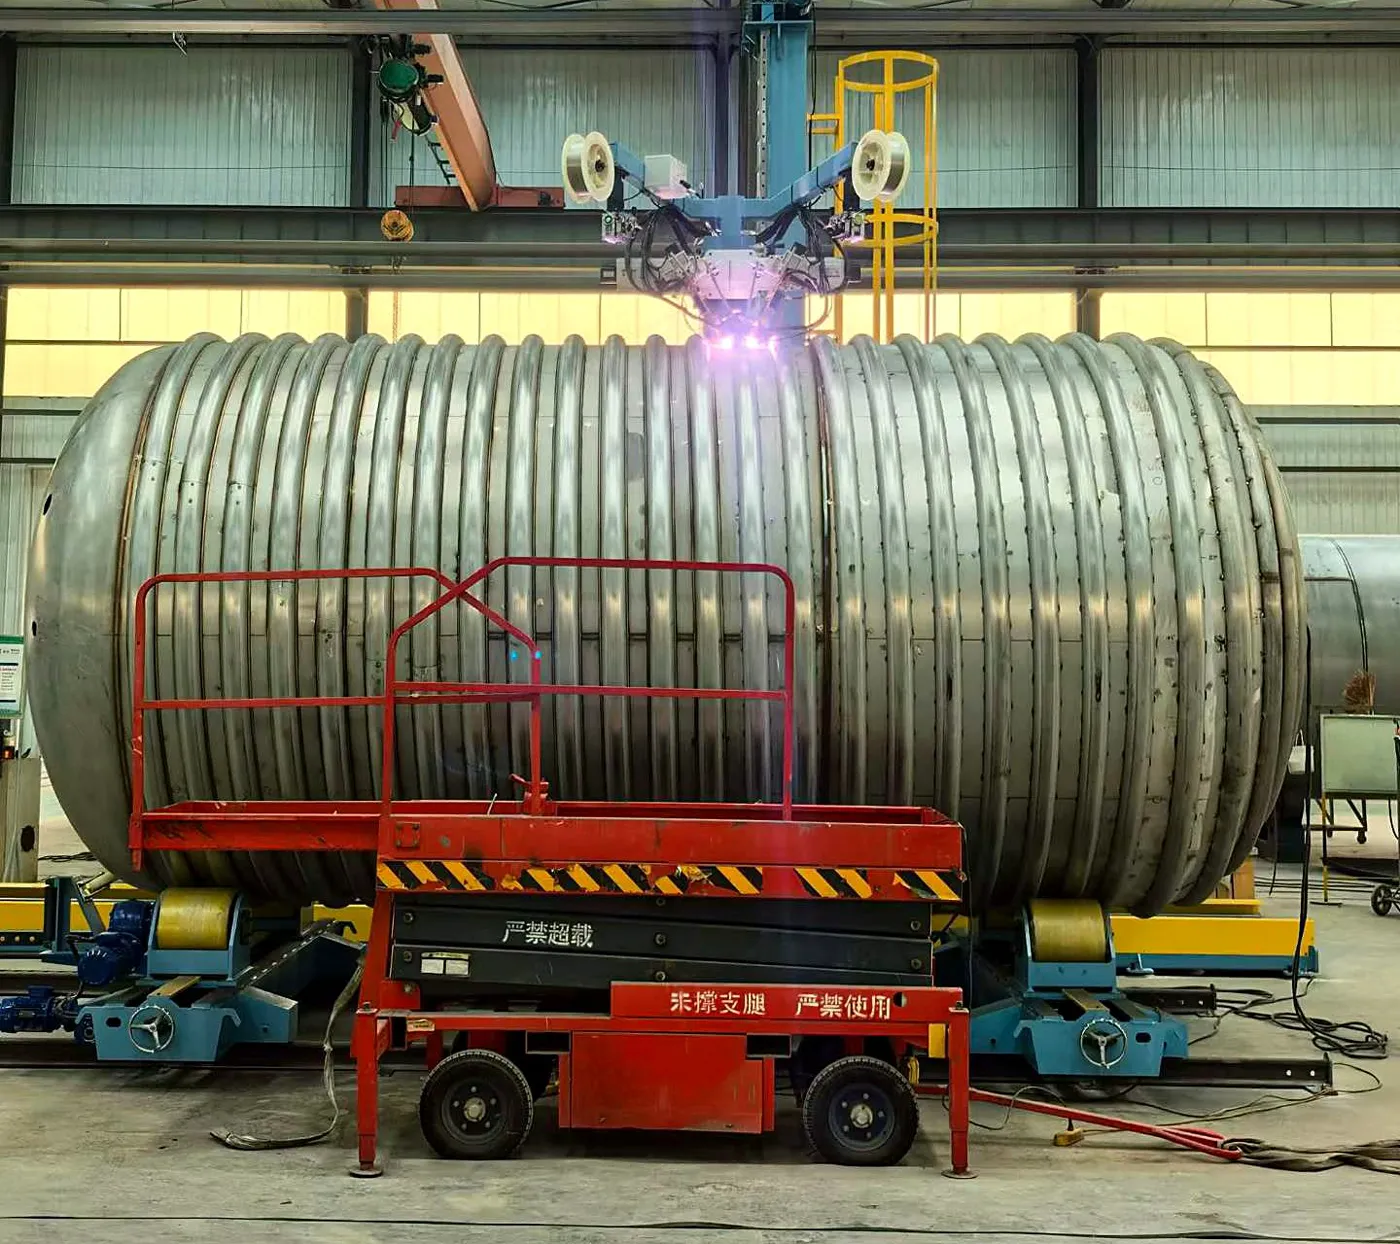
為山東中福環保客製的反應釜半圓管(夾套)自動焊接工作站,已完成現場安裝、工藝標定並穩定投產。雙槍同步、空間曲線自動追蹤、參數一鍵調用,把依賴手感的高強度焊接變成可複製、可追溯的自動化工藝。
加工任務
反應釜筒體外壁盤繞著數十圈半圓管夾套,每一圈都是空間螺旋曲線,坡口窄、熔深要求高、連續焊接時間長。同樣的筒體、同樣的半圓管,不同班組焊出來的焊縫往往不是一回事;熟練壓力容器焊工稀缺,人員流動直接反映在探傷合格率上。
系統方案
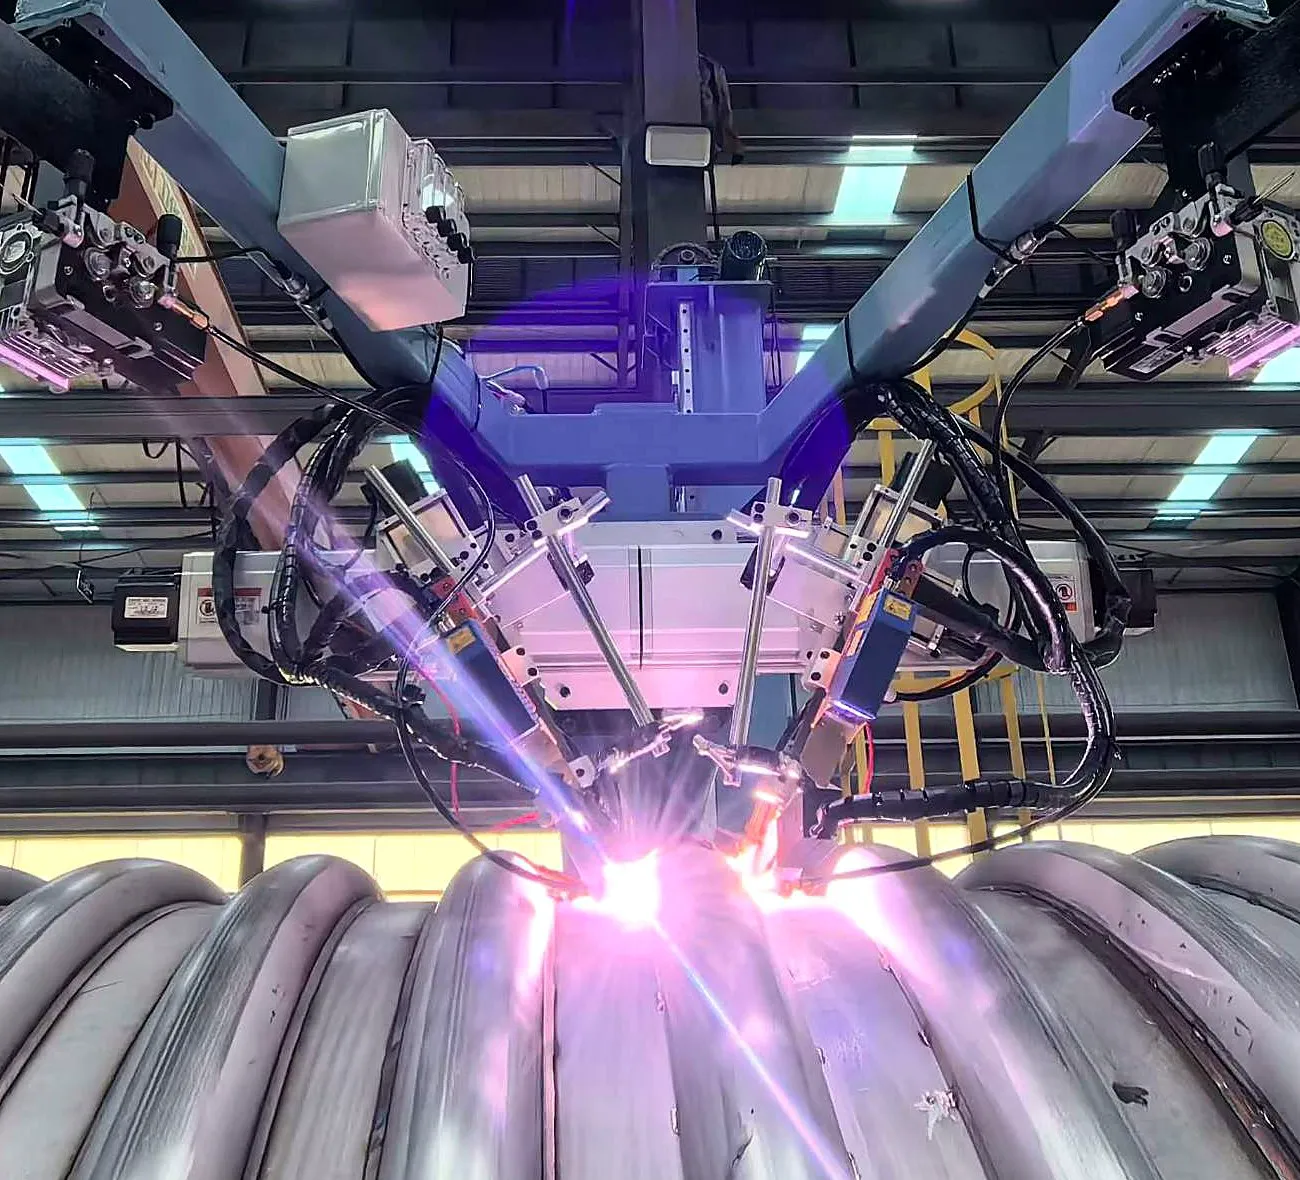
常州海寶為該工況配置龍門式雙槍自動焊接工作站:兩支焊槍對稱同步焊接,熱輸入相互平衡;雷射追蹤或機械仿形自動糾偏,把空間曲線交給程式;工裝定位、焊槍姿態到焊接參數全部固化進工藝庫,「焊得好」不再取決於當天是誰在焊。
- 焊接效率提升
- 3.2×
- 一次探傷合格率
- 99%+
- 製造到投產週期
- 45 天
- 本專案筒體直徑,雙槍同步
- φ3200
專案概覽
一次交付,解決的是 一整條焊縫的穩定性
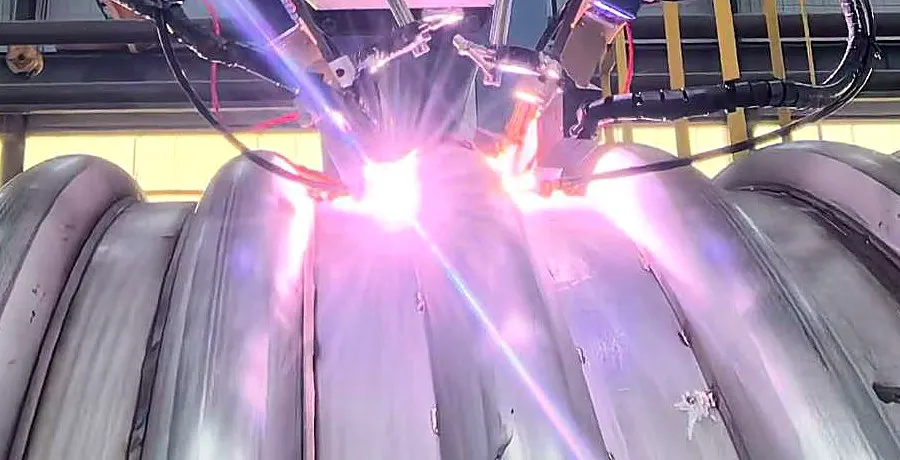
山東中福環保科技有限公司生產反應釜等壓力容器。半圓管夾套的焊縫是三維螺旋曲線,長時間連續焊接。這套工作站把工藝固化在設備上,讓新人也能焊出同樣的焊縫。
- 雙槍對稱同步,熱輸入相互平衡
- 空間曲線自動追蹤,焊槍姿態固定
- 工藝參數一鍵調用,焊縫成型一致
- 焊接資料可追溯
專案檔案
這個專案交付了什麼
- 客戶單位
- 山東中福環保科技有限公司
- 設備名稱
- 反應釜半圓管(夾套)自動焊接工作站
- 設備構成
- 龍門式雙槍焊接主機 + 焊接變位機 + 滾輪架 + 控制櫃
- 適用對象
- φ800–φ5000 mm 壓力容器筒體 · 半圓管夾套
- 交付內容
- 整機交付 · 現場安裝調試 · 工藝標定 · 操作培訓
- 目前狀態
- 已交付 · 穩定投產
工藝難點
半圓管焊接,難在哪
問題不在人,而在工藝沒有被設備固化下來。
對策:伺服追蹤 + 姿態固定
空間曲線,全靠手感
半圓管與筒體的結合縫是三維螺旋曲線,手工焊時焊槍角度、行走速度、擺寬全憑經驗,熔深與餘高波動大,外觀一致性差。
對策:雙槍對稱同步
熱輸入集中,筒體走形
連續多層多道焊接熱量堆積,薄壁筒體易出現波浪變形、局部凹陷,後續校形與打磨成本高,嚴重時影響整體圓度與裝配。
對策:工藝參數一鍵調用
招工難,品質隨人波動
熟練壓力容器焊工稀缺、培養週期長。人員流動直接反映在探傷合格率上,交期與品質都難以給出穩定預期。
技術參數
常規配置範圍
實際參數依筒體尺寸、半圓管規格與生產節拍客製。半圓管直徑、壁厚與筒體材質直接決定焊槍數量、追蹤方式與電源配置。
φ800 – φ5000 mm
適用筒體直徑
可擴展。
φ25 – φ114 mm
半圓管規格
壁厚 2 – 6 mm。
MIG/MAG · TIG
焊接工藝
埋弧焊選配。
2 支
焊槍配置
對稱同步,可獨立微調。
龍門式 / 懸臂式
行走機構
依車間佈局選型。
雷射追蹤 / 機械仿形
追蹤方式
自動糾偏。
200 – 1200 mm/min
焊接速度
無段可調。
PLC + 觸控螢幕
控制系統
工藝參數庫儲存調用。
滾輪架 · 變位機 · 操作平台
配套設備
依工件配套。
AC 380V / 50Hz
電源要求
三相五線。
服務流程
交付不是終點, 是設備開始工作的起點
從現場勘查到長期服務,四個環節都有明確的負責人與交付物,專案進度可預期。
01
需求診斷
現場勘查筒體尺寸、半圓管規格與節拍要求,確認工藝可行性。
02
方案設計
設備佈局、工裝方案與焊接工藝路線,雙方評審確認後進入製造。
03
製造與調試
廠內試焊預驗收,現場安裝聯調、參數標定,直至節拍達標。
04
培訓與長期服務
操作維護培訓、工藝文件交付,遠端診斷 + 快速到場回應。
現場實拍
焊縫是唯一的名片
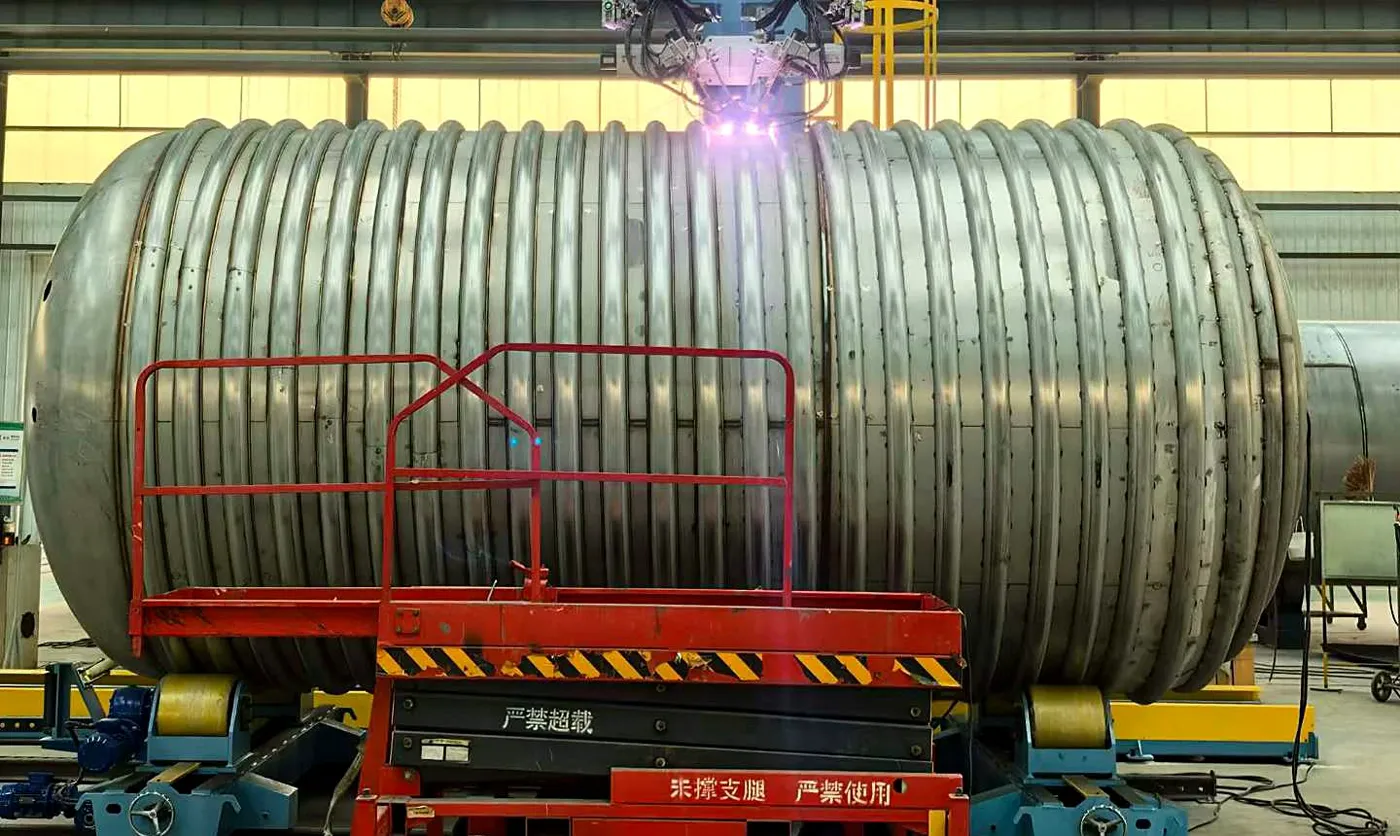
以下畫面拍攝於山東中福環保生產車間,設備交付後連續作業,未做效果合成。
客戶回饋
交付之後,客戶怎麼說
設備到場後調試很順,工藝參數基本一次就跑通了。原來靠老師傅一圈一圈手工焊,現在一個班能出的量明顯上去了,焊縫外觀統一,探傷也省心不少。海寶的工程師在現場跟了好幾天,把參數都給我們存進工藝庫裡了。
從方案到交貨的溝通都很實在,圖紙確認得細,現場需要改的地方提前就問了,沒讓我們停工等件。
換規格調機原來最頭疼,現在調工藝庫、對一下基準就能開焊,小批量的單子也願意接了。
下一台反應釜,也用自動化焊出來。告訴我們筒體直徑、半圓管規格與日均產能,我們會在 3 個工作日內給出可落地的焊接方案與節拍測算。
技術參數為該類工作站的常規配置範圍,實際以最終技術協議為準。案例圖片為山東中福環保專案現場實拍。
您的下一個專案, 從這裡開始。
告訴我們您的材料、工件與生產需求,一起找到合適的起點。
洽談您的專案