산둥 중푸 환경 · 반응기 압력용기
산둥 중푸 환경에 납품한 반응기 하프 파이프 자동 용접 설비
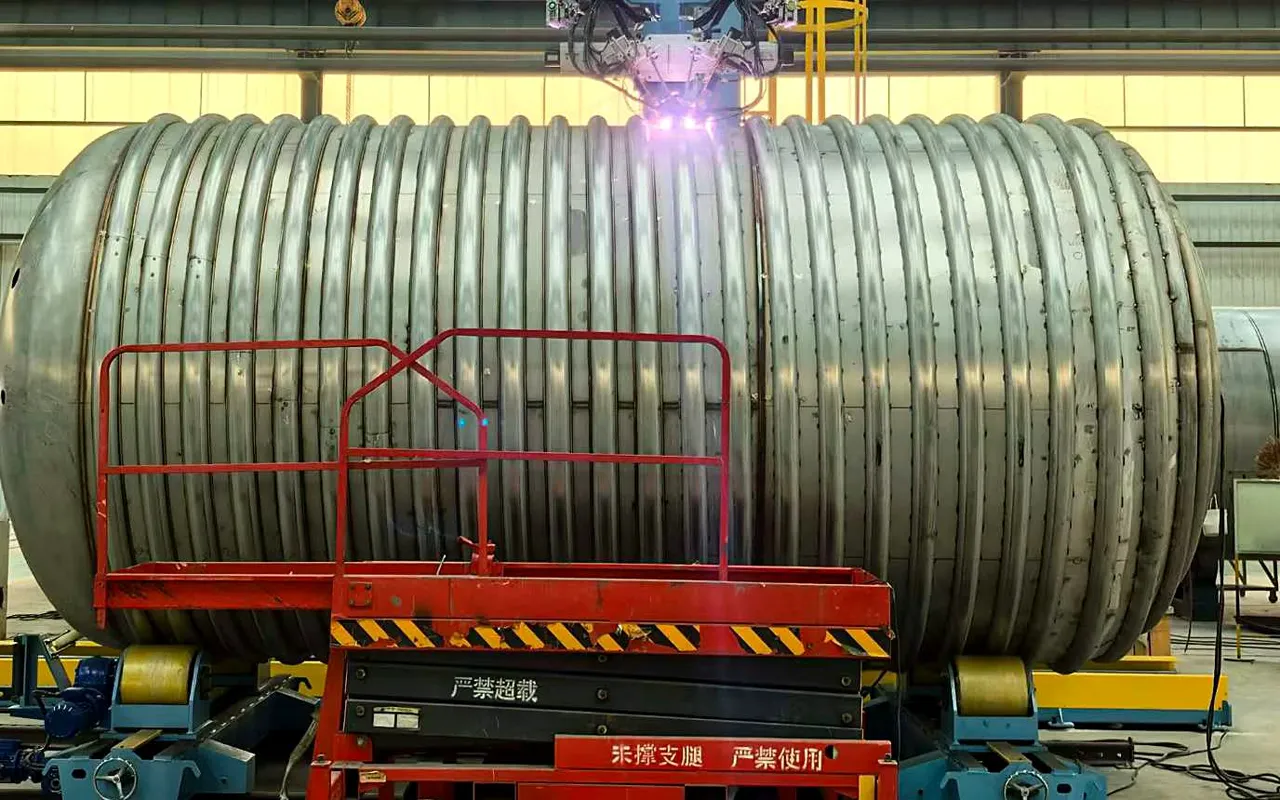
산둥 중푸 환경에 맞춤 제작한 반응기 하프 파이프(재킷) 자동 용접 스테이션으로, 현장 설치와 공정 교정을 마치고 안정적으로 생산 중입니다. 쌍토치 동기, 3D 곡선 자동 추적, 원터치 파라미터 호출로 손감각에 의존하던 고강도 용접을 재현·추적 가능한 자동화 공정으로 바꿨습니다.
가공 과제
반응기 동체 외벽에는 하프 파이프 재킷이 수십 바퀴 감겨 있고, 한 바퀴 한 바퀴가 모두 3D 나선 곡선입니다. 개선이 좁고 용입 요구가 높으며 연속 용접 시간이 깁니다. 같은 동체, 같은 반원관이라도 작업조마다 용접 결과가 달랐고, 숙련 압력용기 용접공이 부족해 인력 이동이 그대로 탐상 합격률에 나타났습니다.
시스템 솔루션
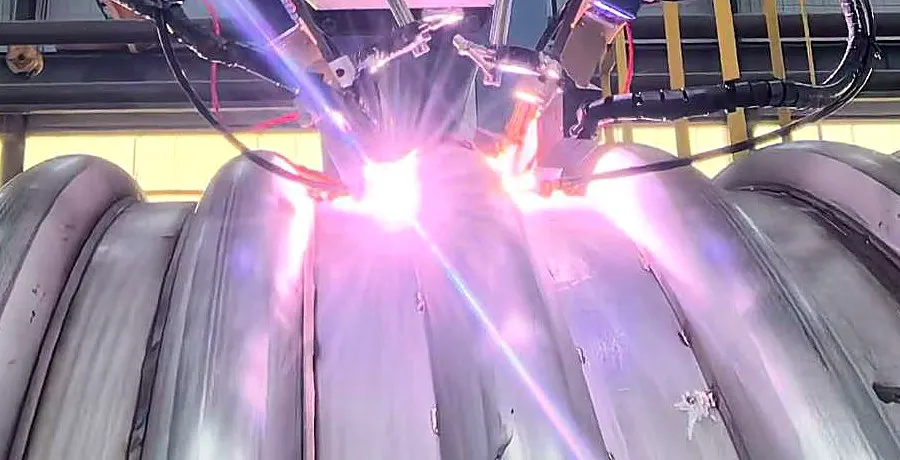
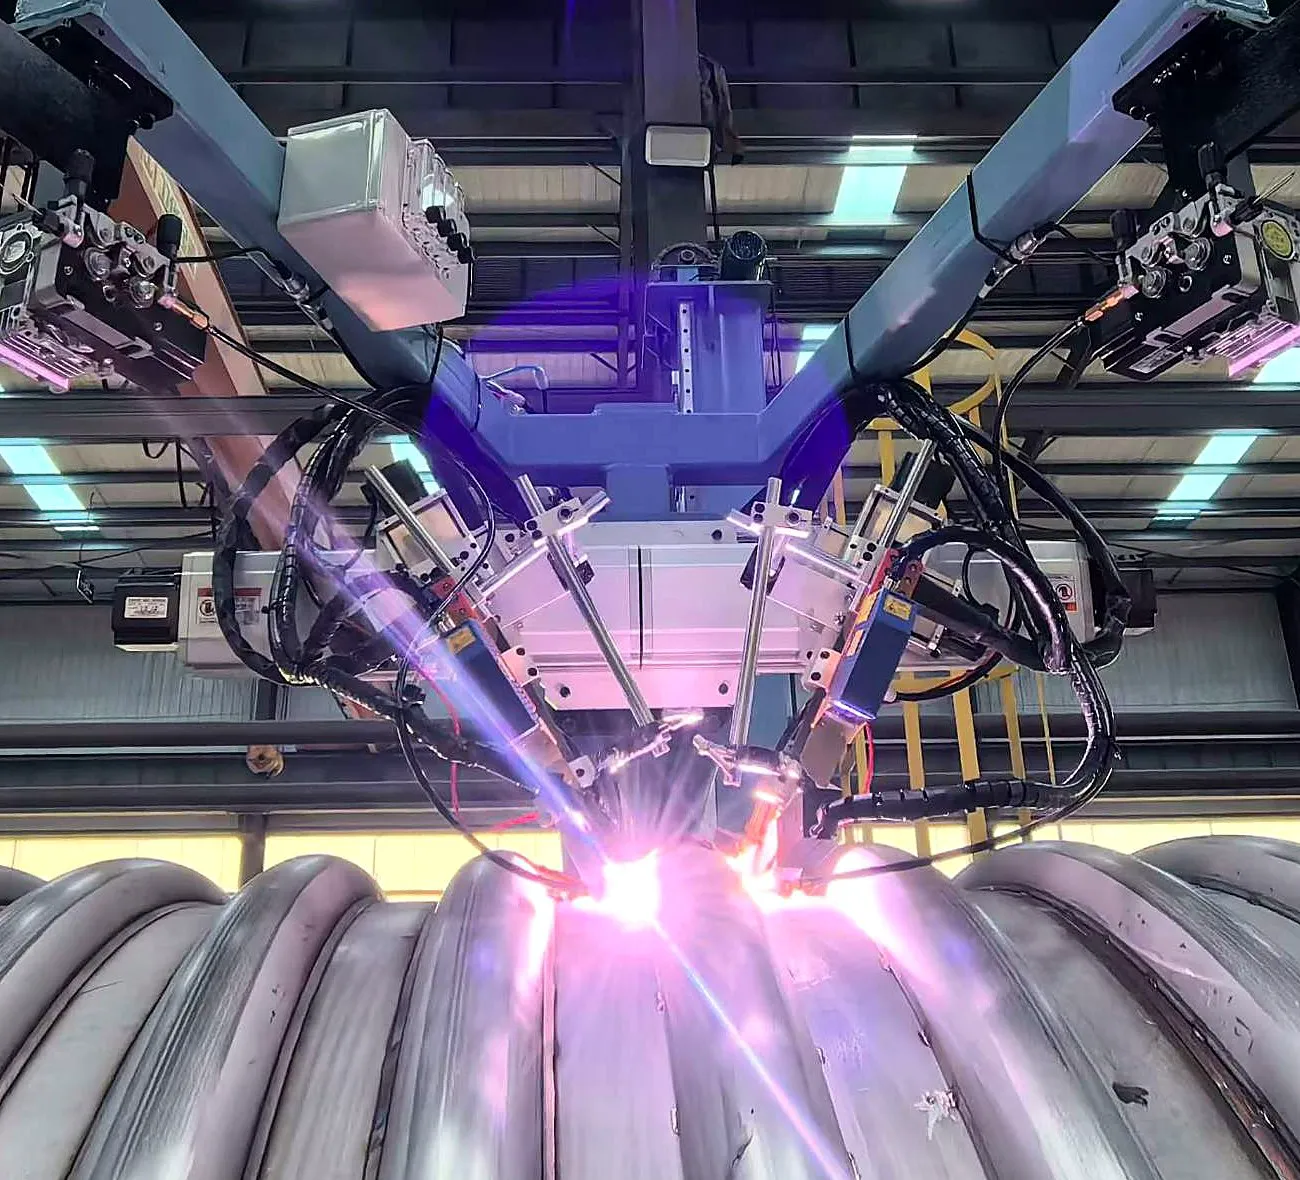
하이바오는 이 작업 조건에 맞춰 갠트리형 쌍토치 자동 용접 스테이션을 구성했습니다. 두 토치가 대칭으로 동시에 용접해 입열이 서로 균형을 이루고, 레이저 추적 또는 기계식 추종이 편차를 자동 보정해 3D 곡선을 프로그램에 맡깁니다. 지그 위치, 토치 자세, 용접 파라미터를 모두 공정 라이브러리에 고정해 용접 품질이 그날의 작업자에 좌우되지 않습니다.
- 용접 효율 향상
- 3.2×
- 탐상 1차 합격률
- 99%+
- 제작부터 생산 투입까지
- 45일
- 이번 프로젝트 동체 직경, 쌍토치 동기
- φ3200
프로젝트 개요
한 번의 납품으로 용접선 전체를 안정시키다
산둥 중푸 환경과학기술 유한공사는 반응기 등 압력용기를 생산합니다. 하프 파이프 재킷 용접선은 3D 나선 곡선이며 오랜 시간 연속으로 용접합니다. 이 스테이션은 공정을 설비에 고정해 신입 작업자도 같은 용접부를 만들 수 있게 합니다.
- 쌍토치 대칭 동기로 입열 균형
- 3D 곡선 자동 추적, 토치 자세 고정
- 원터치 파라미터 호출로 일정한 비드
- 용접 데이터 추적 가능
프로젝트 개요
납품 내용
- 고객
- 산둥 중푸 환경과학기술 유한공사
- 설비명
- 반응기 하프 파이프(재킷) 자동 용접 스테이션
- 구성
- 갠트리형 쌍토치 용접 본체 + 용접 포지셔너 + 회전 롤러 + 제어반
- 적용 대상
- φ800–φ5000 mm 압력용기 동체 · 하프 파이프 재킷
- 납품 범위
- 본체 납품 · 현장 설치·시운전 · 공정 교정 · 작업자 교육
- 현재 상태
- 납품 완료 · 안정 생산 중
공정 난제
하프 파이프 용접이 어려운 이유
문제는 사람이 아니라 공정이 설비에 고정되지 않았다는 데 있습니다.
대책: 서보 추적 + 자세 고정
3D 곡선을 손감각으로
반원관과 동체의 접합선은 3D 나선 곡선입니다. 수동 용접은 토치 각도, 주행 속도, 위빙 폭을 모두 경험에 의존해 용입과 덧살 편차가 크고 외관이 일정하지 않습니다.
대책: 쌍토치 대칭 동기
집중된 입열로 동체 변형
연속 다층 다패스 용접으로 열이 쌓여 박판 동체에 물결 변형과 국부 함몰이 생기기 쉽고, 교정·연마 비용이 높으며 심하면 진원도와 조립에 영향을 줍니다.
대책: 원터치 파라미터 호출
채용난, 사람 따라 흔들리는 품질
숙련 압력용기 용접공은 드물고 양성 기간이 깁니다. 인력 이동이 그대로 탐상 합격률에 반영되어 납기와 품질을 안정적으로 예측하기 어렵습니다.
기술 사양
일반 구성 범위
실제 파라미터는 동체 크기, 반원관 규격, 생산 사이클에 따라 맞춤 설정합니다. 반원관 직경, 두께, 동체 소재가 토치 수, 추적 방식, 전원 구성을 결정합니다.
φ800 – φ5000 mm
적용 동체 직경
확장 가능.
φ25 – φ114 mm
반원관 규격
두께 2 – 6 mm.
MIG/MAG · TIG
용접 공정
서브머지드 아크 선택 사양.
2개
토치 구성
대칭 동기, 개별 미세 조정 가능.
갠트리형 / 붐형
주행 방식
공장 배치에 맞춰 선정.
레이저 추적 / 기계식 추종
추적 방식
자동 편차 보정.
200 – 1200 mm/min
용접 속도
무단 조절.
PLC + 터치스크린
제어 시스템
공정 파라미터 라이브러리 저장·호출.
회전 롤러 · 포지셔너 · 작업대
부대 설비
부품에 맞춰 구성.
AC 380V / 50Hz
전원
3상 5선.
서비스 과정
납품은 끝이 아니라 설비가 일을 시작하는 출발점
현장 조사부터 장기 서비스까지 네 단계마다 책임자와 산출물이 명확해 프로젝트 진행을 예측할 수 있습니다.
01
요구 진단
현장에서 동체 크기, 반원관 규격, 사이클 요구를 조사하고 공정 타당성을 확인합니다.
02
방안 설계
설비 배치, 지그 방안, 용접 공정 경로를 양측이 검토·확정한 뒤 제작에 들어갑니다.
03
제작 및 시운전
공장 시험 용접과 사전 검수 후 현장 설치·연동, 파라미터 교정을 사이클 목표 달성까지 진행합니다.
04
교육 및 장기 서비스
운전·유지보수 교육, 공정 문서 인계, 원격 진단과 신속한 현장 대응.
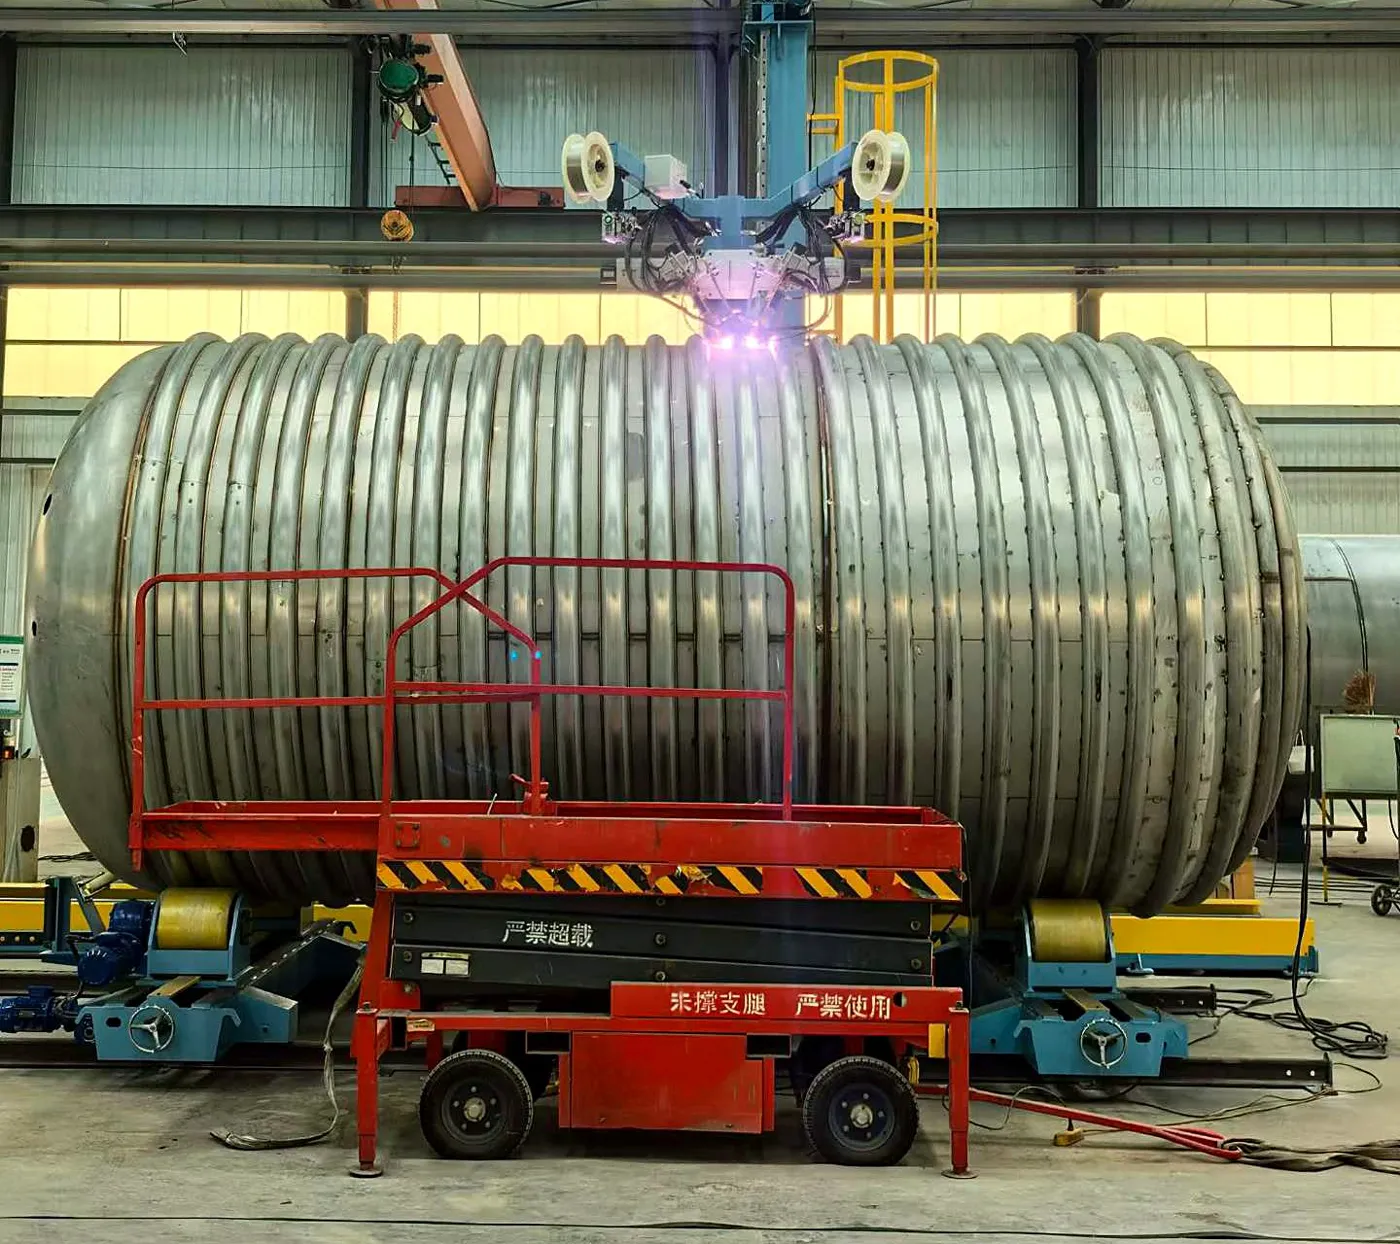
현장 사진
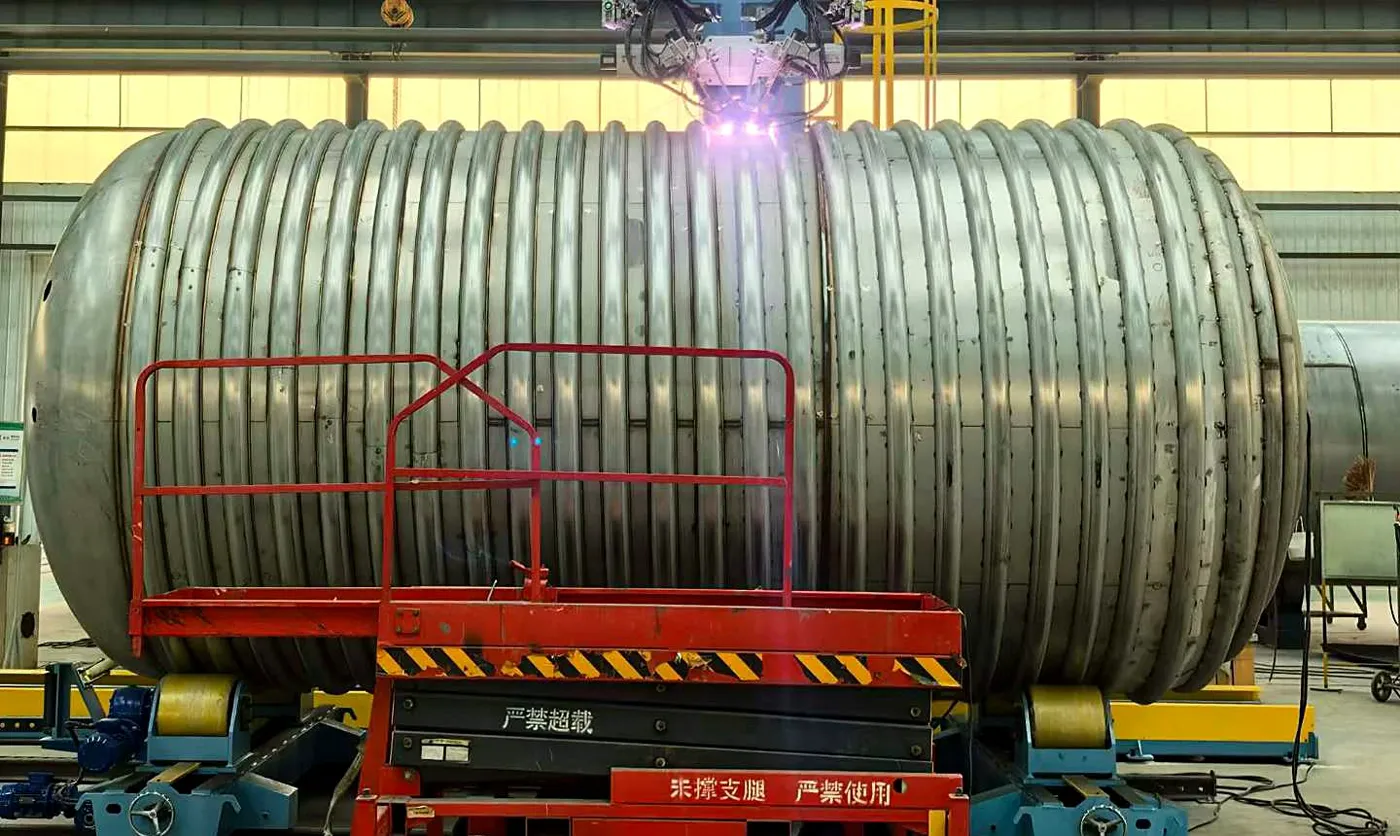
용접부가 유일한 명함
산둥 중푸 환경 생산 공장에서 납품 후 연속 작업 중에 촬영했으며 합성하지 않았습니다.
고객 피드백
납품 후 고객의 평가
설비 도착 후 시운전이 순조로웠고 용접 파라미터도 거의 한 번에 잡혔습니다. 예전에는 숙련공이 한 바퀴씩 수동으로 용접했는데, 지금은 근무조당 생산량이 확실히 늘었고 비드 외관도 일정해 탐상 걱정도 많이 줄었습니다. 하이바오 엔지니어가 며칠 동안 현장에 머물며 파라미터를 모두 공정 라이브러리에 저장해 주었습니다.
방안부터 납품까지 소통이 실질적이었습니다. 도면을 꼼꼼히 확인했고 현장에서 바꿔야 할 부분은 미리 물어봐 주어서 부품을 기다리며 작업을 멈춘 적이 없습니다.
예전에는 규격 전환 세팅이 가장 골치였는데, 지금은 공정 라이브러리를 불러오고 기준만 맞추면 바로 용접할 수 있어 소량 주문도 기꺼이 받습니다.
다음 반응기도 자동화로 용접하세요. 동체 직경, 반원관 규격, 일일 생산량을 알려 주시면 3영업일 안에 실행 가능한 용접 방안과 사이클 타임 산출을 드립니다.
기술 사양은 이 유형 스테이션의 일반 구성 범위이며, 실제 사양은 최종 기술 협약을 따릅니다. 사례 사진은 산둥 중푸 환경 프로젝트 현장에서 촬영했습니다.
어떤 제품을 만들고 계신가요?
소재, 가공품, 생산 요구 사항을 알려주세요. 실현 가능한 출발점을 함께 찾아보겠습니다.
프로젝트 상담