江陰東鑫管件 · 管件製造
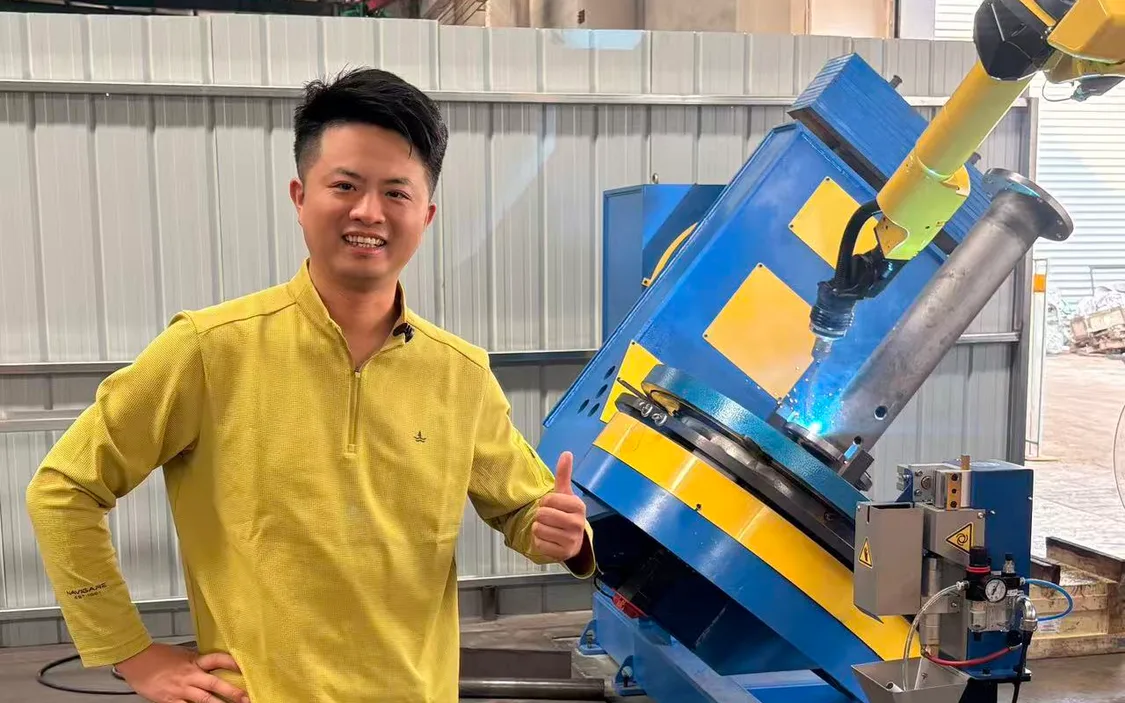
90° 法蘭彎頭機器人焊接工作站交付江陰東鑫管件
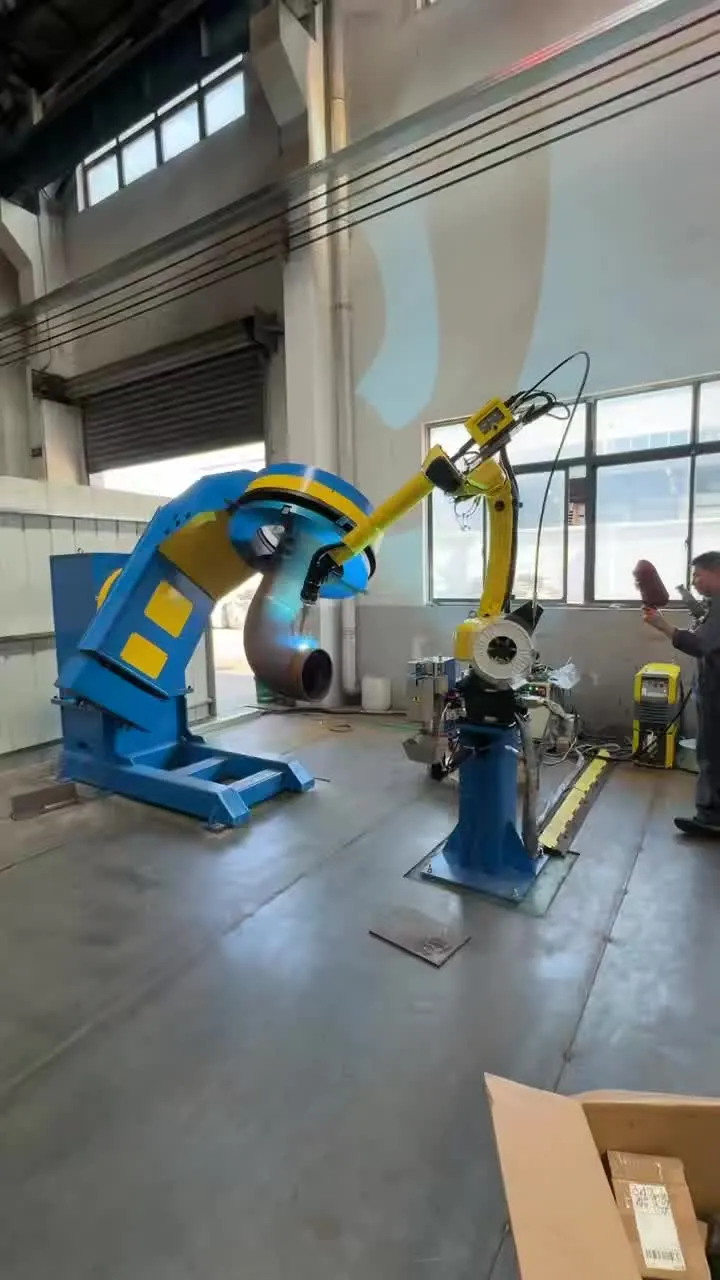
從方案設計、廠內預調試到現場聯動調試與操作培訓的全流程交付:一台 FANUC 機器人搭配 L 型雙工位變位機,一次裝夾完成彎頭、法蘭與吊耳全部焊縫。
加工任務
彎頭、法蘭、吊耳三種結構、三種焊縫形式集中在同一個零件上。大口徑環縫靠人工焊接,接頭多、成形不穩定;法蘭密封面沾上飛濺就要打磨返工;吊耳分散需要反覆翻身;熟練焊工難招,產能受制於人。
系統方案
常州海寶交付 FANUC M-10iD/8L 機器人、R-30iB 控制器與弧焊軟體包、L 型雙工位翻轉變位機、PM500 脈衝氣保焊電源與 TBI 82W 焊槍。雙工位交替作業,焊縫尋位與電弧追蹤自動補償來料偏差,脈衝一脈一滴工藝降低飛濺。
- L 型變位機交替作業
- 2 工位
- 機器人最大運動半徑
- 2038mm
- 16mm 碳鋼平均焊速
- 400mm/min
- 單件 9700mm 焊長
- 24.25min
- 經培訓可獨立操作
- 3 人
客戶背景
大口徑厚壁彎頭, 環縫品質要穩定
江陰東鑫管件生產管道元件,主要工件是帶吊耳的 90° 法蘭彎頭,材質包括碳鋼、不鏽鋼,口徑大、壁厚厚。專案要解決三件事:環縫成形一致性、法蘭密封面保護、產能與用工。
- 工件:90° 法蘭彎頭(帶吊耳),大口徑厚壁
- 材質:碳鋼、不鏽鋼等
- 焊接方式:脈衝氣體保護焊,混合氣 80%Ar+CO₂
- 專案狀態:已交付,安裝調試完成並投入生產
專案檔案
這個專案交付了什麼
- 客戶名稱
- 江陰東鑫管件
- 所屬行業
- 管件製造 / 管道元件
- 交付內容
- 機器人本體、控制器、L 型雙工位變位機、焊接電源、焊槍、安全防護
- 服務方式
- 方案設計 → 廠內預調試 → 現場安裝調試 → 培訓驗收
交付前
客戶遇到的四個問題
彎頭 + 法蘭 + 吊耳,三種結構、三種焊縫形式,全集中在同一個零件上。
大口徑環縫靠人工,接頭多
彎頭與法蘭的對接環縫周長長,人工需要多次變位、多次起弧收弧,接頭品質與成形一致性難以穩定。
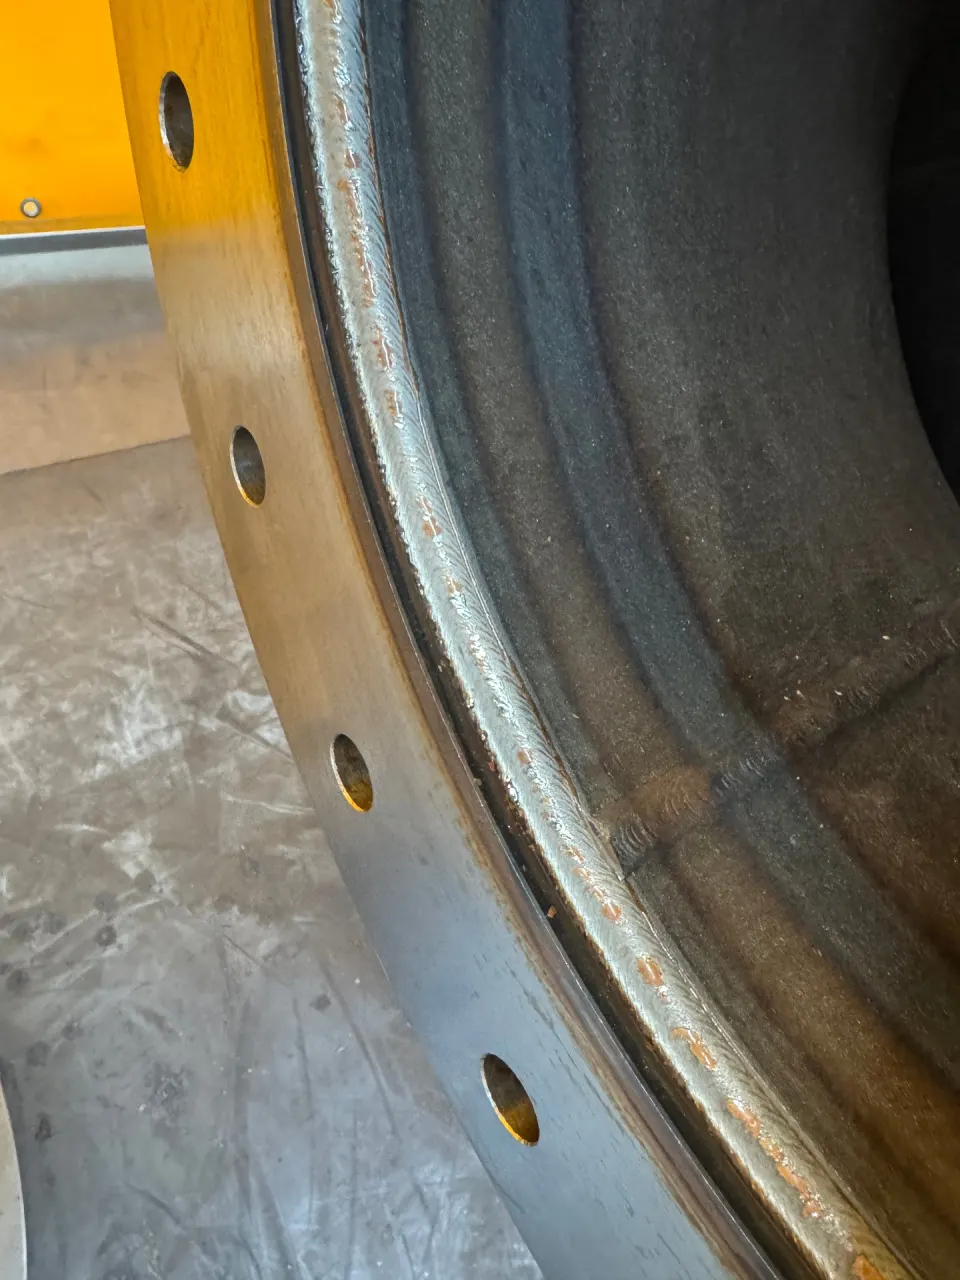
法蘭密封面飛濺,打磨返工
法蘭密封面一旦沾上飛濺或刮傷,現場就得打磨甚至返工,直接影響交付週期。
吊耳分散,反覆翻身
吊耳分布在彎頭兩側,焊縫方向各異,需要工件反覆翻轉才能保持平焊姿態,輔助工時占比高。
熟練焊工難招,產能受制於人
厚壁件勞動強度大,產量與品質高度依賴焊工狀態,擴產時最難解決的是人。
方案配置
一台機器人, 一台 L 型變位機
雙工位交替,一次裝夾完成全部焊縫。
常州海寶
機器人系統
FANUC M-10iD/8L 機器人本體;R-30iB 控制器 B-CAB 型櫃及控制電纜;弧焊軟體包(焊縫尋位、電弧追蹤);彩色示教器及 20m 柔性電纜;L 型機器人翻轉變位機(雙工位)。
常州海寶
焊接系統
PM500 專用氣保焊電源;外置送絲機 VR11000;保護氣檢測開關、減壓閥、流量計;氣管與控制電纜。
德國 TBI
焊槍套件
TBI 82W 焊槍(機器人中空手腕);安裝模組及夾絲機構;槍纜與支架。
Master Hyper
電氣與安全
PMC 軟體編程;電氣控制櫃與控制電纜;三色警示燈、蜂鳴器雙重報警;鎖緊氣缸、電磁閥、氣管接頭;安全防護圍欄。
Master Hyper
系統整合
包裝、運輸及保險;安裝、調試及驗收;培訓至少 3 名員工可獨立操作。
交付過程
設備到廠只是開始
真正決定好不好用的是調試與培訓。
01
需求對接與工件分析
確認管徑、壁厚、材質、法蘭標準、吊耳位置與批量,核算焊縫長度與節拍。
02
方案設計與圖紙會審
提供總成圖與零件圖,雙方就機器人動作範圍、電源與焊槍容量、夾具配合逐項確認,形成審查紀要。
03
廠內製造與預調試
工作站先在常州海寶廠內完成裝配與聯動調試,確認基本動作與設備性能後再發運。
04
現場安裝與聯動調試
機器人本體、控制櫃、焊機連接與外部軸協同參數標定,依技術協議指標逐項驗證。
05
操作培訓與驗收移交
1–2 天現場培訓,涵蓋示教編程、本體操作與日常維護,目標為至少 3 名員工可獨立操作。
投產後
投產後的實際表現
設備好不好,看的是三個月後還在不在穩定出件。
雙工位交替,設備基本不停機
一號工位焊接時,操作人員在二號工位吊裝夾緊下一件;焊完復位直接轉到二號工位,上下料與焊接並行。
一次裝夾,全部焊縫
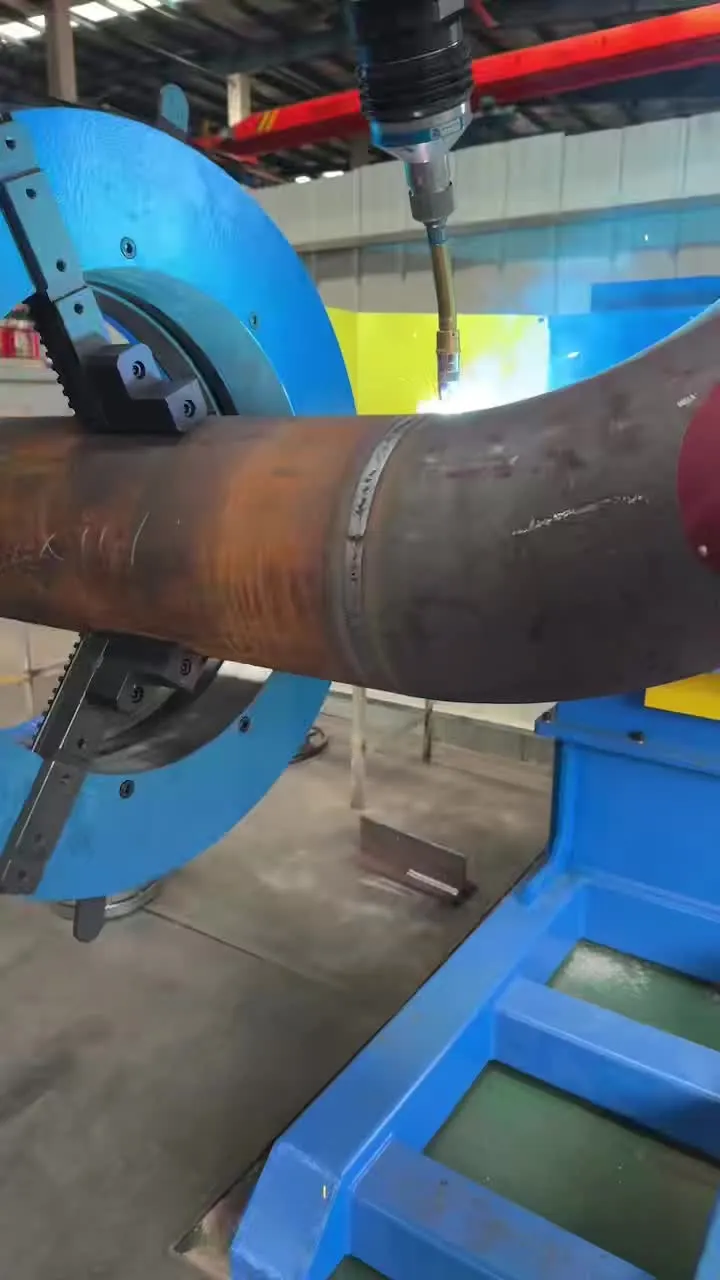
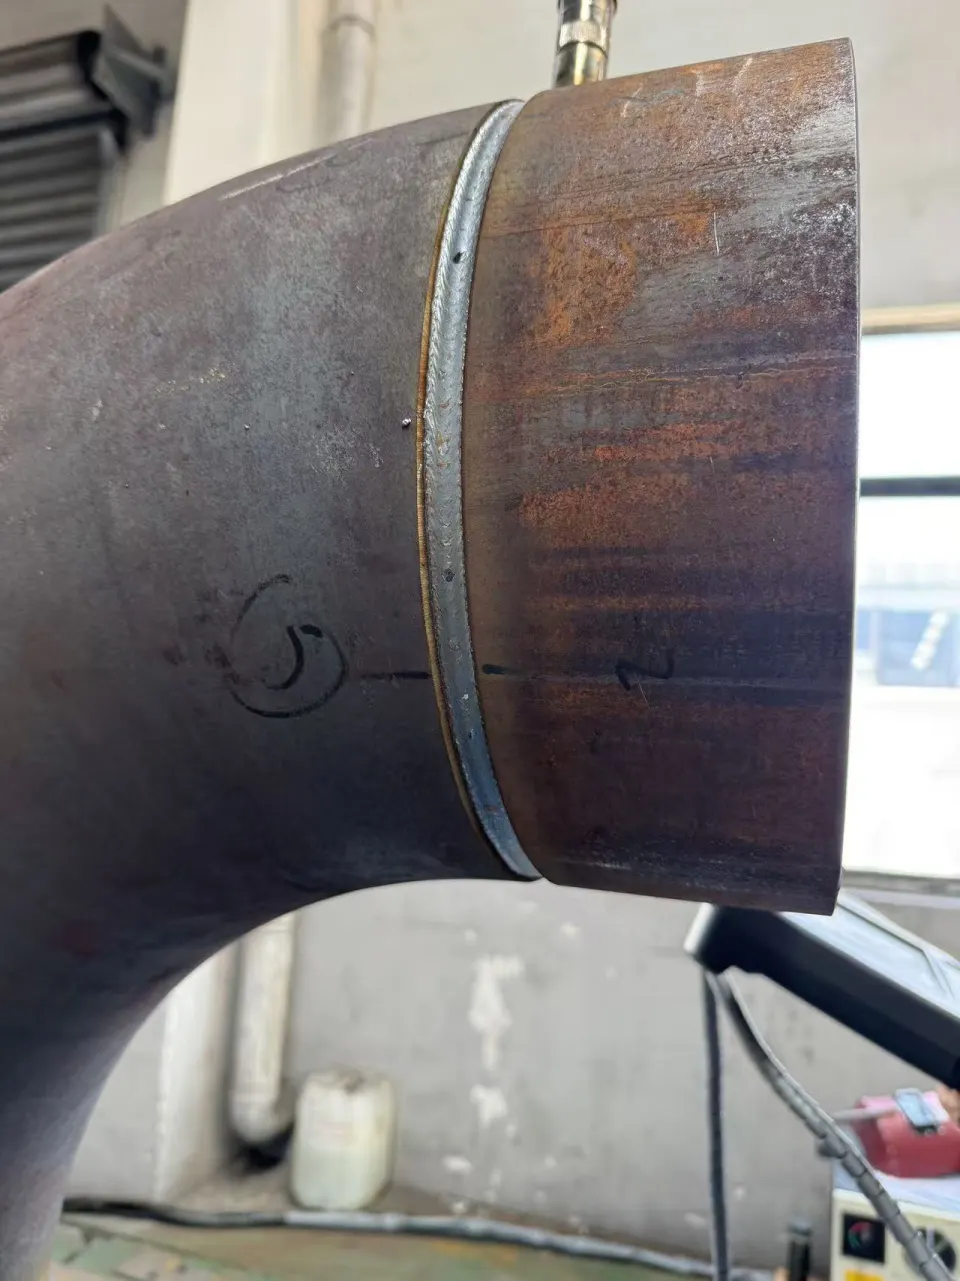
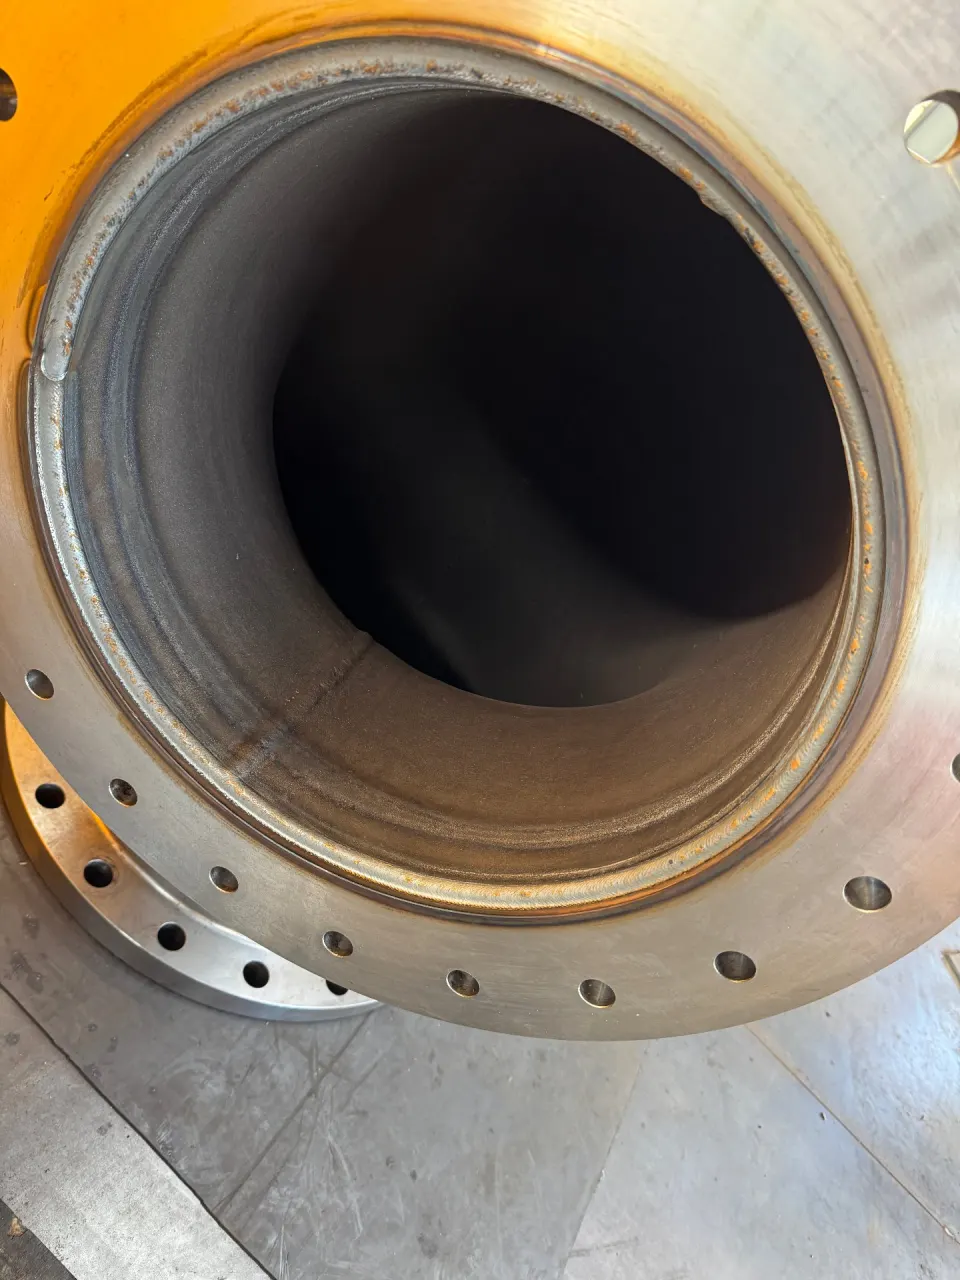
彎頭環縫、法蘭內外角焊、吊耳角焊縫在同一套夾具上完成,減少二次裝夾帶來的定位誤差與吊裝工時。
來料偏差由機器人自己補償
焊縫尋位用焊絲觸碰基準點判斷實際偏差,電弧追蹤在擺動中即時修正軌跡,組對間隙與熱變形不再靠人眼對。
低飛濺,密封面少打磨
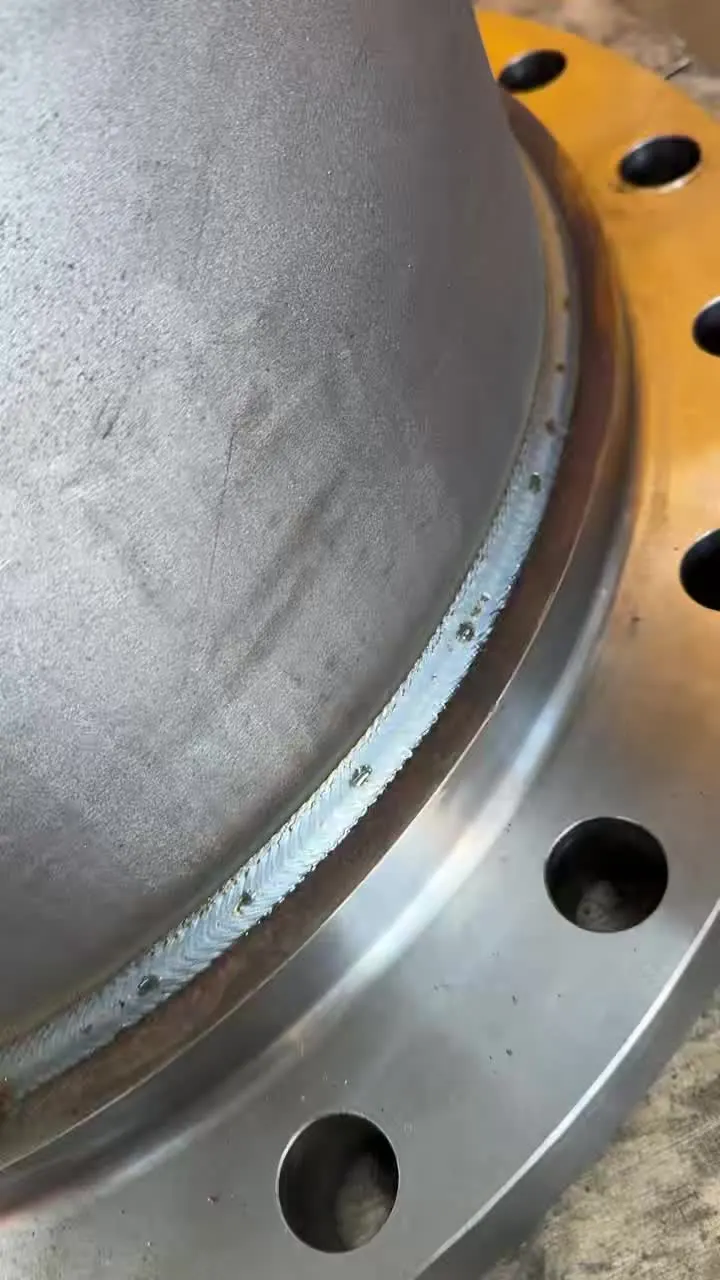
脈衝氣保焊一脈一滴,熔滴溫度低、飛濺顯著減少,法蘭密封面不需要額外清理飛濺,減少了返工與打磨工時。
現場實拍
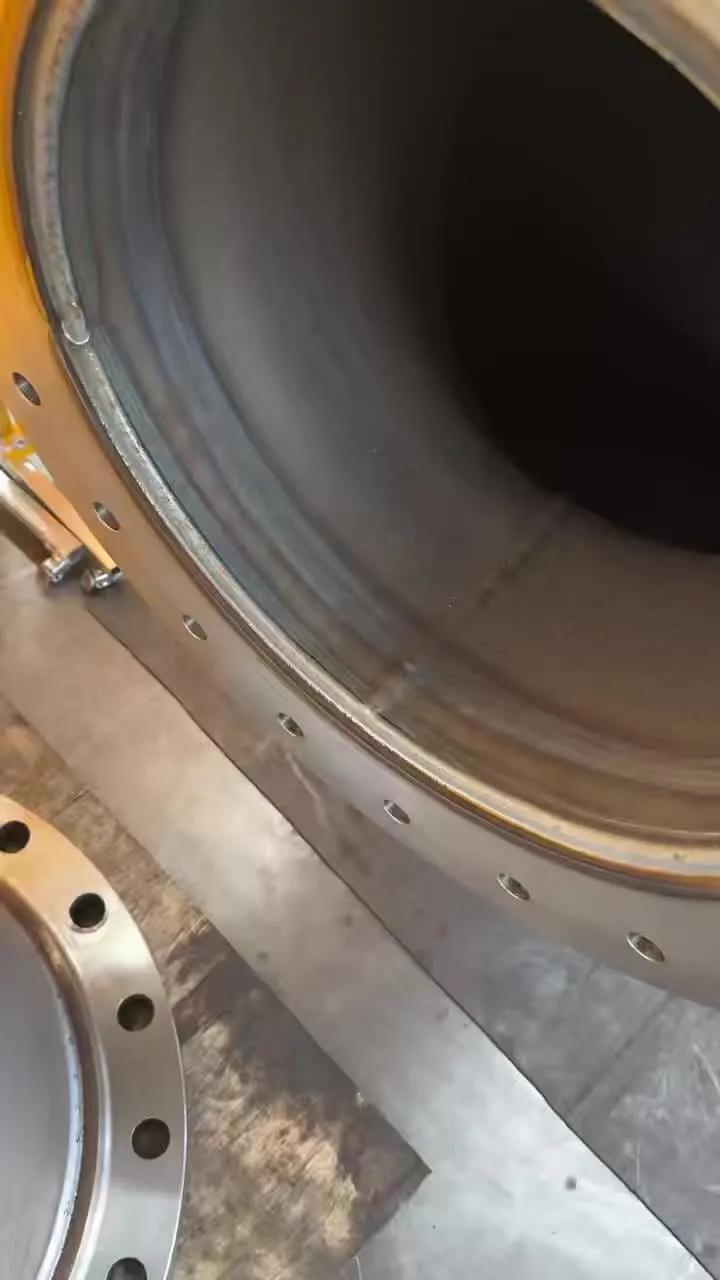
一次裝夾,焊接完成
照片取自常州海寶焊接工作站的實際加工現場,工件由機器人一次裝夾焊接完成。
客戶回饋
客戶怎麼說
設備到廠後調試比較順利,雙工位用起來確實省事,一個人就能看住兩台工位。彎頭環縫的成形比原來人工焊穩定得多,法蘭面基本不用再打磨飛濺。操作工培訓兩天就能自己調程式、換工件,這一點我們比較滿意。
想看您所在行業的類似案例?把管徑、壁厚、材質、法蘭標準、吊耳位置、批量與交付週期發給我們,即可給出變位機選型、工位佈局與單件焊接工時的初步方案。
本頁技術參數依據《FANUC 機器人 + L 型變位機技術協議》整理,實際配置以最終合約與技術協議為準;工件尺寸、焊縫形式與節拍需依具體圖紙核算。
您的下一個專案, 從這裡開始。
告訴我們您的材料、工件與生產需求,一起找到合適的起點。
洽談您的專案